پارس اتیلن کیش به کیفیت متعهد است
با پارس اتیلن کیش کیفیت را تجربه کنید
پارس اتیلن کیش تولید
کننده با کیفیت ترین لوله ،اتصالات ومنهول پلی اتیلن در ایران
شرکت پارس اتیلن کیش هیچ نماینده ای در سطح ایران ندارد و فروش لوله و اتصالات پلی
اتیلن از طریق دفتر مرکزی با ارائه گواهینامه معتبر انجام میپذیرد.
لوله های کاروگیت پارس اتیلن کیش، تحت لیسانس DROSSBACH آلمان تولید میگردد
از شرکت هایی خرید کنید که با کارکنان ,مشتریان و محیط زیست با احترام
رفتار میکنند
پارس اتیلن کیش نامی که می
شناسید و به آن اعتماد دارید
اروپائی ها هم پارس اتیلن
کیش میخرند
index.php
سلام ریداکس2RTL
بررسی آزمایشگاهی اثر پارامترهای خاک بر مقدار نشت آب از لولههای پلی اتیلن
بررسی آزمایشگاهی اثر خاک بر مقدار نشت آب از لولههای پلی اتیلن
میلاد لطیفی : دانشجوی دکتری، مهندسی عمران – آب، دانشکده مهندسی عمران، دانشکدههای فنی، دانشگاه تهران
سید تقی (امید) نایینی : استادیار دانشکده مهندسی عمران، دانشکده های فنی، دانشگاه تهران
مقاله بررسی آزمایشگاهی اثر پارامترهای خاک بر مقدار نشت آب از لولههای پلی اتیلن چهاردهمین کنفرانس هیدرولیک ایران، دانشکده مهندسی شهید نیکبخت، زاهدان02 تا 22 آبان 1394 ارائه شده است. چکیده : نشت از لولههای آب تابع عوامل مختلفی مانند فشار آب، جنس لوله، نوع درز و ترکها و رژیم جریان در محل درزها است. برای بررسی اثر این عوامل پژوهشهای مختلفی انجام شده است. ولی تحقیقات قابل توجهی برای بررسی اثر مشخصات خاک اطراف لوله پلی اتیلن بر روی مقدار نشت از لوله انجام نگرفته است. در این تحقیق، با انتخاب چند نمونه خاک با مشخصات مختلف، نشت از لوله در شرایط آزمایشگاهی شبیهسازی شده است. در روابط بدست آمده از اثر فشار صرف نظر شده و از پارامترهای قطر ذرات ریزتر از 05 درصد دانهها D50 شاخص خمیری PI و ضریب هدایت هیدرولیکی K خاک برای معرفی جنس خاک استفاده شده است. ملاحظه گردید که با تغییر این مشخصات در خاک اطراف لوله، مقدار نشت نیز تغییر میکند. در این تحقیق روابطی ارائه شده است که تاثیر پارامترهای فوق را در مقدار نشت از لوله نشان میدهد. همچنین نتایج تحقیق فوق نشان می دهد که این پارامترها در برآورد دبی نشت از اهمیت یکسانی برخوردارند.
کلمات کلیدی: نشت آب از لوله، پارامترهای خاک، ضریب هدایت هیدرولیکی، شبکههای توزیع آب, لوله پلی اتیلن
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
مقدمه
بحران آب و کاهش دسترسی به منابع آب شیرین به معضلی جهانی بدل شده است تا جایی که سازمان ملل برای هزاره سوم میلادی مشکل کم آبی را پیش بینی میکند . همچنین هزینههای بالای احداث سد، ایجاد خطوط انتقال، تصفیه و توزیع آب بین مصرف کنندگان، مدیران را بر آن داشته تا هرچه بیشتر از پدیده نشت و هدر رفت آب گرانبها جلوگیری کنند.
نشت، فرار فیزیکی آب از شبکههای توزیع و انشعابات مشترکین است که از طریق منافذ و ترکهای طولی و پیرامونی و یا شکستگیهای لولهها،
.( انشعابات، شیرآلات و اتصالات شبکه، روی میدهد )نشریه 005 معاونت برنامهریزی و نظارت راهبردی رییس جمهوری، 1391 برای آشنایی با پدیده نشت و دستیابی به رابطهای دقیق برای توصیف دبی نشت مطالعات مختلفی صورت گرفته است. نشت یک لوله متاثر از فشار آب، مساحت و شکل ترک یا سوراخ، جنس لوله، دما و شرایط محیطی لوله خواهد بود. طبق آزمایشات انجام گرفته، فشار بیشترین تاثیر را بر میزان نشت دارد و با توجه به مفهوم اریفیس رابطه اساسی نشت- فشار تبیین گردیده است. سرعت خروج آب از یک اریفیس با استفاده از رابطه محاسبه میگردد.
.
با جمعبندی موارد ذکر شده ملاحظه میگردد که پژوهشهای متعددی برای تعیین تأثیر متغیرهای مختلف از قبیل فشار درون لوله، جنس لوله،
نوع درز و ترک، زبری لوله، رژیم جریان برای پیشبینی دبی نشت انجام گرفته است. همچنین تلاشهای گستردهای برای یافتن روابط دقیقتری جهت توصیف نشت تحت اثر ترکها، شکست و سوراخهای با ابعاد مختلف انجام شده است.
با توجه به ماهیت و مکانیسم نشت از لوله، جنس و خصوصیات ژئوتکنیکی خاک اطراف لوله میتواند در مقدار دبی نشت موثر باشد. این موضوع در تحقیقات گذشته چندان مورد توجه قرار نگرفته است. در این تحقیق، با ترتیب دادن تعدادی آزمایش تاثیر جنس خاک اطراف لوله در مقدار دبی نشت مورد بررسی قرار میگیرد. روش شناسی
در پژوهش حاضر به بررسی آزمایشگاهی اثر خاک بر دبی نشت پرداخته شده است. برای این منظور، جنس لوله و ابعاد ترک (یا سوراخ) به صورت ثابت و خاک اطراف لوله به عنوان متغیر در نظر گرفته شده است. خاکها به صورت دستی با ترکیب خاکهای الک شده تهیه شده است و تلاش شده که این ترکیبها، بیشترین بازه انواع خاک را در برگیرد و نماینده طیف گستردهای از مناطق و زمینها از قبیل درشتدانه و ریزدانه باشند. پارامترهای دانهبندی، نفوذپذیری و حدود روانی و خمیری خاک به عنوان عوامل و متغیرهای موثر در معرفی جنس خاک در نظر گرفته شده است.
به منظور انجام آزمایشها، یک مجموعه آزمایشگاهی به صورت یک شبکه تک حلقهای متشکل از مخزن، پمپ، دو عدد شیر فلکه، فشارسنج و یک جعبه جهت شبیه سازی محیط خاکی ساخته شده است.
به منظور شبیه سازی شرایط آزمایش با شرایط میدانی موجود در شهرها، از لوله پلی اتیلن استفاده شده است که در حال حاضر پرکاربردترین جنس در شبکههای آب شهری است. بر روی لوله بوسیله مته، سوراخی به شکل دایره و با قطر 1 میلیمتر ایجاد شده است. لازم به ذکر است قطر سوراخ به صورت تجربی با انجام تعدادی آزمایش برای قطرهای مختلف بدست آمده است به این ترتیب که در قطرهای بالا به دلیل سرعت زیاد بوجود آمده مسئله آب شستگی در خاک مطرح بوده است. به منظور زهکشی و تخلیه آب از جعبه، در کف آن سوراخی تعبیه گردید و دبی به صورت دستی و بوسیله بشر یک لیتری اندازهگیری شد.
برای دست یابی به دانهبندی مورد نظر مقدار لازم از هر قطر ذرات خاک ترکیب شدند. با توجه به تستهای مقدماتی، برای رسیدن به حداکثر تراکم بین 17 درصد (در خاکهای درشتدانه) تا 22 درصد وزنی (در خاکهای ریزدانه) آب اضافه شد. پس از ترکیب، خاک در سه لایه (مشابه آزمایش پروکتور استاندارد) داخل جعبه ریخته و با شرایط خاص کوبیده و متراکم شدند.
در اولین آزمایش دبی تخلیه در هوای آزاد مورد بررسی قرار گرفت. سپس سه نوع خاک با دانهبندیهای مختلف داخل جعبه ریخته شده و بوسیله کوبه متراکم شدند. نتیجه گیری
در این تحقیق اثر پارامترهای جنس خاک بر میزان نشت از لولهها مورد بررسی قرار گرفت. بدین منظور با انتخاب چند نمونه خاک، نشت از لوله در حضور خاک در آزمایشگاه شبیهسازی شد. برای حذف اثر تغییرات فشار، بر میزان نشت از خاکهای مختلف، یک توان واحد برای فشار در رابطه نشت – فشار برای تمامی خاکها محاسبه شد. سپس با لحاظ نمودن پارامترهای شاخص خمیری و ضریب هدایت هیدرولیکی خاک روابطی بین دبی نشت و هریک از پارامترهای جنس خاک بدست آمد. در این روابط، تاثیر مشخصات خاک و تغییرات آنها بر میزان دبی نشت بخوبی ملاحظه گردید. به نحوی که در خاکهای درشتدانهتر مقدار نشت از لوله بیشتر از خاکهای ریزدانهتر بدست آمد. همچنین در خاکهای دارای شاخص خمیری بالاتر، مقدار نشت کمتری بدست آمد که میتواند ناشی از افزایش مقدار ریزدانهها در خاک و مقاومت خاک ریزدانه در زهکشی نشتاب باشد. براساس نتایج بدست آمده افزایش چسبندگی در خاکهای دانهای یا بخش ریزدانه خاک موجود یا به عبارتی افزایش سهم رس نسبت به سیلت در بخش ریزدانه خاک میتواند موجب کاهش نشت شود. همچنین ملاحظه گردید که در خاکهای دارای ضریب هدایت هیدرولیکی بالاتر، مقدار نشت بیشتری اندازهگیری شده است.
در نهایت ملاحظه گردید، با توجه به ضریب همبستگی بدست آمده در روابط، از هر سه پارامتر شاخص خمیری و ضریب هدایت هیدرولیکی میتوان برای وارد کردن اثر خاک بر رابطه نشت – فشار بهره برد. مراجع
1. Thornton J. and Lambert A. (2005), “Progress in practical predictions of pressure leakage, pressure: Burst frequency
and pressure: Consumption,” IWA Conference Proceedings.
2. Hiki S. (1981), “Relationship between leakage and pressure,” J. Japan Waterworks Assoc.
3. Germanopoulos G. (1985), “A technical note on the inclusion of pressure dependent demand and leakage terms in
water supply network models,” Civ. Eng. Syst., vol. 2, no. 3, pp. 171–179,
4. A. Lambert A. (2001), “What do we know about pressure-leakage relationships in distribution systems,” Conf. n Syst.
approach to leakage Control water.
5. Giustolisi O, Savic D, and Kapelan Z. (2008), “Pressure-Driven Demand and Leakage Simulation for Water
Distribution Networks,” J. Hydraul. Eng., vol. 134, no. 5, pp. 626–635.
6. May J. (1994), “Pressure dependent leakage,” World Water & Environmental Engineer, vol. 17, no. 8. p. 10.
7. Ardakanian R. and Ghazali A. (2004) , “Pressure-Leakage Relation in Urban Water Distribution Systems,” in New
Pipeline Technologies, Security, and Safety, American Society of Civil Engineers, pp. 304–312.
8. Sendil U. and Al-Dhowalia K. (1992), “Relationship between pressure and leakage in a water distribution network,”
Proc. AWWA Conf.
9. De Paola F. and Giugni M. (2012), “Leakages and pressure relation: an experimental research,” Drink. Water Eng.
Sci., vol. 5, no. 1, pp. 59–65.
10. Kleiner Y. and Rajani B. (2002), “Forecasting Variations and Trends in Water-Main Breaks,” J. Infrastruct. Syst., vol.
8, no. 4, pp. 122–131.
11. Idelchik I. E. (1995), “Handbook of hydraulic resistance,” I. E. Idelchik. 1995. Handb. Hydraul. Resist. Fuel Energy
Abstr. 36 302., vol. 4, no. 36, p. 302.
12. R. Buckley R. (2007), “Theoretical investigation and experimentation into the expansion of round holes and cracks
within pressurised pipes,”
13. “ASTM D2487 – 11 Standard Practice for Classification of Soils for Engineering Purposes (Unified Soil Classification
System).”
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
تحلیل تنش در لوله های پلی اتیلن گازی
تحلیل تنش در لوله های پلی اتیلنی آسیب دیده مدفون شبکه ها گازرسانی
رضا خادمی زاهدی : اهواز , بلوار پاسداران, شرکت ملی حفاری ایران – khademireza@yahoo.com
محمد شیشهساز : اهواز,بلوار گلستان, دانشگاه شهید چمران اهواز , دانشکده مهندسی , گروه مکانیک – mshishehsaz@scu.ac.ir
عبداله ویسی آرا : اهواز , بلوار پاسداران, شرکت ملی حفاری ایران – aveisiara@yahoo.com
امین کرمی مقدم : اصفهان , پژوهشگاه مهندسی بحرانهای طبیعی و پدافند غیرعامل شاخص پروژه – karamy_university@yahoo.com
مقاله تحلیل تنش در لوله های پلی اتیلنی آسیب دیده مدفون در شبکهها گازرسانی در کنفرانس بین المللی یافتههای نوین پژوهشی در مهندسی صنایع و مهندسی مکانیک ارائه شده است. چکیده : در این تحقیق به منظور شبیه سازی و تحلیل رفتار لوله های پلی اتیلنی دانسیته متوسط MDPE آسیب دیده مدفون در زمین ، از روش اجزاء محدود استفاده شده و کار مدل سازی طرح ، به وسیله نرم افزار ANSYS صورت گرفته است . آسیب دیدگیهای بررسی شده سوراخ های دایره ای و بیضی شکل با ابعاد مختلف در تاج لوله میباشد. مقادیر حداکثر تنش فون مایسز در لوله ی آسیب دیده تحت اثر بارهای اعمالی شامل برهمکنش سازه و خاک، حضور بار ترافیکی، فشار داخلی لوله ، وزن خاک و روسازی و تغییرات دما در دوران عملکرد محاسبه گردیده است . سپس مقادیر تنش به دست آمده از حل اجزاء محدود، با مقادیر مجاز تنش برای کارکرد مطمئن در طی ۵٠ سال مقایسه گردیده است . بر اساس نتایج حاصل ، با افزایش دما و افزایش قطر سوراخ دایره ای و کاهش نسبت اقطار سوراخ بیضوی مقادیر حداکثر تنش فون مایسز در لوله پلی اتیلنی افزایش مییابد. حداکثر مقادیر تنش در لوله آسیب دیده مربوط به بارگذاری تحت اثر توام بار خاک، فشار داخلی، بار چرخ وسیله ی نقلیه و افزایش دمای لوله میباشد. با توجه به نمودارهای به دست آمده برای مقادیر تنش در لوله ی مدفون آسیب دیده و مقایسه آن با نمودارهای مربوط به حد مجاز تنش در لوله میتوان روش تعمیر صحیح آسیب دیدگی را بررسی و انتخاب نمود.
کلمات کلیدی : لوله های مدفون گازرسانی، پلی اتیلن دانسیته متوسط ، تنش فون مایسز، روش اجزاء محدود, لوله پلی اتیلن
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
مقدمه
با توجه به گسترش روز افزون استفاده از لوله های پلی اتیلنی در شبکه های توزیع گاز طبیعی و همچنین وجود برنامهریزیهای متعدد برای افزایش این خطوط ، عملکرد بی خطر و مطمئن آن در مدت زمان کارکرد، بسیار حائز اهمیت میباشد. دستیابی به تکنیک تعمیر لوله های پلی اتیلنی شبکه های گازرسانی دارای انواع گوناگون آسیب دیدگی، (از جمله استفاده از مواد پلی اتیلنی که تحت عنوان وصله کردن لوله شناخته شده است ) و طراحی وصله ای با شکل و ابعاد و خصوصیات مکانیکی خاص به طوری که سبب تقویت لوله پلی اتیلنی مدفون تحت شرایط مختلف بارگذاری گردد، نیازمند مطالعه ، تحقیق و انجام آزمایشاتی گسترده میباشد. به این منظور ابتدا میبایست تنش های به وجود آمده در لوله آسیب دیده محاسبه گردد تا بتوان وصله ای مناسب را برای کاهش مقادیر تنش های مذکور تا حد تنش های مجاز و کمتر از آن طراحی نمود. بارهای اعمالی بر یک لوله ی مدفون پلی اتیلنی دانسیته ی متوسط توزیع گاز که میبایست در طراحیها و تمامی محاسبات مربوط به تنش در نظر گرفته شوند را میتوان به طور کلی به صورت زیر تقسیم بندی نمود :
– تغییرات دما در خاک ( و در نتیجه در لوله )
– وزن ستون خاک بالاd لوله
– بارهای سربار شامل بارهاd زنده ترافیکd و بارهای مرده در بالای لوله
– فشار داخلی گاز که در اینجا معادل ۴ بار (۴٠۵٣٠٠ پاسکال ) در نظر گرفته میشود
– تمرکز تنش ناشی از تغییرات محلی در هندسه لوله
شیشه ساز با به کار بردن روش اجزای محدود و نرم افزار ANSYS به تحلیل تنش های ناشی از اثر توأم بارگذاریهـای مختلف بر لوله های توزیع گاز مدفون شده ای که در عمق ١٢٠ سانتیمتری خاک قرار داشـتند، پرداختـه انـد. در ایـن تحقیـق قابلیـت بـه کارگیری لوله های پلی اتیلنی دانسیته ی متوسط MDPE و اتصال مربوطه از جنس پلی اتیلن دانسیته ی سنگین HDPE در شبکهی توزیع گاز طبیعی مناطقی با شرایط آب و هوایی گرم مانند جنوب ایران و شهر اهواز بررسی گردیده است . پـس از آن نصـیریان در ادامـه ی تحقیق انجام شده در مرجع به بررسی تنش در لوله های ساده با قطر ٩٠ میلی متر و لوله های اتصال دار پلی اتیلنی مـدفون در عمـق ١/۴۵ متری زمین پرداخته اند. فشار گاز درون لوله ۴ بار در نظر گرفته شده است . در تحلیل مذکور خاک و لوله به صورت الاستیک فـرض شده اند، خاک، لوله و اتصال با استفاده از نرم افزار ANSYS و با المان های مناسب (المان های Solid٩۵) شـبکه بنـدی شـده انـد. در ایـن تحقیق سوراخ هایی با قطرهای متغیر در لوله های پلی اتیلنی مدفون دانسیته ی متوسط MDPE به قطر اسمی چهار اینچ و نسبت SDR (نسبت قطر به ضخامت ) برابر ١١/۵ شبیه سازی شده است . پس از آن انواع دیگر آسیب دیدگی در لوله در قالب سوراخ بیضوی بـا نسـبت های مختلف اقطار منظور شده است . پس از مدل سازی لوله ی پلی اتیلنی و انواع خاکهای اطراف به وسـیله نـرم افـزار ANSYS، تحلیـل تنش در لوله ی آسیب دیده به دست آمده است . با توجه به خصوصیات فیزیکی لوله ، وصله و خاک، در بخش هـای تئـوری تحلیـل از روابـط الاستیسیته استفاده شده است .
محاسبه تنش در لوله جدار ضخیم دارای سوراخ دایره ای شکل تحت اثر فشار داخلی
شکل ١ سوراخ دایره ای کوچکی که به صورت شعاعی در دیواره ی یک استوانه ی تحت فشار ایجاد شده و میدان تنش اعمـالی مـؤثر را بر سوراخ در صفحه ی عمود بر محور آن نشان میدهد. بارهای وارده بر لوله به صورت بردارهای فشار استاتیکی مطابق شکل های ١-الـف الی ١-ب منظور شده اند. با در نظر گرفتن صفحه ی در بر گیرنده ی بیشترین مقدار تنش که در صفحه ی داخلی مخزن رخ می دهد،
مدل سازی و حل اجزاء محدود لوله غیر مدفون با سوراخ دایرهای شکل در جداره
در این بخش با استفاده از مدل سازی اجزاء محدود، به تحلیل تنش استاتیکی در لوله پلی اتیلنی دانسیته ی متوسط MDPE، به قطر اسمی ۴ اینچ که سوراخ هایی دایره ای شکل با قطرهای مختلف در آن ایجاد شده است و تحت فشار داخلی ۴٠۵٣٠٠ پاسکال قرار دارد، پرداخته میشود. مدل هندسی لوله به گونه ای ایجاد شده است که مبداء دستگاه مختصات در وسط محور لوله قرار گیرد و محور z نیز در راستای محور لوله باشد. المان های مختلفی را میتوان در تحلیل اجزاء محدود مسأله به کار برد. از آنجاییکه توزیع تنش در دیواره ی لوله در این تحقیق دارای اهمیت میباشد، بنابراین المان های سه بعدی از نوع Brick Element، که در کتابخانه ی المان های بسته ی نرم افزاری ANSYS تحت عنوان SOLID٩۵ ارائه گردیده به کار گرفته شده است . این نوع المان های بیست گرهی برای مدل سازی مسائل سازه ای مناسب میباشند. المان های SOLID٩۵ دارای سه درجه ی آزادی در هر گره ی خود میباشند (جابه جایی در سه جهت مختصات ). این نوع المان به خاطر دارا بودن گره های میانی، برای مسائلی با مرزهای منحنی شکل بسیار مناسب است . با توجه به شکل ٢ مشاهده میگردد که مدل سازی اجزاء محدود لوله ی سوراخ دار، با المان های شش وجهی و با استفاده از شبکه بندی سازمان یافته صورت گرفته است . این شبکه بندی شامل دو بخش متفاوت میباشد. بخش اوّل مربوط به اطراف سوراخ است . در این ناحیه شبکه بندی به گونه ای انجام شده است که در پیرامون سوراخ که حساس تر از سایر نقاط است ، شبکه های ریزتری وجود داشته باشد. همچنین در فواصل دورتر از سوراخ که از حساسیت کمتری برخوردار است شبکه های درشت تری انتخاب شده است . در مدل سازی اجزاء محدود با توجه به اینکه طول لوله طولانی است ، از شرط کرنش صفحه ای در جهت محوری لوله استفاده میگردد (این شرط بر گره های واقع در مختصات مربوطه اعمال میگردد).
بررسی نتایج
در این تحقیق از مقدار ١/۵ برای ضریب طراحی (ضریب اطمینان ) استفاده میشود. چنانچه دمای کارکرد لوله ها ٣۵ درجه ی سانتی- گراد در نظر گرفته شود (مطابق شرایط آب و هوایی مناطق گرمسیر و شهر اهواز [٢ و ٣])، با توجه بـه مقـادیری کـه در جـدول ١ بـرای حداقل استحکام مورد نیاز برای ماده پلی اتیلنی PE٨٠ آورده شده است . لذا مقدار تنش طراحی برای این ماده برابر ۴/٣ به دست میآید.
در کلیه ی مراحل این بررسی از مقادیر مذکور به عنوان حداکثر تنش قابل اعمال بر لوله استفاده میشود.
الف . نتایج حل اجزاء محدود لوله ی سوراخ دار مدفون : در این مبحث با در نظر گرفتن بارگـذاریهـای مختلفـی کـه در طـی دوره ی کارکرد، بر لوله ی مدفون آسیب دیده اعمال میگردد و معرفی این بارگذاری ها به عنوان ورودیهای نرم افراز، به بررسی و تحلیل تنش های حاصل پرداخته میشود. آسیب دیدگیهای ایجاد شده ، سوراخ های دایره ای شکل بـا قطرهـای ۵، ٧/۵، ١٠، ١٢/۵، ١۵، ١٧/۵ و ٢٠ میلـی متر در دیواره ی لوله میباشد.
الف -١. اثر فشار قائم خاک و فشار داخلی لوله
در شکل شماره ی ۴ اثر توأم فشار قائم خاک و فشار داخلی لوله بر مقادیر مـاکزیمم تـنش فون مایسز در لوله ی سوراخ دار مدفون به ازاء مقادیر مختلف قطر سوراخ نشان داده شده است . با توجه بـه شـکل در لولـه سـوراخ دار بـا افزایش قطر سوراخ مقادیر حداکثر تنش های فون مایسز افزایش مییابد و با توجه به اینکه مقادیر تنش در لوله ی آسیب دیده بیشتر از حد مجاز می باشد لذا می بایست به صورت صحیح تعمیر گردد. الف -٢. اثر بار چرخ وسلیه نقلیه
نتایج به دست آمده از بررسی اثر بار متمرکز و بار گسترده چرخ وسیله نقلیه به ازاء قطرهای مختلف سوراخ بر مقادیر حداکثر تنش های محیطی و فون مایسز در لوله نشان میدهد که بار متمرکز و بار گسترده در عمق ١/٢۵ متری (عمق تاج لوله ) اثر تقریباً یکسانی دارند. با توجه به اینکه مقادیر تنش های به دست آمده با در نظر گرفتن بار متمرکز چرخ کمی بیشتر از بار گسترده ی چرخ است (حداکثر ۵ درصد)، به همین دلیل در ادامه بررسی و در سایر مدل سازیها بار چرخ به صورت متمرکز منظور می گردد. الف -٣. اثر توأم فشار قائم خاک، فشار داخلی لوله ، بار چرخ وسیله نقلیه و تغییرات دما
در شکل شماره ۵ اثر توأم بار خاک، فشار داخلی، بار چرخ وسیله نقلیه و بار حرارتی بر مقادیر ماکزیمم تنش فون مایسز در لوله سوراخ دار مدفون بـه ازاء مقـادیر مختلـف قطـر سوراخ نشان داده شده است .
١- افزایش دما سبب افزایش مقدار ماکزیمم تنش فون مایسز در لوله میشود. حداکثر مقادیر تنش فـون مایسـز در لولـه در شـرایط حضور بارگذاری توام و وجود افزایش دمای ۵ درجه اتفاق میافتد.
٢- کاهش دما باعث کاهش مقدار ماکزیمم تنش فون مایسز در لوله میشود.
ب . مدل سازی اجزاء محدود لوله ی پلی اتیلنی مدفون دارای آسیب دیدگی از نوع سوراخ بیضوی
در این بخش به منظور بررسی میزان کارآیی روش تعمیر وصله ای جهت نوع بحرانیتری از آسیب دیـدگی، نتـایج حاصـل از حـل اجزاء محدود لوله ی پلی اتیلنی دانسیته متوسط MDPE مدفونی که در تاج آن آسیب دیدگیهای از نوع سوراخ های بیضوی با نسبت های اقطار مختلف مدل سازی گردیده است ، بررسی میگردد.
در شکل شماره ی ۶ اثر بار خاک و فشار داخلی بر مقادیر ماکزیمم تنش های فون مایسز به وجـود آمـده در لولـه ی مـدفون توزیـع گازی که دارای سوراخ هایی بیضوی شکل بوده به ازاء چندین نسبت a/b متفاوت نشان داده شده است . مشـابه اکثـر شـکل هـا منحنـی بالایی مربوط به قبل از اعمال وصله است . منحنیهای خط چنین مربوط به مقادیر مجاز تنش در دو دمای ٢٠ و ٣۵ درجه ی سانتیگـراد است .
در شکل شماره ی ٧ اثر توأم بار خاک، فشار داخلی، بار چرخ و بار حرارتی بر مقادیر ماکزیمم تنش فون مایسز به وجود آمده در لوله ی مدفون توزیع گازی که دارای سوراخ هایی بیضوی شکل بوده ، به ازاء نسبت های اقطار متفاوت در سوراخ بیضوی نشان داده شده است .
خلاصه و نتیجه گیری
زمانیکه جایگزینی لوله های پلی اتیلنی دانسیته متوسط شبکه های گازرسانی مورد نظر نباشد، تعمیر صحیح آن ها تنهـا انتخـاب قابل قبول خواهد بود. بنابراین میبایست مقدار تنش در قسمت آسیب دیده ی لوله محاسبه گردد تا بتوان با به کارگیری روش مناسب به طور مؤثری مقادیر آن را تا پایین تر از حد مجاز کاهش داده و گسترش آسیب دیدگی را به تأخیر انداخت . به همین دلیل مـدل سـازی سه بعدی لوله ی آسیب دیده مدفون در عمق ١/٢۵ متری و محاسبه ی مقادیر تنش از طریق نـرم افـزار ANSYS، انجـام گردیـده و در صورت امکان نتایج حاصل با روابط تئوری موجود، صحه گذاری شده است . از بررسیهای انجام شده میتوان نتایج زیر را عنوان نمود:
١- نتایج حل اجزاء محدود مقادیر تنش در لوله ی سوراخ دار تحت فشار داخلی، با مقادیر تقریبی به دست آمده از حل تحلیلـی، مطابقت دارد. ولی با افزایش قطر سوراخ درصد اختلاف نتایج حل تحلیلی و حل اجزاء محدود افزایش مییابد. این اختلاف در نتـایج بـه خاطر نامعتبر بودن فرض تنش صفحه ای برای ساده سازی حل تحلیلی و وجود اثرات سه بعدی میباشـد. همچنـین در لولـه ی سـوراخ تحت فشار داخلی اثرات تنش های خمشی ظاهر میشوند. در حل تحلیلی این اثرات نادیده گرفته شده اند، در صورتیکـه در نتـایج نـرم افزار کلیه ی اثرات یاد شده در نظر گرفته میشوند.
٢- در صورتیکه توزیع المان ها به خوبی صورت گیرد، افزایش تعداد المان ها باعث تغییرات کمی در نتایج میگردد.
٣- نتایج حل اجزاء محدود نشان میدهد که در لوله ی سوراخ دار، بیشترین مقدار تنش های محیطـی و فـون مایسـز در سـطوح داخلی لوله و پیرامون سوراخ رخ میدهد (همان طور که از حل تحلیلی نتیجه گیری گردید).
۴- مقادیر حداکثر تنش فون مایسز در لوله ی مدفون سوراخ شده ، از مقدار حداکثر تنش مجاز قابل اعمال بر ماده ی پلی اتیلنی دانسیته ی متوسط به کار رفته در ساخت لوله به مراتب بالاتر است . بنابراین لوله ی آسیب دیده میبایست به سرعت ترمیم و یـا تعـویض گردد.
۵- با افزایش قطر سوراخ دایرهای و نسبت اقطار سوراخ بیضوی مقادیر حداکثر تنش فون مایسز در لولهی مدفون آسیب دیـده ، به طور صعودی افزایش مییابد.
۶- با افزایش دما مقادیر حداکثر تنش فون مایسز در لوله پلی اتیلن افزایش مییابد. حداکثر مقـادیر تـنش در لولـه آسـیب دیده مربوط به بارگذاری تحت اثر توام بار خاک، فشار داخلی، بار چرخ وسیله نقلیه و افزایش دما لوله میباشد.
٧- اگرچه بررسی آسیب دیدگی از نوع سوراخ دایره ای دارای اهمیت میباشد، آسـیب دیـدگی از نـوع سـوراخ بیضـوی مقـادیر بالاتری از تنش را نشان میدهد.
٨- با توجه به نمودارهای به دست آمده برای مقادیر تنش در لوله ی مدفون آسیب دیده و مقایسه آن با نمودارهای مربـوط بـه حد مجاز تنش در لوله میتوان روش تعمیر صحیح آسیب دیدگی را بررسی نمود.
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
بررسی آزمایشگاهی رابطه نشت فشار در لوله های پلی اتیلن
بررسی آزمایشگاهی رابطه نشت فشار در لوله های پلی اتیلن
سید احمدرضا شاهنگیان : دانشجوی کارشناسی ارشد مهندسی عمران آب و فاضلاب، پردیس دانشکدههای فنی، دانشگاه تهران a.shahangian@ut.ac.ir
مسعود تابش : استاد دانشکده مهندسی عمران و عضو قطب علمی مهندسی و مدیریت زیرساختهای عمرانی، پردیس دانشکدههای فنی، دانشگاه تهران -mtabesh@ut.ac.ir
مقاله بررسی آزمایشگاهی رابطه نشت فشار در لولههای پلی اتیلن کنفرانس بین المللی دستاوردهای نوین در مهندسی عمران، معماری، محیط زیست و مدیریت شهری در 25 خرداد 1394 ارائه شده است. چکیده : مسئله نشت از شبکههای توزیع آب شهری، یک نگرانی اصلی و رو به رشد به دلیل افزایش تقاضا و صرف هزینه در مدیریت منابع آب محسوب میشود. بررسیهای انجام شده نشان میدهد که سالانه حدود 23 میلیارد مترمکعب آب با ارزشی حدود 18 میلیارد دلار، از سیستمهای توزیع آب سراسر جهان از طریق نشت هدر میرود. عوامل بسیاری در ایجاد و گسترش نشت از این شبکهها نقش دارند که از این بین، وابستگی بین مقدار نشت و فشار در این سامانهها امر شناختهشدهای میباشد و شاید فشار بالاترین و فوریترین اثر را بر روی نشت داشته باشد. با توجه به اینکه تحقیقات در این زمینه نسبتاً اندک و پراکنده بوده، ابهاماتی با مرور پیشینه تحقیقات به وجود آمد که در این مقاله ضمن بیان این ابهامات، بر روی آنها بحث شده است. هدف اصلی از ارائه این مقاله بیان و پاسخگویی به برخی از این ابهامات همراه با بررسی نتایج آزمایشگاهی رابطه نشت فشار بر روی لوله پلی اتیلن است.
آزمایشات بر روی ست آزمایشگاهی ساخته شده در دانشکده فنی دانشگاه تهران با ایجاد نشت مصنوعی بر روی لوله پلی اتیلن انجام شده است. نتایج حاصل نشان میدهد توان نشت برای لولههایی با رفتار الاستیک، مثل لولههای پلی اتیلن، بیشتر از این افزایش احتمالاً به دلیل رفتار الاستیک لوله و افزایش سطح مقطع نشت در فشارهای بالا میباشد.
کلمات کلیدی : تغییر سطح مقطع نشت، رابطه نشت فشار، بررسی آزمایشگاهی، شبکه های توزیع آب شهری, لوله پلی اتیلن
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
مقدمه
شبکههای توزیع آب که به عنوان عناصر کلیدی و تأثیرگذار در زیرساختهای شهری، وظیفه انتقال آب از منابع تأمین کننده به دست مصرف کنندگان با فشار کافی و کیفیت مناسب را دارند، در سطح جهانی در حال فرسوده شدن هستند. مسئله نشت به عنوان یکی از مهمترین مشکلات شبکههای توزیع آب، همه ساله هزینه و نیروی زیادی را به دولتها و سازمانهای بهرهبردار تحمیل میکند که یک نگرانی اصلی و رو به رشد به دلیل افزایش تقاضا و صرف هزینه در مدیریت منابع آب محسوب میشود.
بررسیهای انجام شده نشان میدهد که سالانه حدود 23 میلیارد مترمکعب آب از سیستمهای توزیع آب از طریق نشت هدر میرود همچنین ارزش این هدر رفت در سراسر جهان در حدود 18 میلیارد دلار در سال تخمین زده شده است بر طبق آمار اعلام شده از سوی شرکت آب و فاضلاب کشور، مقدار متوسط آب به حساب نیامده در 31 درصد است ( شرکت آب و فاضلاب کشور، 8216 ). از اینرو بررسی / 28 درصد و در مناطق شهری 2 / شبکههای روستایی 62 عوامل مؤثر در نشت، کنترل و کاهش آن در شبکههای آبرسانی، با بازیابی بخشی از حجم آب هدر رفته، نه تنها موجب حفظ و حراست از منابع تأمین کننده آب با استفاده بهینه از آنها شده، بلکه موجب رشد و شکوفایی اقتصادی دولتها با صرفه جویی در هزینههای تأمین، انتقال، تصفیه و توزیع آب گردیده و به دولتها اجازه سرمایه گذاری در سایر بخشها، به خصوص بخشهای اقتصادی را میدهد.
عوامل بسیاری در ایجاد و گسترش نشت از شبکههای توزیع آب نقش دارند که برخی از این عوامل عبارتاند از:
– فشار بالا در شبکه
– افزایش سن لولهها
– خطای طراحی و اجرا
– ضربه
– بار ترافیکی
و بسیاری عوامل دیگر. از بین عوامل مؤثر بر نشت، وابستگی بین مقدار نشت و میزان فشار در سامانههای آبرسانی امر شناختهشدهای میباشد و اثر فشار که شاید بالاترین و فوریترین اثر را علیرغم اهمیت فراوان رابطه بین نشت و فشار , بر روی نشت داشته باشد، برای تمام سیستمها یکسان میباشد و چگونگی تعامل این دو عامل با یکدیگر، تاکنون تحقیقات اندکی در خصوص ارائه یک فرمول جامع برای وابستگی نشت و فشار موجود در شبکه صورت گرفته و مطالعات انجامشده در این زمینه شامل یک سری روابط و نتایج آزمایشگاهی یا میدانی بوده و نتایج حاصل از آنها بر روی شبکههای توزیع آب شهری دارای پراکندگی زیادی است. مبنای اکثر این تحقیقات، رابطه Torricelli و مفهوم منافذ ثابت و متغییر نشت ( تئوری Favad) بوده است و طیف وسیعی از توانهای N و ضرایب k در شرایط مختلف برای لولههای یکسان به دست آمده است که هیچ یک نتوانستهاند رفتار و وضعیت شبکه را در ورای محدوده تحقیقاتی خود به طور مناسبی توصیف کنند. در واقع هر یک از این روابط، در شرایط خاصی ارائه شدهاند که امکان دارد در شرایط دیگری نتواند به خوبی گویای وضعیت شبکه باشد و صرفاً تحقیقات انجام شده محدود به شرایط و مکان انجام آزمایش بوده است.
مروری بر ادبیات فنی
در دهههای گذشته استفاده از رابطه 8، به منظور ارزیابی رابطه بین دبی خروجی از محل نشت و فشار داخل لوله، کم و بیش مورد بحث و بررسی قرار گرفته و تحقیقاتی هر چند اندک در این زمینه صورت گرفته است که این تحقیقات را میتوان بر اساس روش تحقیق، پارامتر مورد بررسی و شرایط محیطی اطراف لوله به دستههای زیر تقسیم نمود :
تحقیقات صورت گرفته بر اساس پارامتر مورد بررسی را میتوان به سه دسته تقسیمبندی کرد :
– تحقیق بر روی ضریب تخلیه Cd
– سطح مقطع نشت Ao
– توان نشت n
تحقیقات صورت گرفته براساس روش تحقیق را میتوان به سه دسته تقسیمبندی کرد :
– تحقیقات میدانی ( آزمایش در بخشی از سیستمهای توزیع آب واقعی )
– تستهای آزمایشگاهی ( شکستهای واقعی و یا نشت مصنوعی )
– تحقیقات عددی و تئوری
تحقیقات صورت گرفته با توجه شرایط محیطی اطراف لوله را میتوان به سه دسته تقسیمبندی کرد:
– آزمایش در هوای آزاد ( در محل حوضچهها یا در شرایطی که خاکی در اطراف لوله بر اثر جابجایی یا اجرای نامناسب وجود ندارد )
– آزمایش در حالت کاملاً مستغرق ( حالت آب شستگی کامل خاک اطراف لوله )
– آزمایش در حالت مدفون در خاک
تاکنون تحقیقات بسیاری بر روی توان نشت انجام شده است که در جدول 8 به آنها اشاره شده است.
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
بررسی تأثیر پارامترهای فرایند فلوفرمینگ بر روی لوله های پلی اتیلن
بررسی تأثیر پارامترهای فرایند فلوفرمینگ بر روی خواص مکانیکی پریفرم لوله های پلی اتیلن با دانسیته بالا
حسین قشلاقی قدیم : دانشجوی دکتری, مهندسی مکانیک, ساخت و تولید , دانشکده فنی و مهندسی , دانشگاه ارومیه
علی دنیوی : دانشیار , مهندسی مکانیک, ساخت و تولید, دانشکده فنی و مهندسی, دانشگاه ارومیه
مقاله بررسی تأثیر پارامترهای فرایند فلوفرمینگ بر روی خواص مکانیکی پریفرم لوله های پلی اتیلن با دانسیته بالا در چهارمین کنفرانس ملی و دومین کنفرانس بینالمللی پژوهشهای کاربردی در مهندسی برق, مکانیک, مکاترونیک در بهمن 1395 ( تهران – ایران ) ارائه شده است. چکیده : در تحقیق حاضر تأثیر پارامترهای فرایند فلوفرمینگ بر خواص مکانیکی ، ریزساختار و کیفیت سطح قطعات پلیمری مورد بررسی قرار گرفته است . پارامتر های مورد مطالعه در این رساله سرعت چرخشی غلطک ، سرعت پیشروی غلطک و درصد کاهش ضخامت می باشند. برای بررسی خواص ساختاری ، نمونه ها تحت آزمایش میکروسکوپ الکترونی روبشی قرار گرفتند. از طراحی آزمایش ها به روش تاگوچی برای ساخت یک مدل آماری برای پیش بینی دقیق تنش تسلیم و میزان تغییر طول استفاده شده است . نتایج حاصل از جدول تجزیه و تحلیل واریانس نشان داد که پارامتر های سرعت پیشروی غلطک و سرعت چرخشی غلطک به ترتیب بیشترین تأثیر را بر تنش تنش در نقطه تسلیم و میزان درصد تغییر طول دارد.
بهینه سازی به روش تابع مطلوبیت انجام شد و با نتایج تجربی فرآیند ارزیابی شد. نتایج نشان می دهد که مدل های رگراسیون بدست آمده از کفایت خوبی جهت پیش بینی مقادیر متغیرهای پاسخ برخوردار هستند.
کلمات کلیدی : شکل دهی چرخشی ، پلی اتیلن ، آنالیز واریانس ، درصد تغییر طول ، روش تاگوچی , لوله پلی اتیلن
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
مقدمه
اسپینینگ یکی از روشهای شکل دهی فلزات است که در آن با استفاده از ترکیب نیرو و چرخش ، اشکالی با محور تقارن و بدون درز قابل تولید می باشند. در این روش فلز که عمدتاً به شکل ورق و یا پریفرم (قطعه پیش شکل دهی شده ) می باشد، بین مندرل و ابزار شکل دهی تحت فشار قرار گرفته و شکل می گیرد. اسپینینگ یکی از اقتصادی ترین روش ها در تولید محدود و نمونه سازی برای ساخت قطعات فلزی با تقارن محوری می باشد. در این فرایند، قطعه کار در ناحیه ای بین مندرل دوار و ابزار (به شکل اهرم یا غلتک ) که به صورت محوری و یا محوری – شعاعی حرکت می کند، به صورت تک نقطه ای در محل تماس تغییرشکل دائمی پیدا می کند. با این روش قطعاتی با اشکال مخروط ، نیم کره ، لوله ، استوانه که توخالی هم می باشند، در تنوعی گسترده از جهت اندازه و کانتور ساخته می شود. اگرچه ساخت قطعاتی با اشکال بیضوی هم با این فرآیند امکان پذیر است ولی به سهولت شکل دهی قطعات استوانه ای نیست .
در زمینه فلوفرمینگ لوله های پلیمری ، نسبت به فلزات ، مطالعات زیادی انجام نشده است به طور مثال در سال ٢٠٠٩ لی و همکاران به مطالعه تجربی تأثیر پارامتر های درصد کاهش ضخامت و تعداد پاس های فرایند فلوفرمینگ بر روی برخی خواص مکانیکی از جمله استحکام تسلیم ، استحکام کشش ، مدول یانگ و تنش نهایی هوپ پرداخته اند. در این تحقیق فرایند فلوفرمینگ چند پاسه جایگزین فرایند یک پاسه شده است . نتایج بدست آمده از این مطالعه تجربی نشان داد که ماکسیمم درصد کاهش ضخامت قابل حصول در فلوفرمینگ چند پاسه به علت سخت شدن سطح ماده نسبت به فلوفرمینگ تک پاسه کمتر است . تنش هوپ با افزایش تعداد پاس های فلوفرمینگ افزایش می یابد. فلوفرمینگ چند پاسه باعث کاهش استحکام کششی و استحکام تسلیم می شود اما تاثیر تعداد پاس های بررسی مدول یانگ جای شک و تردید دارد. در سال ٢٠١٢ جوان رودی و همکاران در مطالعه ای به تأثیر درصد کاهش ضخامت بر خصوصیات مکانیکی و دقت ابعادی قطعات فلوفرم شده پرداختند. مطالعه آنان بر روی قطعات پریفرم از جنس آلیــــاژ O-AA٧٠٧۵ به ضخامت ٣ میلیمتر صورت پذیرفت . خواصی که ایشان مورد بررسی قرار دادند شامل زبری سطح ، گردی ، مقاومت کششی ، درصد افزایش طول و مقاومت نهایی بودند. بر طبق نتایج ایشان زبری سطح با افزایش درصد کاهش ضخامت ، افزایش می یابد. ایشان بیان میدارند که این افزایش زبری سطح روند ثابت و روشنی ندارد، زیرا محل تماس غلتک و قطعه تحت تأثیر عوامل دیگری نظیر تغییر میزان اصطکاک ، افزایش نیروی شکل دهی ، ارتعاشات و… نیز قرار دارد. در سال ٢٠١٢ حق شناس و همکاران در تحقیق دیگری به بررسی نرخ کرنش سختی در فرآیند فلوفرمینگ پرداختند. مطالعه آنان بر روی دو آلیاژ آلومینیم AA۶٠۶١ و AA۵٠۵٢ انجام شد. ایشان با اعمال نسبت کاهش ضخامت متفاوت از ٢٠% تا ۶٠% به بررسی میزان کرنش سختی ناشی از آن پرداختند.
نتایج ایشان نشان داد که AA۵٠۵٢ هنگامی که ۶٠% کاهش ضخامت می یابد، مقاومت تسلیم آن برابر با ١٨٧% افزایش می یابد. آنان این نرخ بالای افزایش مقاومت کششی را به حضور منیزیم در ساختار آلیاژ نسبت میدهند که باعث افزایش نرخ کرنش سختی آلیاژ میگردد. از سوی دیگر AA۶٠۶١ هنگامی که ۶٠% کاهش ضخامت یافت ، مقاومت تسلیم آن تنها ٨٧% افزایش یافت که این نشان دهنده تأثیر بسیار مهم فازهای محلول جامد همانند منیزیم ، در چگونگی رفتار مکانیکی آلیاژ می باشد. در سال ٢٠١٢ کلدیت و همکاران به منظور بررسی جزئی و حصول مقادیر مرجع معتبر، با به کارگیری روش المان محدود به مدلسازی فرایند فلوفرمینگ و تأثیر پارامترهای این فرایند شکل دهی بر ریز ساختارها و خواص ماده CrMo۴ ۴٢ پرداخته اند. نتایج شبیه سازی هندسه منطقه شکل دهی ، برای این فرایند به خوبی با نتایج و هندسه واقعی ( آزمایشگاهی ) منطبق بودند ثابت ماندن حجم ماده در طول فرایند شکل دهی باعث تغییر شکل شعاعی و محوری در جهت حرکت غلطک ها می شود. طبق گفته Hayama این حجم قابل تقسیم به حجم Pile-Up است که متناوباً به قسمت سر غلطک (ابزار) در جهت پیشروی در جریان است و باعث افزایش طول قطعه شکل دهی می شود. تفاوت اساسی در ارزیابی های تجربی و شبیه سازی در این است که Pile-Up کامل تا زمانی که تماس کامل غلطک وجود نداشته باشد حاصل نمی شود. در سال ٢٠١٢ عابدینی و همکاران به بررسی تأثیر پارامترهای فرایند فلوفرمینگ و هندسه غلطک مورد استفاده در فلوفرمینگ بر روی گردی قطعه مورد نظر پرداخته شده است . جنس پریفرم مورد استفاده در این تحقیق مس خالص تجاری
uns c١١٠٠ است .برای بررسی تأثیر پارامترهای فرایند، سه عامل سرعت چرخشی مندرل ، سرعت پیشروی غلطک و درصد کاهش ضخامت هر کدام در سه سطح کم ، متوسط و زیاد در نظر گرفته شدند. هم چنین تأثیر پارامترهای هندسه غلطک ، شامل زاویه پرداخت ، زاویهی حمله و شعاع نوک غلطک ، هر کدام در سه سطح کم ، متوسط و زیاد مورد بررسی قرار گرفته شده است با توجه به نمودارهای بدست آمده برای تاثیر متقابل عوامل متغیر بر میزان گردی قطعات و بررسی آنها و هم چنین تجزیه و تحلیل واریانس ANOVA با قابلیت اطمینان ٩۵ درصد به این نتیجه رسیده اند که تاثیرگذارترین پارامترها بر میزان گردی قطعات فلوفرم شده به ترتیب سرعت پیشروی و درصد کاهش ضخامت بودند.
مبانی و روشها
مندرل مورد نیاز برای این تحقیق با توجه به طول نمونه های تست کشش و میزان درگیری ابزار شکل دهی با نمونه ی لوله های تهیه شده در طول فرایند فلوفرمینگ و هندسه لوله پلی اتیلن PE٨٠ دو اینچی ، از فولاد CK۴۵ و به صورت توپر و قطر ۵٠/٨٠ میلی متر و طول ۵٠٠ میلی متر ساخته شد. در ضمن یک انتهای مندرل جهت درگیری مرغک دستگاه با مندرل و انتقال حرکت چرخشی به آن با مته سوراخ کاری گردید. همچنین بدلیل عدم بررسی تأثیر هندسه ی غلطک بر روی خواص مکانیکی مورد مطالعه در این تحقیق از یک هندسه معین که قبلاً در مطالعات انجام شده به آن اشاره گردیده برای فرایند فلوفرمینگ مورد استفاده گرفت. شیوه های مختلفی برای تهیه نمونه های تست از لوله ها وجود دارد که دقیق ترین روش برای این منظور استفاده از دستگاه برش CNC کامپیوتری میباشد که نمونه ها را با دقت ابعادی ٠/١ میلی متر تهیه میکند.
لوله های فلوفرم شده با استفاده از فیکسچرهای مخصوصی ، روی میز کار دستگاه برش ثابت شده و پس از فعال نمودن نرم افزار ویژه ی دستگاه و تعیین نوع نمونه های دمبلی لازم برای تست کشش و صفر کردن مختصات ابزار برش و میز کار، عملیات برش نمونه شروع می شود و با توجه به میزان پیشروی ١ میلیمتر در هر پاس از برش ، تهیه هر نمونه حدود ١٠ دقیقه زمان لازم دارد.
جدول ١ انواع نمونه های تست کشش با توجه به ضخامت نمونه را نشان میدهد. نمونه های لازم برای تست ضربه نیز مطابق استاندارد ۶١١٠ ASTM D از لوله های فلوفرم شده با استفاده از دستگاه برش CNC تهیه گردید. با توجه به این که ضخامت لوله های فلوفرم شده از ۵ میلیمتر کمتر بوده برای انجام تست کشش از نمونه های دمبلی شکل نوع ٢ مطابق اســـتانداردهای ۶٣٨ ASTM D و۶٢۵٩ ISO استفاده شده است . لوله های پلی اتیلن سنگین HDPE در حوزه وسعی از خطوط لوله شهری صنعتی ، دریایی ، حفاری ، دفن زباله ، و بخصوص کشاورزی به کار می روند. استفاده از لوله های پلی اتیلن در صفت نفت و گاز سابقه ای طولانی دارد و در مقایسه با سایر لوله ها، کمترین میزان تعمیرات و نگه داری را برای توزیع گاز شهری دارد. در گذشته به دلیل مساله خوردگی آن ها و آثاری که به مرور در خوردگی ناشی از کلر موجود در آب در لوله پلی اتیلن به وجود می آمد از این لوله ها در شبکه آبرسانی استفاده چندانی نمی شد. اما امروزه این نقیصه ها در لوله های پلی اتیلن سنگین برطرف شده است و استفاده از این نوع لوله ها در شبکه های آبرسانی روبه رشد است .
طراحی آزمایشها
در این مطالعه روش طراحی آزمایشی تاگوچی به عنوان روشی کارا برای کاهش تعداد آزمایش ها به کار گرفته شده است . مهم ترین گام در طراحی یک آزمایش انتخاب صحیح عوامل متغیر و سطوح آن ها است . در فرایند شکل دهی
فلوفرمینگ عوامل بسیاری دخیل و تأثیرگذار هستند. این عوامل را می توان به دو گروه تقسیم نمود :
الف ) پارامترهایی که به تنظیم دستگاه مربوط می شود مثل سرعت چرخشی ، سرعت پیشروی
ب ) پارامترهایی که به هندسه غلطک مربوط می شوند مثل قطر غلطک ، زاویه پرداخت ، زاویه حمله و شعاع سر غلطک
در این تحقیق مطالعه بر روی تأثیر عوامل مربوط به شکل دهی فرایند فلوفرمینگ بر روی خواص مکانیکی انجام گرفته است . بر اساس نتایج مطالعات پیشین و دسته بندی پارامترهای مؤثر بر فرایند شکل دهی چرخشی فلوفرمینگ و هدف این تحقیق ، سه عامل سرعت چرخشی مندرل ، سرعت پیشروی غلطک و میزان درصد کاهش ضخامت * هر کدام در سه سطح کم ، متوسط و زیاد برای بررسی تأثیرشان بر خواص مکانیکی لوله های فلوفرم شده در نظر گرفته شدند.
نتیجه گیری
این مطالعه به منظور بررسی و بهینه سازی اثر پارامترهای فرایند بر تنش تسلیم و میزان درصد تغییر طول قطعات فلوفرم شده صورت پذیرفت . پارامترهای فرایند شامل درصد کاهش ضخامت ، نرخ پیشروی و سرعت چرخشی به عنوان متغیر در نظر گرفته شدند. پس از انجام آزمایشات و تجزیه و تحلیل داده ها نتایج زیر حاصل شد:
١) نتایج حاصل از انجام این مطالعه نشان داد که پارامتر سرعت پیشروی بیشترین تأثیر را بر تنش تسلیم لوله های پلی اتیلن فلوفرم شده دارد. سرعت پیشروی متوسط منجر به تنش تسلیم بالا گردید. پس از سرعت پیشروی ، پارامترهای درصد کاهش ضخامت و سرعت چرخشی ، هرکدام با درصد تأثیر مساوی ، بیشترین تأثیر را بر تنش تسلیم نشان دادند.
سطوح پایین این پارامترها بیشترین تنش تسلیم را تولید کردند. با توجه به سادگی کنترل این پارامترها در طی فرایند، می توان با کمترین هزینه به تنش تسلیم بالایی دست یافت .
٢) نتایج حاصل از جدول تجزیه و تحلیل واریانس نشان داد که پارامتر سرعت چرخشی بیشترین تأثیر را بر میزان درصد تغییر طول نمونه های پلی اتیلن فلوفرم شده ، بعد از انجام تست کشش را دارد. سطح پایین (کم ) سرعت چرخشی بیشترین درصد تغییر طول را تولید کرد. پارامتر سرعت پیشروی در رتبه دوم جدول تجزیه و تحلیل واریانس قرار گرفت . سطح بالای سرعت پیشروی نیز بیشترین درصد تغییر طول را تولید نمود. پارامتر درصد کاهش ضخامت در رتبه سوم جدول تجزیه و تحلیل واریانس قرار گرفت . سطح درصد کاهش ضخامت نیز بیشترین میزان درصد تغییر طول را تولید نمود.
٣) با توجه به تطابق و همخوانی مناسب نتایج تجربی و نتایج حاصل از طراحی آزمایشات (درصد خطای کمتر از ٧%)، می توان گفت توابع رگراسیون بدست آمده ابزاری قدرتمند جهت پیش بینی مقادیر متغیر های پاسخ است .
۴) نتایج حاصل از روش تاگوچی و میکروسکوپ الکترونی روبشی تأیید کننده صحت نتایج تجربی و نتایج بدست آمده از روش طراحی آزمایشات می باشد.
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
بهزاد ترابیان دهکردی : کارشناسی ارشد مهندسی زلزله دانشگاه آراد اسلامی شدرکرد – b.torabian@gmail.com
آرش محمدی فارسانی : عضو هیات علمی دانشگاه آراد اسلامی شدرکرد – farsanim@yahoo.com
مقاله ارزیابی آسیب پذیری لرزه ایی لوله های مدفون پلی اتیلن در چهارمین کنگره علمی پژوهشی افقهای نوین در حوزه مهندسی عمران, معماری, فرهنگ و مدیریت شهری ایران ارائه شده است. چکیده : با گسترش صنعت و نیاز مردم به استفاده همیشگی از شریان های حیاتی، بشر بر آن شده که این امکانات را از وجود تمامی خطرات حفظ نماید تا از صدمات جانی و مالی جلوگیری کند. شریانهای حیاتی شامل شبکه های آب، گاز، برق، نفت، مخابرات و غیره می باشد. در این پروژه سعی شده است با توجه بده خطرات زلزله و عوامل خرابی قابل توجه در این سازهها و همچنین تاثیرات ناشی از آن بر آن شده تا به بررسی رفتار این سازه ها تحت اثر زلزله بپردازیم. به همین منظور به جمعآوری اطلاعاتی در مورد شریانهای حیاتی و شبکه جمع آوری فاضلاب علی الخصوص لوله های پلی اتیلن و بررسی اثر پارامترهای مختلف نظیر قطر لوله، طول لوله و عمق دفن لوله بر عملکرد این لوله ها با مدل کردن لوله پلی اتیلن توسط نرم افرار abaqus و تحلیل دینامیکی غیرخطی تحت رکورد مربوط به زلزله منجیل پرداخته می شود. در این تحقیق مشاهده شد که با افرایش عمق دفن لوله باتوجه به افرایش اندرکنش بین خاک و لوله، تنش و کرنش وارد شده بر لوله پلی اتیلن نیز افرایش یافته همچنین با افرایش قطر لوله، کرنش محوری لوله کاهش می یآبد کلمات کلیدی : لوله های فاضلاب پلی اتیلن، آنالیز دینامیکی غیر خطی، شریان های حیاتی، نرم افرار abaqus
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
1- مقدمه
بلایای طبیعی به مجموعهایی از حوادث طبیعی گفته میشود که هر ساله خسارات و آسیبهای مالی و جانی بسیاری بر جای میگذارد و آز انجا که کشور عزیزمان ایران یکی از مناطق لرزه خیز دنیاست و % 90 خاک ایران بر روی کمربند زلزله واقع شده است هر ساله با وقوع زلزله تلفات جانی و خسارات مالی هنگفتی بالاخص در شریانهای حیاتی را تجربه نموده ایم . شریانهای حیاتی یکی از مهمترین سازههای تاثیر گذار بر زندگی انسان می باشد که تحت تاثیر عوامل محیطی و جوی بوده است و باعث ایجاد خسارت های بزرگی چه جانی و چه مالی شده است. سیستم های شریان های حیاتی در زمینه مهندسی عمران شامل آن دسته از تسهیلاتی است که مرتبط با نیازهای اجتماعی به انرژی ( الکتریسته، گاز، سوخت، مایع، بخاز و غیره (، آب ) آشامیدنی، فاضلاب و غیره)، حمل و نقل ( بزرگراه ها، پل ها، بنادر، تجهیزات حمل و نقل مسافر و کآلات و غیره ) و مخابرا ت ( تلفن ، تلگراف ، رادیو، تلویزیون ، ارتباطات راه دور، پست، مطبوعات و غیره ) است. یکی از مهمترین کاربردها شریانهای حیاتی در زندگی اجتماعی انسان شبکه جمع آوری فاضلاب می باشد. فاضلاب ها همیشه دارای مقدار بسیاری مواد خارجی هستند که به صورت های گوناگون برای زندگی موجودات زنده زیان آور می باشند. وجود باکتری ها و میکروب های بیماری را در فاضلاب عاملی است که از یک صد سال گذشته زیان آن برای مردم آشکار گشته است. کشتارهایی که در گذشته بیماری های واگیری مانند وبا، طاعون، اسهال خونی در نقاط گوناگون جهان انجام داده است مردم را به خطرهای ناشی از آلودگی آب با این میکروب ها آگاه کردهاند. بجز باکتری های بیماری زا که تنها جز کوچکی از موجودات زنده پسآبها را تشکیل میاهند هزاران نوع باکتری دیگر نیز در فاضلاب ها وجود دارند. اما در ایران بده علت کمی آب و گرانی آب آشامیانی، استفاده از فاضلاب های پالایش شده برای مصرفهای غیرخانگی مانند آبیاری فضاهای سبز درون شهرها، پارک ها، جنگل کاری، و شستشوی خیابانها و کانالهای فاضلاب اهمیت ویژهای را پیدا میکند. اما در ایران مدم توجه به طراحی مقاوم این سازهها در برابر زلزله است هر ساله به دلیل آسیب دیدگی آنها خسارات جانی و مالی بسیاری بوجود می آید.
از بین انواع جنس این نوع سازهها ، لوله های پلی اتیلن را مورد بررسی و خطرپذیری قرار دادهایم. پلی اتیلن یا پلی اتن یکی از ساده ترین و ازرانترین پلیمرها است . پلی اتیلن جامدی مومی و غیر فعال است. این ماده از پلیمریزاسیون اتیلن به دست میآید از مهمترین مزایای لولههای ساخته شده از پلی اتیلن نسبت به لولههای دیگر مصرفی در شبکه فاضلاب میتوان به موارد ذیل اشاره نمود :
• ازرانی قیمت
• یکنواختی ضخامت جداره لولهها
• صاف و صیقل بودن جداره داخلی و در نتیجه حداقل امکان تهنشین شدن رسوبات و انسداد لوله
• قابلیت انعطاف حتی در درجه سرمای زیر صفر
• مقاومت در برابر ضربه و فشار خارجی
• تولیه با قطرهای مختلف و به طولهای مورد نظر به صورت حلقه
• سهولت نصب و اتصال سریع آنها
• کشور لزوم بارگیری ماشین آلات سنگین و حجیم جهت نصب و جوشکاری
یکی از مسائلی که در زمان است بحران حائز اهمیت می باشد، کنترل صحیح و کارآمد آن می باشد . در زمان وقوع زلزله یکی از عواملی که باید مد نظر قرار گیرد کاهش تبعات زلزله می باشد. یکی از عواملی که می تواند مشکلاتی را برای مدیریت بحران ایجاد نماید ، فاضلاب و مشکلات ناشی از ماند فاضلاب به علت تخریب سیستم ها فاضلاب می باشد. این عمل باعث اکسیداسدیون غیر هوازی فاضلاب شده و نحوه کاهش ریسک خطر پذیری سیستم ها فاضلاب حائز اهمیت می باشد. با توجه بده اینکه ریسک هر سیستم مطابق رابطه زیر محاسبه می گردد میتوان با مقاوم سازی نقاط حساس شبکه تا حدود قابل توجهی ریسک این سیستمها را کاهش داد در زمان کوتاهی فاضلاب باقی مانده منشأء بیماریهای خاص می گردد این مسئله خود به طریقی می تواند ابعاد فاجعه زلزله را افرایش دهد.
فاضلاب شده و نحوه کاهش ریسک خطر پذیری سیستمها فاضلاب حائز اهمیت می باشد. با توجه به اینکه ریسک هر سیستم مطابق رایطه زیر محاسبه میگردد میتوان با مقاوم سازی نقاط حساس شبکه تا حدود قابل توجهی ریسک این سیستمها را کاهش داد در زمان کوتاهی فاضلاب باقی مانده منشأء بیماریهای خاص می گردد این مسئله خود به طریقی می تواند ابعاد فاجعه زلزله را افرایش دهد.
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
تشخیص عیوب سطح لوله های پلی اتیلن در خط تولید
تشخیص عیوب سطح لوله های پلی اتیلن در خط تولید با استفاده از آنالیز بافت و مرز در بعد مکان
علیرضا اسدی کاریزکی : استادیار، گروه برق، دانشگاه آزاد اسلامی واحد تهران شرق، تهران – a_asadi@iust.ac.ir 1
محمد سازگار : دانشگاه آزاد اسلامی واحد تهران شرق – sazegarm102@gmail.com
مقاله تشخیص عیوب سطح لوله های پلی اتیلن در خط تولید با استفاده از آنالیز بافت و مرز در بعد مکان در دومین کنفرانس ملی پژوهشهای نوین در مهندسی برق ارائه شده است. چکیده : امروزه در صنایع مختلف، تشخیص عیوب در تولیدات از اهمیت بالایی برخوردار است . در گذشته تشخیص عیوب بر روی سطوح توسط روش های دستی انجام می شد که محدودیت های فراوانی از جمله زمان بر بودن و خطای کاربر انسانی داشته اند. امروزه با استفاده از روشهای خودکار مبتنی بر بینایی ماشین می توان در تشخیص و طبقه بندی عیوب بهبود قابل توجهی را ایجاد نمود. در این پژوهش یک روش جدید جهت تشخیص عیوب سطح لوله های پلی اتیلن در خط تولید به کمک آنالیز بافت و مرز در بعد مکان ارائه شده است. برای توصیف انواع و اقسام ضایعه بر روی سطوح لوله , دیتابیسی به تعداد 100 تصویر تهیه و نقشه صحیح ضایعه به صورت دستی مشخص گردید تا امکان ارزیابی کمی الگوریتم فراهم شود. در روش پیشنهادی ابتدا لوله با استفاده از تشخیص مرز از بک گراند جداسازی می شود. بخش جداسازی شده بعد از پیش پردازش با فیلتر های مختلف تشخیص مرز پردازش می شود نتیجه تشخیص مرز با آستانه گذاری تطبیقی به فضای باینری رفته و با اعمال دستورات شکل شناسی تشخیص عیوب تکمیل می گردد. نتایج بدست آمده دقت تشخیص صحیح 82 درصد را نشان میدهد. کلمات کلیدی: تشخیص خودکار، ضایعه سطحی، آنالیز بافت، آستانه گذاری تطبیقی , لوله پلی اتیلن
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
مقدمه
رشد سریع تکنولولوژی جهت اجرای عملیات تکراری و سرعت زیاد عملیات موجب گردیده پردازش تصاویر در دنیای کنونی به ابزاری جهت تشخیص موارد متعدد تبدیل شود از تشخیص خودرو در بزرگراها تا تشخیص ضایعات در خط تولید پردازش و آنالیز تصویر ، هسته سیستم های بینایی ماشین میباشد. پردازش تصویر مستلزم انجام دادن مجموعهای از عملیات بر تصویر است که کیفیت تصویر را به منظور خذف عیوبی نظیر اعوجاج هندسی ، فوکوس نامناسب ، اغتشاش ، نور پردازی غیر یکنواخت و حرکت دوربین افزایش میدهد. آنالیز تصویر عبارت است از فرایند تشخیص اشیا یا نواحی مود نظر از زمینه تصویر. آنالیز تصویر همچنین میتواند اطلاعات عددی را ارایه دهد که در سیستمهای کنترلی برای تصمیم گیری استفاده میشود .بینایی ماشین به روشهایی می پردازد که به کمک آن می توان معنی و محتوای تصاویر را درک کرد. مهندسی به کار گیری قابلیتهای علوم مکانیک ، اپتیک ، الکترونیک و نرم افزار برای بازرسی مواد و اشیاء طبیعی ، محصولات تولیدی انسان و فرایندهای تولید به منظور تشخیص عیوب و بهبود کیفیت و ایمنی محصولات و فرآیندها را بینایی ماشین گویند. منظور از ضایعه وجود هر نقص از قبیل برآمدگی – فرورفتگی- کندگی- تورم و ترک ناشی از عوامل ساخت در حین تولید میباشد که هر یک از این نقایص خصوصیات متفاوتی نسبت به انواع دیگر دارد.
عیوب موجود در خط لوله
قرشدگی , این عیوب شامل تاب برداشتن منظم و شکلدار چین خوردگی , چین وچروک , نقص چرخشی یا زاویه ای انبساط , انبساط لوله و نقص اتصال شامل جابجایی لبه و خطای زاویه میشود . عیوبی که منجر به کاهش فلز میشود
شکاف شامل (شکاف طولی , شکاف پیرامونی , شکاف موقعیت کلی ) , خوردگی موضعی شامل خوردگی موضعی موقعیت خوردگی پچشی , کلی , خوردگی طولی , خوردگی پیرامونی ,چاله شدن ترکیدگی و نشتی .خراشیدگی , ساییدگی ,پارگی ناپیوستگی (انفصال) صفحهای
ترک شامل ترک معمولی وترک خوردگی تنشی ورقه ورقه شدن ترک خستگی , سایش روی هم قرار گرفته
عیوبی که منجر به تغییر در ساختار ماده می شوند : طراحی قوسی و کهنگی کرنش
در اکثر بازرسیها برای برقراری ایمنی مناسب در خط لوله و بکارگیری از حداکثر ظرفیت خط لوله معمولا بازرسی عیوب مهمی چون خوردگی، ترک، ترک خوردگی تنشی، و عیوب هندسی از اهمیت خاصی برخوردار است .یک خوردگی با نرخ رشد سریع میتواند باعث از بین رفتن فلز و نازکتر شدن دیواره لوله و کاهش مقاومت لوله در برابر فشارهای اعمالی به آن شود که در نهایت امر شکست لوله را در پی دارد که ضررهای اقتصادی، زیست محیطی و حتی فجایع انسانی و اجتماعی را در پی خواهدداشت .عیوب ترک نیز می توانند باعث نشت مواد انتقالی به محیط شده و باعث ایجاد افت فشار و اثرات محیطی مخرب شوند .پس برای داشتن خطوط لوله انتقال با کارآئی بالا همراه با سطح اطمینان مناسب بازرسی عیوب فوق امری حیاتی به نظر میرسد آشکار سازی عیوب سطح از طریق روشهای تحلیل بافت که توصیف کننده ویژگی سطوح هستند امکان پذیر است فرآیندهای زیر مراحل تشخیص ضایعه به صورت کلی می باشد: تصویر برداری :
یک سیستم نوری اطلاعاتی از تصویر را جمع آورد می کند که این اطلاعات به یک فرمت دیجیتال تبدیل شده ودر حافظه کامپیوتر قرار می گیرد
پردازش تصویر :
یک پردازشگر کامپیوتری از الگوریتم مختلف برای بهبود کیفیت المان تصویر که اهمیت ویژه ای برای پردازش خود دارند استفاده می کند .
استخراج مشخصه :
پردازشگر مشخص های بحرانی تصویر را از لحاظ تعداد و ویژگی مشخص کرده و داده ها را به برنامه کنترل می فرستد .
تصمیم گیری و کنترل :
و در آخر برنامه کنترل فرایند ، تصمیمات را بر اساس دادهها میگیرد
انواع محصولات تولیدی بر اساس تشخیص نقص محصولات یکنواخت :
در تولید انبوه محصول ، تشخیص معایب بر اساس نوع محصول به دو دسته کلی تقسیم می شود . گروه اول دسته محصولات یکنواخت مانند کاغذ ، فلز وغیره است. تشخیص نقص در این محصولات عمدتا بر اساس تعیین ناحیه ای متفاوت از زمینه یکنواخت آن می باشد.
محصولات بافت دار :
گروه دوم مربوط به محصولات بافت دارمثل محصولات نساجی، سرامیک ، پلاستیک وغیره است تعیین معایب در این محصولات عمدتا به طور واضح تعریف نشده است و بنابراین تشخیص بر اساس درجه بندی مواد بر پایه طرح کلی آن است در تشخیص معایب با استفاده از روش های مبتنی بر بافت ، هدف اصلی فراهم کردن معیاری برای تشخیص خواص بافتی تصویر مانند زبری ، نرمی ، هم جنسی ، همواری و غیره است .
آنالیز بافت :
بافت به نوعی تکرار یکسری الگوی از پیش مرتب شده است.یک ناحیه از تصویر دارای بافت ثابتی است،اگر یکسری از خواص آماری آن ثابت و یا تغییرات کمی داشته باشد بافت تعریف می شود و به عنوان تصویری که در آن عناص اولیه قابل شمارش نباشد .به این ترتیب می توان گفت که تعریف بافت با توجه به نوع کاربرد متفاوت است ، بافت تصویری خصوصیت پراکندگی مکانی یک ناحیه را مشخص می سازد زیرا ممکن است یک عارضه دارای خصوصیات طیفی در باندهای مختلف باشد ، اما پراکندگی مکانی درجات خاکستری آن تقریبا ثابت باقی بماند .بنابر این آنالیز بافت بایستی در پنجره ای در همسایگی نقاط صورت پذیرد. پس آنالیز بافت از دو دیدگاه قابل برسی است : دید ماشینی و دید انسانی در دید انسانی به کمک فاکتور های مختلفی نظیر روشنایی ،رنگ و غیره شکل صورت می پذیرد .در آنالیز تصویر ، ویژگی بافت نشان دهنده چیدمان فضای سطوح خاکستری پیکسلها در یک ناحیه است . بافت یک مساحت تقطیع شده ویژگی مهمی برای توصیف مساحت است که برخی از خصوصیات تغییرات سطوح خاکستری درون شی را کمی می کند .آشکارسازی عیوب سطوح از طریق روشهای تحلیل بافت که توصیف کننده ویژگی سطوح هستند امکا نپذیر است.ازظهور رهیافت های تحلیل بافت نزدیک به چهار دهه میگذرد.
در دهه 1970 و اوایل دهه 1980 میلادی روش های ارائه در این زمینه، بر پایه آمارهای مرتبه اول و دوم سطوح خاکستری پیکسلهای تصویر، مانند ماتریس هم رخدادی سطح خاکستری در حوزه مکان و ماتریس وابستگی همسایگی سطوح خاکستری بوده است. در اواسط دهه 1980 میلادی روش های مبتنی بر مدل ، مانند میدانهای تصادفی مارکوف به عنوان روش های دیگری از تحلیل بافت ارائه شدند. از سوی دیگر در اواخر دهه 1980 میلادی ، موجکها به حوزه پردازش و تحلیل بافت وارد شدند. با ورود روش هایی همچون تبدیل گابور و تبدیل موجک ، این روش ها جایگزین روش های آماری شدند.
روشهای تحلیل بافت
در یک تقسیم بندی کلی میتوان روش های تحلیل بافت را در چهار دسته دسته بندی نمود، هیچ کدام از این روشها به تنهایی ضایعات را به صورت صحیح ناحیه بندی نمیکنند و معمولا به صورت مکمل از آن ها استفاده میشود :
الف – روشهای آماری
ب – روشهای هندسی
ج – روشهای مبتنی بر مدل
د – روشهای تبدیل حوزه
به طور کلی تحقیقات صورت گرفته در این زمینه را می توان به دو دسته کلی تلاش برای کلاسهبندی و تلاش برای بخش بندی (تقطیع) عیوب تقسیم بندی کرد. در کلاسهبندی تنها مشخص می شود عیبی در تصویر ثبت شده از سطح محصول وجود دارد و در صورت نیاز و با توجه به تعداد کلاس ها، آن تصویر در یک دسته از پیش تعیین شده قرار میگیرد.
اما در بخش بندی که موضوع این تحقیق است، معمولاً دو کلاس سالم و معیوب فرض میشوند و ناحیه معیوب که عمدتاً درصد کمی از تصویر را شامل می شود، مشخص شده و از ناحیه سالم متمایز می گردد. در این تحقیق بربخش بندی تصویر و جداسازی تاحیه معیوب تمرکز گردیده است .
نتایج و جمع بندی
در نهایت تصویر خروجی از نقص و عیب موجود بر روی سطح لوله پلی اتیلن تک جداره ، نشان میدهد که روش استفاده شده در این مقاله قابلیت تشخیص صحیح برابر با / 82.54 و حداکثر تشخیص اشتباه آن 25.14 درصد می باشد. با توجه به کیفیت پایین تصاویر، با استفاده از دوربینهای با کیفیت بالا قطعا امکان کاهش خطای تشخیص اشتباه وجود دارد. با توجه به سرعت بالا الگوریتم و زمان زنده بودن آن به خوبی امکان قرار دادن 3 دوربین حول لوله با زاویه های 120 درجه و پردازش زمان زنده لوله در حین تولید وجود خواهد داشت.
با توجه به اینکه هدف از این تحقیق بدست آوردن مقادیر درصد تشخیص صحیح و درصد خطای تشخیص اشتباه عیوب موجود در روی سطح لوله های پلی اتیلن می باشد، هر چقدر مقدار تشخیص صحیح نسبت به مقدار تشخیص اشتباه بیشتر باشد دقت تشخیص خطای عیب مورد نظر هم بیشتر خواهد شد تصویر خروجی و جداول خروجی از نقص و عیب موجود بر روی سطح لوله نشان میدهد که روش استفاده شده دارای دقت قابل قبولی است. البته بایستی در نظر داشت که پاسخهای استخراج شده به شرایط و نحوه تصویر برداری مرتبط می باشد و همچنین به مقدار نور تابیده شده و نور منعکس شده از سطح لوله ها وابسته می باشد و می توان با ارتقا کیفیت تصویربرداری و بهبود شرایط محیطی درصد تشخیص اشتباه را به میزان قابل توجهی کاهش داد.
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
بررسی تاثیر جنس لوله بر دبی نشت خروجی از بازشدگی و رابطه نشت
بررسی تاثیر جنس لوله بر دبی نشت خروجی از بازشدگی و رابطه نشت-فشار در لوله های پلاستیکی شبکه های انتقال آب
سینا ضیاء شیخ الاسلامی : دانشجوی کارشناسی ارشد گروه مهندسی آب و فاضلاب، پردیس فنی و مهندسی شهید عباسپور، دانشگاه شهید بهشتی
محمدرضا جلیلی قاضی زاده : استادیار گروه مهندسی آب و فاضلاب، پردیس فنی و مهندسی شهید عباسپور، دانشگاه شهید بهشتی
سید علی صدر الساداتی : دانشجوی دکتری گروه مهندسی آب و فاضلاب، پردیس فنی و مهندسی شهید عباسپور، دانشگاه شهید بهشتی
مقاله بررسی تاثیر جنس لوله بر دبی نشت خروجی از بازشدگی و رابطه نشت-فشار در لوله های پلاستیکی شبکه های انتقال آب در اولین کنفرانس بین المللی آب , محیط زیست و توسعه پایدار در گروه مهندسی عمران دانشکده فنی , دانشگاه محقق اردبیلی در مهر 1395 ارائه شده است. چکیده : چکیده : وجود تلفات در سیستم توزیع آب اجتناب ناپذیر است به همین دلیل باید برای کنترل و تقلیل این تلفات نیاز به بررسی رفتار نشت و عوامل تاثیر گذار روی آن است. یکی از عوامل تاثیرگذار روی مقدار نشت تغییرات فشار در شبکه توزیع آب است. تغییرات فشار در شبکه توزیع آب روی تغییرات سطح مقطع انواع بازشدگی در لوله های شبکه توزیع آب تاثیر میگذارد و باعث می شود با افزایش هد فشار در شبکه توزیع آب میزان نشت خروجی از بازشدگی نیز افزایش بیابد. در این تحقیق به بررسی و مدلسازی تاثیر فشار روی تغییرات سطح مقطع و نشت خروجی از سه نوع مختلف بازشدگی در دو لوله پلی اتیلن با چگالی بالا و پی وی سی سخت با استفاده از نرم افزار انسیس پرداخته شده است و با برازش روابط ریاضی به مقادیر دبی نشت خروجی از بازشدگی تاثیر فشار و نرخ رشد مساحت بازشدگی روی دبی خرجی از بازشدگی نشان داده شده است. کلمات کلیدی: نشت، فشار، پلی اتیلن با چگالی بالا، پیویسی سخت، انسیس
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
1- مقدمه لولههای مورد استفاده در شبکه های توزیع آب در سراسر دنیا در گذر زمان طولانی دچار خوردگی و شکستگی میشوند و به همین دلیل نشت از شبکههای توزیع آب یکی از اصلیترین منابع اتلاف آب است، طبق آمار سازمان بهداشت جهانی در سال 001 ، 70 % از آب به حساب نیامده ناشی از نشت از سیستم توزیع آب بوده است و به همین دلیل از گذشته تحقیقات گستردهای بر روی میزان نشت از سیستم توزیع آب انجام شده است عوامل مختلفی میتواند سبب افزایش هدر رفت واقعی آب از شبکههای انتقال و توزیع آب گردد که از جمله میتوان به عمر بالای زیرساختها (شامل لولهها، مخازن، ایستگاههای پمپاژ و دیگر اجزاء شبکههای آبرسانی)، فشار، خوردگی داخلی و خارجی و جنس لولهها، ضعف در طراحی و اجرای شبکهها، بهرهبرداری ضعیف، شرایط بارگذاری، شرایط خاک و عدم تعمیر و نگهداری در زمان مناسب، اشاره نمود. اصلاح وضعیت فیزیکی شبکه نیازمند برنامهریزی بلند مدت و صرف هزینه و زمان قابل توجه بوده و حتی اگر بهسازی شرایط زیر ساخت از لحاظ اقتصادی دارای توجیه باشد، همچنان نسبت به دیگر روشهای موجود دارای اولویت اجرایی نخواهد بود. عامل مؤثر دیگر بر نشت، فشار حاکم بر شبکه میباشد. معمولاً نقش فشار کمتر از شرایط فیزیکی و ساختاری شبکه در نظر گرفته میشود ولی مدیریت فشار نسبت به مدیریت اقلام سرمایهای و بهبود فیزیکی شرایط زیرساخت شبکه، به دلیل مزیتهای اقتصادی قابل توجه، از اهمیت بیشتری برخوردار بوده و مدیریت فشار یک اقدام کلیدی در استراتژی کاهش نشت در شبکه محسوب میشود به این دلیل شناخت رابطه بین نشت و فشار در شبکه توزیع آب از اهمیت زیادی برخوردار است.
در گذشته فرض بر این بود که مقدار نشت از بازشدگی در لوله با جذر هد فشار آب داخل آن نسبت مستقیم دارد رابطه که به نام رابطه توریچلی شناخته میشود بیانگر این مطلب است.
در این تحقیق از روش تحلیل المان محدود برای بررسی تغییرات سطح مقطع سه نوع بازشدگی ( ترک طولی، ترک محیطی و سوراخ دایرهای ) نسبت به تغییرات هد فشار در بازه بین 10 متر الی 150 متر در لولههای پلاستیکی مورداستفاده در شبکههای توزیع آب استفاده شده است و مقادیر دبی نشت خروجی از بازشدگی در هد فشارهای مختلف محاسبه شده ست و در انواع بازشدگی با هم مقایسه شده است. در ادامه برای بررسی وابستگی دبی نشت خروجی از بازشدگی به تغییرات فشار، با استفاده از نرم افزار متلب یک رابطه توانی به مقایر دبی نشت برازش داده شده است. سپس توان رابطه برازش داده شده که به عنوان توان نشت در نظر گرفته می شود در انواع مختلف لوله و بازشدگی با یکدیگر مقایسه شده است.
این تحقیق فرض شده که ابتدا و انتهای لولهها کاملاً ثابت هستند و هیچگونه حرکت انتقالی و یا چرخشی ندارند. برای بارگذاری لولهها نیز فشار به صورت عمود بر سطح داخلی لوله و لبههای ترک و سوراخ دایرهای وارد شده است. محدوده هد فشارهای مورد بررسی در این تحقیق در بازه بین 10 الی 150 متر است.
انتخاب طول انواع لوله بر اساس آنالیز حساسیت انجام شده برای مقدار تنش و کرنش در گره وسط ترک و سوراخ دایرهای انجام شده تا طول لوله روی نتایج به دست آمده برای سطح مقطع بازشدگی بی تأثیر باشد. برای المان بندی لولهها از المان 4 وجهی با 10 گره 4 استفاده شده است و اندازه المانها نیز بر اساس آنالیز حساسیت انجام شده برای مقدار تنش در وسط ترک و سوراخ دایرهای انتخاب شده است تا اندازه المان روی نتایج بیتأثیر باشد. معیار انتخاب گره وسط ترک و سوراخ دایرهای گرهای بوده است که بیشترین حرکت محوری را داشته است. برای ترکهای طولی و محیطی اندازه المان 1 میلیمتر و برای سوراخ 5 / 0 میلیمتر انتخاب شده است. نتیجه گیری
بررسی تغییرات سطح انواع بازشدگی در لولههای تحت فشار مشخص شده است که در شرایط یکسان ماده لوله بیشترین نرخ رشد مساحت بازشدگی به ترتیب مربوط به ترک طولی، ترک محیطی و سوراخ دایرهای است. در شرایط یکسان بازشدگی بیشترین نرخ رشد مساحت مربوط به ماده لوله با مدول الاستیسیته پایینتر و در نتیجه صلبیت کمتر است. در شرایط وجود سوراخ دایرهای نرخ رشد مساحت را میتوان تقریباً صفر در نظر گرفت.
با افزایش هد فشار جریان داخل لوله سرعت جریان عبوری از بازشدگی افزایش مییابد و این باعث افزایش آشفتگی جریان خروجی از بازشدگی
میشود. حداکثر عدد رینولدز در انواع بازشدگی به ترتیب در سوراخ دایرهای، ترک طولی و ترک محیطی اتفاق میافتد و علت این مسئله این است که بیشترین شعاع هیدرولیکی به ترتیب در این بازشدگیها به دست میآید. با افزایش سرعت و آشفتگی جریان ضریب تخلیه جریان عبوری از بازشدگی کاهش مییابد و به مقدار 6 / 0 میل میکند. بیشترین ضریب تخلیه در بین بازشدگیها به ترتیب مربوط به ترک محیطی، ترک طولی و سوراخ دایرهای است.
بیشترین دبی نشت خروجی از بازشدگی در یک لوله ثابت به ترتیب مربوط به ترک طولی، ترک محیطی و سوراخ دایرهای است. و در شرایط یکسان بازشدگی بیشترین دبی نشت خروجی و توان نشت مربوط به لوله با مدول الاستیسیته پایینتر است. با بررسی توان نشت که معرفی کننده وابستگی دبی نشت نسبت به هد فشار است مشخص میشود که در ترکهای طولی و محیطی توان نشت بیشتر از توان نشت معرفی شده در رابطه توریچلی است و بیشتر از 5 / 0 است. بیشترین توان نشت به دست آمده به ترتیب مربوط به ترک طولی، ترک محیطی و سوراخ دایرهای است.
این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمولها و نتایج به سایت سیویلیکا مراجعه نماید
انتخاب جنس بهینه لوله جهت استفاده در سیستم آب شرب مناطق روستایی
انتخاب جنس بهینه لوله جهت استفاده در سیستم آب شرب مناطق روستایی ازدیدگاه فنی و اقتصادی
مورد مطالعاتی مناطق روستایی شهرستان امیدیه
محمدعلی یزدی : گروه عمران، واحد شوشتر، دانشگاه آزاد اسلامی، شوشتر، ایران – yazdid@yahoo.com
مهدی مهدوی عادلی : گروه عمران، واحد شوشتر، دانشگاه آزاد اسلامی، شوشتر، ایران
مقاله انتخاب جنس بهینه لوله جهت استفاده در سیستم آب شرب مناطق روستایی ازدیدگاه فنی و اقتصادی ، مورد مطالعاتی مناطق روستایی شهرستان امیدیه در هفتمین کنفرانس بین المللی مدیریت جامع بحران ارائه شده است. چکیده : تامین آب شرب سالم و بهداشتی برای روستاها میتواند باعث افزایش سطح بهداشت عمومی، رفع محرومیت، توسعه و رفاه در مناطق روستایی و جلوگیری از مهاجرت روستائیان به شهرها شود، یکی از عوامل موثر درکاهش هزینه تمام شده طرحهای آبرسانی به روستاها انتخاب نوع لوله مناسب می باشد،در این مقاله با توجه به تنوع لوله های تولیدی و موارد استفاده آنها در طرحهای آبرسانی و همچنین محدودیتهای ناشی از طراحی و منطقه ای که در آن عملیات اجرایی صورت می گیرد، سعی شده تا با ارزیابی فنی و اقتصادی استفاده از لوله پلی اتیلن، لوله جی آر پی، لوله فلزی گالوانیزه، لوله فلزی سیاه و لوله یو پی وی سی در شبکه های توزیع آب و خطوط انتقال آب شرب روستاهای شهرستان امیدیه و تحقیقات صورت گرفته در این ضمینه، درمورد مزایا و معایب و ویژگیهای هریک از لوله ها به تفکیک بحث شود. اطلاعات استفاده شده در این مقاله با توجه به نتایج آزمایشگاهی، نکات اجرایی و تجارب مهندسین مشاور و پیمانکاران در طرحهای آبرسانی به روستاها بوده است. همچنین محدودیتهای محیطی در مورد هر یک از لوله ها نیز در این مقاله ذکر شده است. که کارفرمایان، مهندسین مشاور و پیمانکاران درهنگام استفاده از هر یک از این لوله ها، باید محدودیتهای لوله ی مورد نظر را با توجه به محیط مورد استفاده ( در این مقاله روستاهای شهرستان امیدیه )، بررسی کرده و در انتها با مقایسه ی فنی و اقتصادی از کل هزینه ی تمام شده برای هریک از لوله ها، جهت انتخاب گزینه ی برتر تصمیم گیری نمایند کلمات کلیدی : پلی اتیلن، جی آرپی، یو پی وی سی 1- مقدمه
با توجه به این که حفاظت کمی و کیفی از آب تامین شده و انتقال و توزیع مناسب آن، از وظایف طرح های آبرسانی است، می توان گفت انتخاب لوله مناسب از شرایط اصلی برای انجام طراحی و محاسبات تمامی پروژه های آبی می باشد. انتخاب لوله نامناسب علاوه بر اخلال در عملکرد صحیح سیستم، بار مالی هنگفتی رابمنظور تعمیر، تعویض مجدد و یا نگهداری خطوط لوله بر هزینه های جاری اکثر پروژه ها تحمیل می نماید.در این صورت انتخاب بهترین و مناسب ترین نوع لوله در هنگام طراحی، فاکتور اصلی برای حصول اطمینان از عملکرد صحیح لوله در طول دوران بهره برداری و همچنین ایجاد صرفه جویی چشمگیر و جلوگیری ازتضییع سرمایه های ملی به منظور تعمیرات، تعویض و هزینه های نگهداری در خطوط لوله خواهد بود. متداولترین لوله های مورداستفاده در طرحهای آبرسانی عبارتند از: لوله های پلی اتیلن، لوله های چدن داکتیل، لوله های فولادی ، لوله های فایبرگلاس ، لوله های پی وی سی سخت.
2- معیارهای انتخاب جنس لوله
به منظور انتخاب اقتصادی ترین و قابل اجراترین طرح آبرسانی، لازم است عوامل عمده زیر مورد توجه و بررسی قرار گیرند :
بررسیهای فنی
انتخاب جنس لوله
تاثیر عوامل اجرائی و بهره برداری
تاثیر عوامل اقتصادی
هر یک از عوامل یاد شده دارای مشخصه های متنوعی می باشند که در مراحل مطالعات جزئیات آنها می بایست مدنظر قرار گیرند. تعدادی از این پارامترها عبارتند از : 2-1- بررسی های فنی
انتخاب مسیر لوله گذاری
طول مسیر لوله گذاری
شرایط توپوگرافی
جاده دسترسی
زمین شناسی
ساختمانها
پیچ وخم و افت وخیز مسیر
نیروهای وارده بر لوله
تاثیر درجه حرارت محیط
خورندگی زمین
2-2- مشخصات لوله های مختلف
مقاومت در برابر شرایط محیطی
مقاومت در برابر بارهای داخلی و خارجی
هیدرولیک لوله ها
ضربه آب
خورندگی آب
مقاومت در مقابل سایش و تنش ایجاد شده بین دیواره لوله وسیال- حداقل بودن تغییرات ضریب اصطکاک لوله
2-3- تاثیر عوامل اجرایی و بهره برداری
امکان تامین لوله و متعلقات
امکانات کارگذاری لوله (سهولت نصب)
امکانات تعمیرات و سیستم کنترل و فرمان
2-4- تاثیر عوامل اقتصادی
هزینه های خرید اجرا (سرمایه گذاری اولیه)
هزینه های تعمیرات، نگهداری و بهره برداری
3- مشخصات فنی انواع لوله ها
متداولترین لوله های مورداستفاده در طرح های آبرسانی عبارتند از :
لوله های چدنی
لوله های چدنی معمولی تحت فشار
لوله های چدن نشکن
لوله های فولادی
لوله های فولادی بدون درز
لوله های فولادی با درز مستقیم
لوله های فولادی اسپیرال
لوله های پلی اتیلن (PE)
لوله های فایبرگلاس (GRP)
لوله های (UPVC)
لوله های بتن مسلح
به منظور آشنایی با مشخصات و ویژگی های لوله های فوق الذکر مشخصاتی که به طور کلی در خصوص این لوله ها حائز اهمیت می باشند به شرح زیر بیان می گردند:
3-1- لوله های چدنی
لوله های چدنی که در خطوط انتقال و شبکه های توزیع آب به کار می روند، شامل دو نوع کلی به شرح زیرمی باشند:
3-2- لوله های چدنی معمولی تحت فشار
لوله های چدنی معمولی که از چدن خاکستری ساخته می شوند، از قدیمی ترین انواع لوله های مورداستفاده در خطوط انتقال و شبکه های توزیع آب در کشورهای مختلف بوده اند. امتیاز اصلی این نوع لوله، مقاومت زیاد در مقابل خورندگی خاک و آب و در نتیجه طول عمر قابل توجه می باشد، ولی به علت خاصیت شکنندگی و وزن زیاد این لوله ها، خصوصاً برای قطرهای بزرگ، و در نتیجه مشکلات و هزینه های زیاد حمل و نقل و نصب، استفاده از این جنس لوله طی سالهای اخیر کاهش یافته و تقریباً منسوخ گشته است.
3-3- لوله های چدن نشکن
لوله های چدن نشکن با توجه به امتیازات قابل توجه آنها از نظر قابلیت انعطاف و مقاومت در مقابل ضربه، فشار، خورندگی آب و خاک و همچنین وزن کمتر، طی چند دهه اخیر به سرعت جایگزین لوله های چدنی معمولی گشته اند.
لوله های چدنی نشکن به دلیل امتیازات اساسی از قبیل قابلیت انعطاف، استحکام و مقاومت نسبتاً مناسب دربرابرخوردگی در شرایط مختلف کیفیت آب و هوا و خاک کاربرد فراوان دارند و اصولاً چدن نشکن به چدنی اطلاق می شود که کربن موجود در ساختمان کریستالی آلیاژ آن به صورت گرافیت کروی باشد. این چدن معمولاً دارای بیش از 2 درصد کربن و حدود7/1 تا 5/2 درصد سیلیسیم بوده که این کیفیت اثرات منفی گرافیت رشته ای را که به صورت ترک های مویی عمل می کند کاهش داده و در نتیجه به چدن خاصیت شکل پذیری و قابلیت انعطاف می دهد. از معایب این لوله ها آسیب پذیری بیشتر آنها در مقابل نیروهای زلزله است. تولید این لوله ها در داخل کشور تا قطر 1000 میلیمتر با استاندارد بین المللی2531ISO و یا 4772BS و فشار کارهای 16 و 25 اتمسفر در کارخانه لوله و ماشین سازی ایران در تهران و تا قطر600میلیمتر در کارخانه لوله سازی اهواز انجام می گیرد. ضریب هیزن ویلیامز لوله های چدنی بدون پوشش داخلی به مرور زمان تغییر میکند بنابراین با گذشت زمان ، ظرفیت آبدهی این لوله بشدت پایین می آید. لوله های چدن نشکن در طولهای محدود و معمولاً حداکثر 6 متر برای لوله های تا قطر 500 میلیمتر و9متر برای اقطار 600 میلیمتر و بیشتر تولید می شوند. بنابراین برای اتصال لوله ها به یکدیگر و یا به متعلقات، استفاده از اتصالی الزامی است. متذکر می گردد که لوله های چدن نشکن با شاخه های با طول بیش از 6 متردر شرایط حاضر در ایران تولید نمی شوند. مزایای این لوله ها عبارتند از :
قابلیت اطمینان و مقاومت زیاد در برابر خورندگی
مقاومت در مقابل نیروهای خارجی
سادگی نصب به سبب وجود اتصالات نر و مادگی و اتصالات مکانیکی
معایب این لوله ها عبارتند از :
سنگین بودن وزن آنها و در نتیجه صرف هزینه زیاد در حمل و نقل
عدم آب بندی واشرها در مدت طولانی
مشکل تهیه آنها در سایزهای بالا
لوله های فولادی
لوله های فولادی نیز در صنعت آب و فاضلاب کاربرد زیادی دارند . لوله های فولادی برحسب تکنولوژی ساخت شامل سه نوع کلی به شرح زیر می باشند:
لوله های فولادی بدون درز
لوله های فولادی بدون درز، در اقطار کوچک و از طریق نورد گرم تولید می شوند و برای فشار کارهای زیادکاربرد فراوان دارند. لذا این قبیل لوله ها در شبکه های توزیع آب و تاسیسات شهری کمتر مورد استفاده می باشند.
لوله های درز مستقیم
لوله فولادی درز مستقیم از طریق فرم و لوله کردن ورقه های تخت فولادی تولید شده و در اقطار مختلف ساخته می شوند، در این روش از طریق پرس، ابتدا ورق تخت فولادیU و سپس به صورت O تغییر شکل داده می شود و محل درز حاصل از تماس دو لبه ورق که در امتداد طول لوله می باشد، جوشکاری می گردد.
لوله های اسپیرال
لوله های فولادی اسپیرال از طریق پیچاندن و نورد نمودن نوارهای فولادی توسط ماشین مخصوص و درداخل قالب مربوط ساخته می شوند. در این روش، درز بین دو لبه دو طرف ورق که به صورت مارپیچ حول محور لوله می باشد، جوشکاری می گردد. در ساخت این لوله ها، محدودیت عرض ورق نورد شده کاهش می یابد. در سالهای اخیر، ساخت و کاربرد این نوع لوله در ایران گسترش زیادی یافته است.
لوله های فولادی در خطوط انتقال آب و نفت و گاز کاربرد زیادی دارند و در اغلب خطوط آبرسانی بخصوص لوله های اصلی، سیفون و یا فشار کار بالا از لوله های فولادی استفاده می گردد.
تولید این لوله ها طبق استانداردهایDIN ، API، ASTMو از جمله2460 DIN انجام می گیرد و محدوده وسیعی از اقطار متنوع و ضخامت دیواره لوله را شامل می شود.
در ایران این لوله ها تا قطر 1400 میلیمتر در کارخانه لوله سازی اهواز تولید می شوند. اخیراً گروه صنعتی سدید در استان هرمزگان اقدام به نصب ماشین آلات یک کارخانه لوله سازی به روش اسپیرال نموده که قادر به تولید لوله های فولادی تا قطر 3000 میلیمتر و ضخامت 4/25 میلیمتر می باشد. بعلاوه این لوله ها تا قطر2000 میلیمتر و ضخامت 4/25 میلیمتر و به روش اسپیرال در تهران، یزد و ساوه نیز در حال تولید می باشدو امکانات اندود داخل و خارج نیز موجود است. بدلیل ساخت لوله ها در محدوده وسیعی از قطر و ضخامت دیواره ها، دامنه انتخاب اندازه مناسب برای شرایط ظرفیت و فشار کار طرح بسیار گسترده است. انعطاف پذیری و قابلیت بریدن وجوش دادن فولاد برای تهیه شکل های مناسب در موارد مختلف مثل مجموعه شیرآلات، عبور از رودخانه و یا جلوگیری از صدمات وارده در زمان اجرای لوله بسیار مفید می باشد. لوله های فولادی معمولاً در طول های 6 تا 12 متر تولید می شوند که سبب کاهش هزینه نصب و تعداد اتصالات درطول خط لوله خواهد شد. عیب عمده این لوله ها ضعف آنها در مقابل خوردگی ناشی از تماس با آب یا خاک خورنده می باشد و به همین دلیل در صورت استفاده از این لوله ها استفاده از اندود داخلی و پوشش خارجی مناسب و حفاظت کاتدی اجتناب ناپذیر خواهد بود. لوله های فولادی با درز مستقیم و اسپیرال در طول های بین 10 تا 12 متر تولید می شوند.
مزایای کاربرد این لوله ها عبارتند از
مقاومت در مقابل ضربه
مقاومت در برابر فشار
مقاومت در برابر ازدیاد حجم
سهولت لوله ها
تحمل فشارهای خارجی
قابلیت تغییر شکل
معایب این لوله ها عبارتند از
خوردگی جداره داخلی و خارجی
زبری
رسوب پذیری
لوله های پلی اتیلن
پلی اتیلن از پلیمریزاسیون اتیلن و اولفین به همراه دوده آنتی اکسیدان تهیه می شود. لوله های پلی اتیلن درکشور به سه صورتPE 63 ، PE 80و PE100 تولید می گردد. اختلاف پلی اتیلن های فوق الذکر دردانسیته موادی است که به کار برده می شود. مواد اولیه PE 63 و PE 80 در ایران تولید می شود، اما مواداولیه PE100 توسط کارخانه های لوله پلی اتیلن از کره، اتریش و سوئد خریداری می شود که بعضاً نوع اروپایی، مرغوبتر اعلام شده وگرانتر نیز می باشد. ( در سالهای اخیر مواد PE100 سفید و مواد PE100 مشکی نیز در ایران تولید میشود و در زمان نگارش این مقاله تولید نمیشده است )
بر اساس نوع پلی اتیلن به کار رفته، ضخامت و وزن واحد طول لوله ها نیز متفاوت خواهد بود، به گونه ای که در یک فشار کاری برابر، لوله هایPE100 دارای ضخامت و وزن واحد طول کمتری نسبت به لوله های پلی اتیلنPE80 در اقطار مشابه می باشد، لذا در اقطار مشابه وزن لوله های PE100 ازPE80 کمتر خواهد شد. در سال های اخیر استفاده از لوله های پلی اتیلن در شبکه های آب و فاضلاب شهری و خطوط انتقال آب معمول شده است.
لوله های پلی اتیلن در دو نوع نرم (Low density)و سخت (High density) تولید می شوند که در آبیاریها لوله های سخت مورد مصرف بیشتری دارند. طول عمر لوله های پلی اتیلن از لحاظ استاندارد 50 سال خواهد بود، لیکن مطالعات و بررسی های اخیرنشان داده است که طول عمر 20 تا 30 سال به جهت رشد سریع تغییرات زیست محیطی واقعی تر می باشد. شایان ذکر است برخی از کارخانجات تولید کننده لوله های پلی اتیلن عمر مفید 100 ساله را برای لوله های پلی اتیلن تولیدی قائل شده اند.
لوله های پلی اتیلن هنگام حمل می بایست با نوارهای محکم به هم بسته شده و از استفاده از هرگونه نوار یاتسمه یا زنجیر فلزی خودداری گرد. تخلیه و بارگیری لوله حتی المقدور باید به وسیله لیفتراک و باجرثقیل های مخصوص انجام شود. کلافها باید به صورت عمود و با کمی زاویه به دیوار چیده شوند.
عرض ترانشه ای که برای کارگذاری لوله های پلی اتیلن حفر می شود می بایست 40 سانتیمتر بزرگتر از قطرلوله و ضخامت بستر ماسه باید حداقل 15 سانتی متر باشد. روی لوله حداقل 30 سانتی متر از ماسه نرم ریخته شود و سپس روی آن از خاک مناسب پرگردد. لوله ها می بایست طبق یک مشخصات فنی مناسب نصب گردند.
لوله پلی اتیلن معمولاً به صورت دو سر ساده تولید می شوند. لذا برای ایجاد اتصال بین دو شاخه، لازم است سر ساده یک شاخه لوله به سر ساده دیگر با نوعی اتصالی به یکدیگر متصل شوند. مزایای این لوله ها عبارتند از:
لوله های (PE) کلاس (10اتمسفر) قادر است حرارت (70+) درجه سانتی گراد را تا سرما(20+)درجه سانتی گراد تحمل کند.
انعطاف پذیری
مقاومت در برابر خوردگی شیمیایی
عدم رسوب پذیری
عایق در برابر صوت
مقاومت در برابر ارتعاش
مقاومت درمقابل سایش
اصطکاک پائین
وزن مخصوص کم
سهولت نصب و اجرا
معایب این لوله ها عبارتند از :
مانند لوله های(P.V.C) در برابر اشعه ماورابنفش مقاومت ندارد و در اثر تابش آفتاب شدید ومداوم، ترک های طولی در آن ایجاد می شود.
در برابر نیروهای برشی مقاوم نیست.
در ضمن لوله های پلی اتیلن درکارخانه های مختلف داخل کشور به طور معمول تا قطر 400 میلیمتر وحداکثر فشار کار 16 اتمسفر تولید می شوند.
( این اطلاعات بسیار قدیمی است و در حال حاضر در صنعت تولید لوله پلی اتیلن پیشرفتهای بسیاری داشتهایم )
لوله های فایبرگلاس
لوله های فایبر گلاس از سال 1365 در ایران تحت لیسانس شرکت Owens corningtech که خود بزرگترین تولید کننده این نوع لوله در جهان می باشد در اقطار 300 تا 2400 میلیمتر بر اساس فرآیند پیشرفته الیاف پیچی به روش پیوسته (continuous filament winding) تحت استانداردهای پیشرفتهASTM ،AWWA ،DIN ،BS ،…. تولید می شوند.
فرآیند مزبور امکان استفاده از الیاف پیوسته شیشه در پیرامون لوله به همراه الیاف بریده شده ناپیوسته (CHOP) که در جهات مختلف در ترکیب لوله قرار می گیرند را فراهم می آورد. در این روش با استفاده از فن آوری کسب شده از متخصصان امر، از 3 نوع مواد اولیه اصلی جهت ایجاد لایه ای فشرده با حداکثر کارآیی استفاده می شود. علاوه بر رزین، الیاف شیشه ای پیوسته و الیاف بریده شده با هم برای ایجاد استحکام حلقوی بالا و تقویت استحکام محوری به کار می روند. مزایای این لوله ها عبارتست از:
مقاومت زیاد در برابر خوردگی و عدم احتیاج به پوشش های داخلی، خارجی عمر مفید 50 ساله و در نتیجه حداکثر بهره وری اقتصادی
وزن کم و کاهش هزینه های بارگیری و حمل و نهایتا هزینه کمتر نصب و بهره برداری
ضریب پایین اصطکاک که سبب کاهش هزینه های پمپاژ، کاهش هزینه های بهره برداری و کاهش هزینهرسوب زدایی خواهد بود
اتصالات کوپلینگی دو واشره مقاوم در برابر خوردگی
معایب این لوله ها عبارتست از :
مقاومت کم در برابر بارهای ترافیکی موجود در شهر معابر شهر و امکان شکستگی فراوان لوله ها
مشکلات بهره برداری ناشی از عدم امکان آب بندی مناسب اتصالات آن
سهولت سوراخ نمودن این نوع لوله ها جهت برداشت آب به صورت انشعابات غیر مجاز
لوله های پی وی سی سخت
PVCقسمتی از یک گروه مواد گسترده، پیچیده، و دائما در حال پیشرفت به نام پلاستیکها می باشد. مواد پلاستیکی مانند فلزات و دیگر مواد خطوط لوله، یک دامنه وسیع از خصوصیات را دارا می باشد که آنها را به کاربردهای خاص هدایت میکند. از نظر ساختار، مواد پلاستیکی استفاده شده برای تولید لوله میتوانند خصوصیاتی از دامنه نرم و قابل انعطاف تا سخت و شکننده از خود نشان دهند.
لوله های پلاستیکی میتوانند به دو گروه اصلی تقسیم شوند، ترموپلاستیک و ترموست.
ترموپلاستیکها، همانطور که نامشان نشان میدهد، در اثر حرارت نرم شده و هنگام سرد شدن سخت می شوند. آنها میتوانند به سرعت تغییر شکل داده شوند، اما مراحل فرایند دوباره باید کنترل و محدود شودتا از ابقاء خصوصیات اولیه اطمینان حاصل شود.
PVC ترموپلاستیکی است که با استفاده از روش اکستروژن تولید میگردد. توانائی دوباره حرارت دادن و دوباره شکل گرفتن، لوله ها PVC را قادر میسازد با یک عملیات بعد از اکستروژن، به تدریج از انتها پهن شده و برای اتصال به یکدیگر آماده شوند. اتصالات PVC عموماً توسط روش تزریق مذاب یا به وسیله نصب قطعات مذاب یا اکسترود شده تولید می شوند.
پلاستیکهای ترموست فقط یک بار از یک مرحله پلاستیک نرم عبور میکنند، بعد به صورت غیر قابل برگشت سخت می شوند و نمی توانند بدون تخریب دائمی دوباره نرم شوند.
ویژگی های لوله های پی وی سی سخت
مقاومت در برابر مواد شیمیایی
لوله هایPVCدر دامنه وسیعی از معرفهای شیمیایی تا 140 درجه فارنهایت مقاومت نشان میدهند و درمقابل مواد شیمیایی که عموما در خانه ها یافت و استفاده میشوند مقاوم هستند. برخی کاربردهای صنعتی یک ارزیابی از مقاومت شیمیایی را گواهی میکنند .گواهی کیفیت مقاومت شیمیاییPVCدر استفاده مکررآن به عنوان آستری محافظ برای مواد دیگر لوله سازی می باشد
قابلیت انعطاف
مقاومت لوله هایPVC نسبت به شکستگی یک مزیت موثر بسیار مهم می باشد. با وجودیکه لوله هایPVC از کمپاند PVC سخت )پلاستی سایز نشده( ساخته شده اند، خود لوله قادر است بدون شکستگی زیر بار قرار گیرند. مدول الاستیسیته برای PVC یک مزیت اساسی برای کاربردهای زیر زمینی است خصوصا در جائیکه حرکت خاک یا لرزش پیش بینی میشود.
مقاومت کششی در زمان طولانی
کمپاندهای لوله PVC طوری فرموله شده اند که مقاومت کششی در زمان طولانی بدست می آورند. اساس طراحی هیدرواستاتیکی برای PVC دو یا سه برابر بیش از دیگر مواد تولید لوله ترموپلاستیک می باشد.
مقاومت در برابر سائیدگی / فرسودگی
لوله های PVC مقاومت بالایی در مقابل سایش و فرسودگی از خود نشان می دهند. لوله های PVC درموقع انتقال مایعات ساینده دوام بیشتری نسبت به فلزات، بتن و خاک رس از خود نشان میدهند.
مقاومت در برابر ضربه
در شرایط نرمال، لوله های PVC مقاومت نسبتا بالایی در مقابل خطر ضربه نسبت به لوله های ساخته شده از خاک رس، بتن و بیشتر مواد مشابه از خود نشان میدهند.
اگرچه لوله های PVC کاهش مقاومت در برابر ضربه در دماهای بسیار پایین دارند، اما مقاومت آنها بیش ازمواد معمول دیگر در لوله بیشتر است.
ضریب اصطکاک
لوله های PVC سطح دیواره صافتری ایجاد میکنند که اصطکاک مایع و مقاومت مایع را کاهش میدهند این صافی هیدرولیکی از ایجاد رسوب در دیواره فاضلاب و ایجاد برجستگی و پوسته در کانال اصلی شبکه آب جلوگیری میکند. نتیجه نهایی هزینه تعمیرات پایین و طراحی موثرتر اولیه خطوط لوله است.
عایق حرارتی
PVC دارای هدایت حرارتی پایین تری از مواد لوله سازی دیگر است. این خصوصیت لوله های PVC را برای کاربردهای عایق حرارتی مطلوب تر میسازد.
نسبت استحکام به وزن بالا، وزن سبک
لوله های PVC از مزیت وزنی واضحی برخوردارند که یک مشخصه ایمنی خاص می باشد. توانایی ماده برای حمل شدن بسیار ساده تر نیاز به کارگر را به حداقل رسانده و باعث پایین آمدن هزینه نصب و حمل و نقل میشود. یک نفر به راحتی میتواند دو لوله PVC،4 اینچی به طول 20 فوت را حمل کند، اما کمتر از5 فوت از لوله 4 اینچ آهنی میتواند با نیروی مشابه حمل گردد.
طولهای بیشتر
لوله PVC عموماً در طولهای 13 فوت یا 20 فوت در دسترس می باشد و باعث کاهش تعداد اتصالات لازم در مقایسه با لوله های دیگر می باشد. اتصالات کمتر باعث تسریع و راحتی بیشتر نصب، اصطکاک هیدرولیکی کمتر و کاهش نشت میشود.
کیفیت آب
طبیعت غیر خورنده لوله PVC و مقاومت به حملات شیمیایی باعث می شود هیچ واکنشی با آب آشامیدنی نداشته باشد. لوله های تحت فشار PVC نیز کیفیت آب راتغییر نمیدهند. هیچ ضایعات خوردگی در لوله های PVC دیده نمی شود. لوله های آب PVC به صورت گسترده در آبهای خورنده آزمایش شده اند تا مزایای امنیت آنها تصدیق شود.
مقاومت دربرابر زلزله
فرسایش خاک در هنگام حرکت می تواند بسیار شدید باشد. حرکت دراثر انبساط یا انقباض، یخ زدن و زلزله می تواند رخ دهد و خاک را به محیط بسیار فرساینده برای لوله تبدیل کند. اگر خط لوله قابلیت انعطاف کافی یا مقاومت کافی نداشته باشد، شکسته میشود. تجربیات در مورد لوله های معمولی عدم مقاومت آنها رادر این شرایط نشان میدهد.
مزیت های اتصالات پی وی سی
لوله های پی وی سی، معولاً با تمامی اتصالات معمول در لوله گذاری سازگار می باشند. لوله پی وی سی می تواند بطور مستقیم در اتصالات با قطر متغیرویا از جنس دیگر مثل اتصالات آهنی قرار بگیرد. هیچگونه فلنج یا محافظی برای نصب لوله های پی وی سی به اتصالات لازم نیست.
اتصالات لوله های پلی اتیلن بخاطر سخت وانعطاف ناپذیر بودن ونیز بخاطر بالابودن خزش پلی اتیلن نمی توانند اتصالات دائمی وبا دوامی باشند لذا در آینده به احتمال زیادی نشتی پیدا می کنند. مگر اینکه نقطه اتصال به روش های خاصی پایدار شده باشد.
هزینه نصب اتصالات ونیز هزینه تعمیرات نگرانی مداومی برای صنایع آب بوده است. در مورد لوله های پی وی سی قسمتی که نیاز به تعمیر دارد بریده شده ودور انداخته می شود و به جای آن قطعه ای نو از پی وی سی جایگزین می شود واتصال شبکه بر قرار می گردد.
در مورد پلی اتیلن ذوب گرمایی برای تمامی کاربرد ها پیشنهاد می شود اما این به شرطی است که شرایط تعمیر اجازه چنین کاری را بدهد. از طرفی نه تنها برای اجرای خطوط لوله و نصب در لوله های پلی اتیلن نیاز به افراد متخصص داریم بلکه برای تعمیرات نیز به وجود این افراد نیاز است. هنگامی که دونوع(گرید)متفاوت از پلی اتیلن بخواهند به هم جوش داده شوند تمهیدات خاصی می بایست در نظر گرفته شود چون انواع مختلف پلی اتیلن شاخص های مذاب متفاوتی برای اتصال صحیح ودرست دارند و مدت زمان نسبتاً طولانی برای ذوب و سرد شدن محل اتصال مورد نیاز است، در این مدت می بایست محل اتصال بدون حرکت بماند و تحت فشار نیز باشد.
لوله های PVC از طریق سوکتی با پوش فیتی به هم یا به اتصالاتشان متصل می گردند و نصب آنها سریع وآسان می باشد و از نظر قیمت بسیار با صرفه هستند و در هر شرایط آب و هوایی نیز قابل اجرا می باشند. اما لوله های پلی اتیلن غالباً بصورت جوشی به هم متصل می شوند که به دستگاه ویژه ای برای جوش ونگهداری لوله در حین جوش نیاز دارند. این امر زمانبر نیز می باشد زیرا ابتدا باید لوله گرم شود و سپس درهمان حالت سرد گردد.
مزایای محیطی
در تولید PVC به عنوان یک ماده اولیه انرژی کمتری مصرف می شود. بیش از نیمی از مواد اولیه استفاده شده در تولید رزین از نمک تولید میشوند که منابع محدود ندارند. به صورت مشابه، لوله PVC در تولید و حمل با استفاده کمتر از منابع غیرقابل تمدید نسبت به دیگر مواد به صرفه تر هستند. درهرحال یک انقلاب کامل از سودمندیها در طول عمر محصول از تولید تا تخریب ارائه داده میشود. با طبیعت بادوام ماده، طول عمر زیادی برای لوله PVC فراهم است که اساسا سوالات در دسترس را حذف میکند. با وجود این که PVC قابل بازیافت است با بازار موجود برای مواد بازیافتی، مواد نو به صورت مداوم تولید میشوند.
مقاومت در برابر شعله: لوله PVC به سختی آتش میگیرد در صورتیکه در معرض شعله مستقیم قرار بگیرد به محض دور شدن شعله خاموش می شود. دمای شعله ور شدنPVC ، 850 درجه فارنهایت می باشد که بالاتر از دمای بیشتر مصالح ساختمانی است.
لوله PVC بعضاً به عنوان خود خاموش شونده شناخته میشود چون محصولات ناشی از احتراق بلافاصله با اکسیژن موجود ترکیب شده و شعله را میبلعند.
در اثر سوختن PVC پیرولیز صورت گرفته و گاز HCl متصاعد میگردد. این گاز در هنگام فرآیند به دو صورت مانع از اشتعال میشود در ضمن آنکه خود گازHCl اشتعال پذیر نیست (Incombustible) و از دسترسی اکسیژن به منطقه مشتعل شده جلوگیری میکند. همچنین این گاز با رادیکالهای آزاد مانند HO واکنش داده، بنابراین به عنوان خاتمه دهنده واکنش انتشار عمل میکند. در استاندارد2863 ASTM D اندیس اکسیژن برای سوختن پلیمرها(LOI) داده شده است.
برای سوختن PVC حضور 45 تا 49 درصد اکسیژن در اتمسفر اطراف آن الزامیست و این مقدار برای PE برابر با4/17 درصد است LOI . کمتر از 20 درصد به معنی قابلیت سوختن در هوای آزاد است. یعنی پلی اتیلن در اتمسفر معمولی پس از دور کردن منبع حرارتی به سوختن خود ادامه می دهد، در صورتیکه در PVC پس از دور کردن منبع حرارتی به خودی خود خاموش می شود. بنابراین PVC از این لحاظ یکی از بی خطرترین پلیمرها می باشد.
یکی دیگر از تست ها 1929 Ignition Properties of Plastics می باشد. در استاندارد 1929 ASTM D دمای آتشگیری ناگهانی نشان داده می شود. در این تست ماده در کوره ای که هوای داغ درآن جریان داردقرار داده می شود و دمایی که در آن پلیمر با نزدیک کردن شعله کوچکی دچار احتراق می شود به دست می آید. دیده می شود PVC نیاز به دمای بالاتری برای محترق شدن نسبت به PE دارد.
مقایسه فنی لوله ها
به منظور انتخاب لوله مناسب طرح بین لوله های قابل استفاده در طرح مقایسه فنی صورت گرفته است. نتایج این مقایسه بصورت خلاصه در جداول شماره 1 و 2 منعکس شده است.
جدول (1) مقایسه خواص مکانیکی لوله ها
جدول(2) مقایسه لوله ها
ملات ماسه سیمان در لوله چدن داکتیل در کارخانه اجرا می شود و کیفیت سطح داخلی آن با لوله فولادی متفاوت است.
5- امتیازدهی به جنس لوله
بر اساس پیش نویس ضوابط طراحی سامانه های انتقال و توزیع آب شهری و روستایی نحوه امتیاز دهی به لوله ها به شرح جدول ذیل می باشد:
جدول (3) امتیازدهی به جنس لوله
درجه اهمیت : (5/0)خیلی خیلی کم– (1) خیلی کم– (2) کم- (3) متوسط- (4) زیاد- (5) خیلی زیاد امتیاز : عالی یا خیلی زیاد (4) ، خوب یا زیاد (3) ،متوسط یا کم (2) ، ضعیف یا خیلی کم(1)
در مقایسه جنس لوله ها به عنوان مثال برای فشاری معادل 35 بار تنها لوله فولادی می تواند به عنوان گزینه قابل قبول مطرح شود، اما در این طرح با توجه به فشار حداکثر 16 بار، نیازی به این اولویت دهی نمی باشد. در صورتیکه تمام امتیاز ها معادل 4 در نظر گرفته شود. امتیاز کل معادل 250 خواهد بود.
– امتیاز داده شده عینا همانند پیش نویس ضوابط طراحی سامانه های انتقال و توزیع آب شهری و روستایی می باشد.
شکل شماره (1) مقایسه امتیاز لوله ها از نظرفنی
براین اساس جنس لوله از نظرفنی به ترتیب : فولادی، پلی اتیلن، چدن داکتیل، UPVC، GRP و سپس بتنی می باشد. این مقایسه بدون ملاحظات اقتصادی می باشد، در ادامه هزینه تهیه، حمل، نصب و حفاظت لوله ها در مقابل خوردگی نیز مد نظر قرارگرفته و مقایسه ای صورت خواهد گرفت.
مقایسه اقتصادی لوله ها
باتوجه به تنوع لوله های تولیدی، درمقایسه اقتصادی لوله های پلی اتیلن، فولادی، چدن داکتیل،
و GRP درنظر گرفته شده اند که دراین مقایسه اقتصادی موارد زیر منظور شده است :
الف- هزینه کارگذاری لوله های GRP ، فولادی و چدن داکتیل از فهرست بهای خطوط انتقال آب سال 1395 و لوله های پلی اتیلن از فهرست بهای شبکه توزیع آب سال 1395 با اعمال ضرایب بالاسری، منطقه ای و تجهیز کارگاه استفاده شده است.
ب- ازهزینه های متفرقه کارگذاری لوله ها به دلیل مشابهت درکارگذاری لوله های مختلف صرفنظرشده است.
ج- قطر اسمی لوله های پلی اتیلن معادل قطر خارجی و قطر اسمی سایر لوله ها معادل قطر داخلی می باشد.
نتیجه گیری
انتخاب لوله مناسب طرح
با توجه به مقایسه فنی و اقتصادی ارائه شده در بندهای قبل، لوله GRP و UPVC در قطرهای بالای 400 میلیمتر، و لوله پلی اتیلن در قطرهای زیر 400 میلیمتر اقتصادی می باشند. ذکر این نکته ضروری است که این نوع لوله ها بدلیل ضعف فنی نسبت به لولههای پلیاتیلن از جهت دوام و سهولت کارگذاری، معمولاً در امور آبرسانی در اقطار پایین توصیه نمیگردد. از اینرو با در نظرگرفتن موارد مطرح شده در این مقاله در خصوص نوع و ویژگی لوله های مختلف و هزینه های حمل و بارگیری وکارگذاری لوله و شرایط محیطی منطقه مورد بررسی ( شهرستان امیدیه ) می توان گفت بدلیل اینکه لوله پلی اتیلن PE100 دارای تحمل فشار داخلی و خارجی بالا، قیمت نسبتاًمناسب و سهولت اجرا و تجربه طولانی اجرا در پروژه های آبرسانی را باخود دارد، لذا مناسب ترین لوله برای شبکه آبرسانی و توزیع در شهرستان امیدیه از نوع پلی اتیلن 10 اتمسفر PE100 می باشد.
منابع
1) نشریه شماره 303 امور نظام فنی سازمان مدیریت و برنامه ریزی کشور
2) منزوی، محمد تقی. آبرسانی شهری، انتشارات دانشگاه تهران، 1308.
3) مجموعه کاتالوگهای شرکت الپای آبادان ( تولید کننده لوله های پلی اتیلن )
4) مجموعه کاتالوگهای شرکت پارس اتیلن کیش )تولیدکننده لوله های پلی اتیلن(
5) حیدر نژاد، قاسم. دلفانی، شهرام. لوله های پلیمری، انتشارات مرکز تحقیقات ساختمان و مسکن، 1389.
6) سامانههای لولهگذاری برای کاربردهای آبرسانی
7) فاضلاب و زهکشی تحت فشار – پلی اتیلن (PE) – قسمت 2 : لوله ها
8) استاندارد ملی ایران شماره 2-42427لاستیک ها – سامانه های لوله گذاری برای کاربردهای آبرسانی
9) BS EN ISO 14692: Petroleum & Natural gas industries – Glass reinforced Plastics (GRP), part 1,2,3,4. 2002.
تولید آنتروپی در یک شبکه فوق توزیع گاز شهری نمونه با لوله های فولادی و پلی اتیلن
تولید آنتروپی در یک شبکه فوق توزیع گاز شهری نمونه با لوله های فولادی و پلی اتیلن
علی حیدری : استادیار، مرکز تحقیقات انرژی و توسعه پایدار، واحد سمنان، دانشگاه آزاد اسلامی، سمنان، ایران
غلامرضا فلاح کوشکی : کارشناس ارشد، شرکت گاز استان تهران، تهران، ایران
مقاله تولید آنتروپی در یک شبکه فوق توزیع گاز شهری نمونه با لولههای فولادی و لوله پلی اتیلن در سومین کنفرانس بینآلمللی نوآوریهای اخیر در مهندسی مکانیک و مهندسی مکانیک مورخ 14 آبان 1395 در تهران ارائه شده است.
چکیدهگاز طبیعی از چاهها استخراج و پس از تصفیه، توسط خطوط انتقال و شبکه تغذیه و فوق توزیع به محل مصرف میرسد. در این بخش میزان هدر رفت انرژی بسیار حیاتی بوده و باید بطور مناسبی محاسبه شود. در این تحقیق، شبکه فوق توزیع با فشار کارکرد پایین مورد بررسی قرار گرفته و یک شبکه گاز طبیعی نمونه با استفاده از حل تحلیلی جریان گاز طبیعی در شرایط پایا مورد بررسی قرار گرفته است. معادلات جریان با فرض تمامی پارامترها، ابتدا برای یک لوله ارائه شده، سپس با استفاده از قوانین موجود در شبکههای لوله، یک شبکه نمونه مورد تحلیل قرار گرفته است. تاثیر جنس لوله به عنوان یک عامل مهم بر روی عملکرد شبکه مورد نظر، بررسی و تحلیل شده و در انتها، میزان تولید انتروپی در لولههای فولادی و پلی اتیلن مقایسه گردیده است. نتایج نشان میدهد با افزایش قطر یا کاهش دبی گاز، زبری لوله و ضریب اصطکاک عملاً تاثیر کمتری در تولید انتروپی دارد. همچنین نتیجه میشود که جریان گاز در قطرهای کمتر، در لولههای فولادی از لولههای پلی اتیلن انتروپی بیشتری تولید میکنند.
کلمات کلیدی: تولید انتروپی، شبکه فوق توزیع، جنس لوله، ضریب اصطکاک
مقدمه
امروزه یکی از بزرگترین منابع انرژی بعد از نفت و زغال سنگ انرژی گاز طبیعی است. فراوانی در طبیعت، سهولت هدایت، ارزش حرارتی خوب، پاکیزگی مصرف و نیز کمی آلودگی زیست محیطی، موجب گردیده است که این منبع انرژی، بسیار مورد توجه قرار گیرد و علی رغم خطرات احتمالی آن در نقاط هدایت و مصرف از استقبال خوب مصرف کنندگان برخوردار میباشد. در شبکههای خطوط لوله گاز طبیعی جهت انتقال گاز از نقطه تولید به نقطه مصرف انرژی بسیار زیادی مصرف میشود. مقداری از این انرژی صرف غلبه بر نیروی اصطکاک جداری گاز طبیعی با لوله میشود. لذا توجه به مقوله اصطکاک در خطوط انتقال و کاهش این نیرو سبب کاهش اتلاف فشار و صرفه جویی در مصرف انرژی میشود. یکی از پارامترهای مؤثر در مقایسه کمی و کیفی اتلافات انرژی بحث تولید انتروپی است که در کار حاضر به تفصیل به آن پرداخته شده است. در خصوص تولید انتروپی در سیستمهای مختلف توسط محققین بحث و بررسیهای زیادی انجام شده است اما در زمینه خطوط انتقال گاز و شبکه توزیع گاز کار به مراتب کمتری صورت گرفته است.
چازیکوفسکی جریان گذرا و غیر هم دمای گاز طبیعی درون خط لوله را با استفاده از معادلات حالت مختلف بررسی کرده است. تاثیر معادله حالت مختلف بر افت فشار، توزیع دما و انتقال حرارت در این تحقیق مورد بحث و بررسی قرار گرفته است. در نتایج او، تاثیر روش مدلسازی حرارتی بر توزیع دما و فشار در درون خط لوله بررسی شد. نوربهشتی و قاسمینژاد معادلات جریان گذرای درون خطوط لوله را با استفاده از روشهای دینامیک سیالات محاسباتی مورد بحث و بررسی قرار داده اند. نتایج معتبر سازی آنها دقتی در حدود 4% را نسبت به مطالعات گذشته و دادههای آزمایشگاهی گزارش کرده است. با استفاده از نتایج تحلیل لولهها، در مرحله بعد شبکه خطوط لوله مورد بررسی قرار گرفت. بهبهانینژاد و باقری با استفاده از سیمولینک نرم افزار متلب، جریان گذرا و همدمای گاز درون خطوط لوله و شبکههای انتقال را مورد بررسی قرار دادهاند. آنها روش ارائه شده را با روشهای تفاضل محدود مورد مقایسه قرار داده و نتایج آنها حاکی از دقیقتر و کارامدتر بودن روش ارائه شده نسبت به سایر روشهای تفاضل محدود می باشد.
در تحقیقات ساهین و بن منصور ، تولید انتروپی در جریان آرام سیال درون لولههای استوانهای با استفاده از محاسبات عددی مورد مطالعه قرار گرفته است. بررسی انجام شده نشان میدهد شدت تولید انتروپی در نزدیکی دیوارهها بیشتر بوده و با نزدیک شدن به مرکز لوله، تولید انتری به شدت کاهش مییابد. همچنین آقای دیپک ساکسنا انتروپی تولید شده در جریان کاملاً توسعه یافته عبوری از مجرای شش وجهی را بررسی نموده است. در این بررسی، شار حرارتی ثابت به این مجرا اعمال شده و با تغییر شکل مقطع مجرا، میزان تولید انتروپی محاسبه شده است. مجرای شش وجهی و مجرای استوانهای که قطر هیدرولیکی و سطح مقطع مشابهی دارند مورد مقایسه قرار گرفتهاند. در این مقایسه نشان داده شده است که با افزایش قطر استوانه نسبت به شش وجهی، میزان انتروپی کاهش خواهد یافت.
از سویی دیگر زاهارناه و ایلباس تاثیر ویسکوزیته بر روی انتروپی تولید شده در جریان سیال درون لوله با استفاده از آنالیز حرارتی را مورد مطالعه قرار داده است. شدت انتروپی تولید شده با توجه به دماهای مختلف جداره لوله و نیز اثر تغییر ویسکوزیته محاسبه شده است. پاک دمیرلی و ایلباس انتروپی تولید شده در عبور جریان سیال غیر نیوتنی از داخل لوله را در حالت ویسکوزیته ثابت مورد مطالعه و بررسی قرار داده است . ایشان مشاهده نمودهاند که افزایش اثرات غیر نیوتنی سیال باعث کاهش اصطکاک در مجاورت دیواره لوله و در نتیجه کاهش تولید انتروپی می شود. اثرات زبری لوله بر تولید انتروپی و انتقال حرارت در جریان نانو سیال عبوری از داخل صفحات تخت کلکتور خورشیدی توسط ماهیان و همکارانش مورد بررسی قرار گرفته است. در این مطالعات مشاهده شده است که افزایش زبری لوله، باعث افزایش تولید انتری شده و این افزایش در دبیهای بالاتر بیشتر شده و میزان آن قابل توجه خواهد بود. آنالیز انتروپی .تولید شده در سطح لولههای استوانه شکل با استفاده از نانو سیال، توسط قنبری و خدابنده صورت گرفته است
عملکرد حرارتی در لولههای استوانهای شکل با نانو سیال طبق قوانین ترمودینامیک مورد مطالعه قرار گرفته است. نتایج محاسباتی و تجربی نشان می دهد که تولید انتروپی در لولههای استوانهای شکل با افزودن نانوذرات به سیال اصلی کاهش می یابد و در نتیجه بازدهی حرارتی در این شرایط بهبود می یابد. واهبا بصورت عددی تولید انتروپی و پخش لزجت را در یک سیستم شامل مخزن، لوله و شیر بررسی کرد. او پس از بستن شیر بصورت ناپایا ضربه قوچ ایجاد و سپس میرا شده را بررسی نمود. برای بررسی انتروپی تولید شده، عدد بی بعدی تعریف کرد که در مقادیر کم، انتروپی سریع به مقدار پایا همگرا میشد. اما در مقادیر بالاتر این عدد بیبعد تولید انتروپی وسیعتر شده و دیرتر به مقدار پایا همگرا میشد.
اسکوبا به بررسی آنتروپی و کمینه کردن آن در پیکربندیهای مختلف از انشعاب لولههای حاوی جریان آرام و ایزوترمال پرداخت. او سه پارامتر را برای بهینه سازی در نظر گرفت: نسبت دامنه بکار رفته توسط جریان، نسبت قطر شاخهی اولیه به ثانویه و طول شاخه فرعی. او سپس الگوی بهینه شاخه شدن برای کمینه تولید انتروپی را بدست آورد.
تجزیه و تحلیل تولید انتروپی در فرآیند انتقال حرارت به جریان توسعه یافته آرام با سیال لزج تراکم ناپذیر درون لوله با دیواره دما ثابت توسط ابوالفضلی اصفهانی و باغدار انجام شده است .در این مقاله با انتخاب پارامتر تولید انتروپی بدون بعد به عنوان معیار ارزیابی و با دیدی کاربردی میزان تولید انتروپی مورد بررسی قرار گرفته است. تغییرات تولید انتروپی بدون بعد گرمایی و اصطکاکی و همچنین تولید انتروپی بدون بعد کل بر حسب طول لوله در قطر ها در سرعت های مختلف برای سیالی با لزجت بالا (گلیسرین) مورد بررسی قرار گرفته است. همچنین میزان تولید آنتروپی در دبی ثابت به ازای سرعت ها و قطرهای مختلف مطرح شده است و ارتباط بهینه ای بین خطوط، قطر لوله و سرعت سیال بدست آمده است. سعدالدین و رستگار به تحلیل اکسرژی در ایستگاه تقلیل فشار دروازه ورودی شهری پرداختند. آنها نشان دادند که با تنظیم دمای هیتر در زمان عملکرد، می توان از هدر رفت اکسرژی اجتناب کرد. بریک روش هاردی کراس را برای یک شبکه گاز طبیعی که مصرف در گرههای آن مشخص شده است، بهبود بخشید. با روش ارائه شده توسط او، تعداد تکرار های لازم برای همگرایی شبکه کاهش یافت.
با توجه به اینکه تولید انتروپی در شبکههای توزیع گاز طبیعی تاکنون بررسی نشده است، در این تحقیق انتروپی تولید شده در لوله های پلی اتیلن و فولادی در شبکه توزیع و در حالت پایا بررسی می شود. با استفاده از قوانین موجود و روابط حاکم در شبکه های گاز، یک شبکه نمونه مورد تحلیل قرار گرفته است. تاثیر جنس لوله (فولادی و یا پلی اتیلن) به عنوان عامل تعیین کننده در ضریب اصطکاک و همچنین قطر و دبی به عنوان یک عوامل مهم و مؤثر بر تولید انتروپی شبکه لوله مورد نظر، مورد بررسی و تحلیل قرار گرفته است.
ادامه مقاله تولید آنتروپی در یک شبکه فوق توزیع گاز شهری نمونه با لولههای فولادی و پلی اتیلن را از پایگاه سیویلیکا دانلود نمائید.
بررسی آلودگی آب آشامیدنی در خطوط لوله براثر ضربه قوچ
بررسی آلودگی آب آشامیدنی در خطوط لوله براثر ضربه قوچ
علیرضا کرامت، استادیار گروه عمران دانشگاه صنعتی جندی شاپور دزفول
مقاله بررسی آلودگی آب آشامیدنی در خطوط لوله براثر ضربه قوچ در ششمین کنفرانس ملی مدیریت منابع آب ایران در 1 الی 3 اردیبهشت 1395 در دانشگاه کردستان ارائه شده است. چکیده
پدیده ضربه قوچ تغییرات ناگهانی در فشار سیال را به دنبال دارد که این تغییرات به صورت موج در طول لوله حرکت میکنند. در لحظاتی که موج فشار منفی به نقاطی از خطوط لوله که در آن نشت احتمالی وجود داشته باشد، برسد، به علت وجود فشار منفی، مواد از فضای اطراف لوله به جریان سیال درون لوله وارد میشوند. این پدیده در اتصالات لولههای پلی اتیلن، خصوصاً در شرایطی که موقعیت لوله زیر تراز آب زیرزمینی است، بسیار محتمل میباشد. در این تحقیق با ارائه مدل عددی در نرم افزار MTALAB نشان داده شده است که آلودگی، چگونه به دنبال ضربه قوچ به جریان درون سیال وارد شده و چه تاریخچهای در نقاط مختلف درون لوله خواهد داشت. در فرآیند تحلیل، ابتدا مسأله ضربه قوچ حل شده و توزیع سرعت و فشار در هر لحظه در طول لوله بدست میآید. این اطلاعات در مرحله بعد برای حل معادلات انتقال – پخش به کارگرفته میشود. نتایج حاکی از ورود مواد آلوده کننده با غلظت 21 و 4 میلی گرم بر لیتر، در فاصله 40 متری بعد و قبل از نشت، به درون جریان لوله تحت تأثیر تغییرات ناگهانی در فشار ناشی از ضربه قوچ است.
کلید واژه ها : ضربه قوچ، جابجایی-پخش، آلودگی شبکه آبرسانی، جریان غیرماندگار
تعریف ضربه قوچ
ضربه قوچ یکی از مسائل مهم در هیدرولیک جریانهای تحت فشار است. موج فشاری ضربه قوچ در خطوط انتقال آب بر اثر تغییرات ناگهانی سرعت در یک نقطه مانند زمان بسته شدن شیر و یا خاموش شدن پمپ به وجود میآید، که منجر به تغییراتی شدید در سرعت و فشار جریان میشود. پدیده ضربه قوچ تاثیر و کاربردهای گوناگون در زندگی بشر داشته است، گاه در پمپهای ضربه قوچی عامل افزایش هد آب و انتقال آب به بالادست بوده است و گاه منجر به آسیب به خطوط لوله و ترکیدگی آن شده است ( Richard 1898 ) با انجام مطالعات بسیاری بر روی پمپهای تجاری به مدت پنج سال نتیجه گرفت که پمپهای ضربه قوچی دارای راندمان کاری ناچیزی میباشند. ( Zhao et al. 2010) از روش ضربه قوچ و پالس فشاری برای گندزدایی و دفع رسوبات در سیستم انتقال آب استفاده کردند.
تئوری کلاسیک ضربه قوچ اولین بار توسط جوکووسکی بر اساس مطالعات نظری و آزمایشگاهی ارائه گردید .وی رابطهای جهت تعیین سرعت انتشار امواج فشاری به دست آورد و با استفاده از معادلات پیوستگی و اندازه حرکت، رابطهای بین کاهش سرعت و افزایش فشار در این پدیده ارائه نمود. استریتر ولای برای نخستین بار روش مشخصهها را در تحلیل جریان گذرا با استفاده از کامپیوتر تعمیم دادند . گروهی از محققین با بررسی پدیده اندرکنش سازه و سیال روابط پیوستگی و مومنتم را برای این شرایط بسط دادند.
این تحقیق با بسط یک مدلسازی عددی، سعی بر تعیین میزان و نحوه تغییرات آلودگی وارد شده به لوله بر اثر ضربه قوچ دارد. این فرآیند در لولههای انتقال آب که در زیر زمین دفن شدهاند، محتمل میباشد. در صورت وجود نشت در این لولهها موج فشاری ناشی از ضربه قوچ میتواند، آلودگی اطراف نشت را به درون سیستم انتقال آب مکش کند. مطالعه در مورد مخزنی فرضی با یک خط لوله انتقال با ابعاد مشخص انجام میشود که در فاصله معین از شیر، از روزنهای در لوله، آلودگی با غلظت مشخص وارد لوله میشود. در عین حال، به دلیل تغییر ناگهانی در سرعت در پایین دست جریان در لوله، یک موج فشاری در لوله ایجاد شده و تغییرات زیادی در سرعت و فشار سیال در هر نقطه، در هر زمان خواهد داشت. با استفاده از رابطه کلی جابجایی پخش، چگونگی انتشار این آلودگی در طول زمان، مدلسازی میشود. به این ترتیب در ابتدا، شرایط حاکم بر جریان تحت فشار و پدیده ضربه قوچ بررسی شده و معادلات لازم برای حل عددی آن، ارائه میشود. سپس با داشتن سرعت و فشار در نقاط مختلف لوله در زمانهای مختلف، با جایگذاری در روابط جابجایی- پخش گسستهسازی شده، پیش بینی لازم از انتشار آلودگی نشت یافته بدست خواهد آمد. مسئله پیشرو ، از دو رکن اصلی ، پدیده ضربه قوچ و پدیده جابجایی- پخش در سیالات تشکیل شده است. شبیه سازی جریان اولین گام در مدل سازی کیفیت آب در سیستمهای مخزن و لوله میباشد. معادلات جریان در حالت ماندگار با نشت ،به وسیله رابطه دارسی- ویسباخ و رابطه روزنه حل میشوند و دبی و هد در تمام طول لوله محاسبه میشود و به عنوان شرایط اولیه برای جریان غیر ماندگار ضربه قوچ مورد استفاده قرار میگیرد.
متن کامل مقاله بررسی آلودگی آب آشامیدنی در خطوط لوله براثر ضربه قوچ را از سایت سیویلیکا تهیه نمائید.
 Call Us : (+98 21) 88 20 20 60


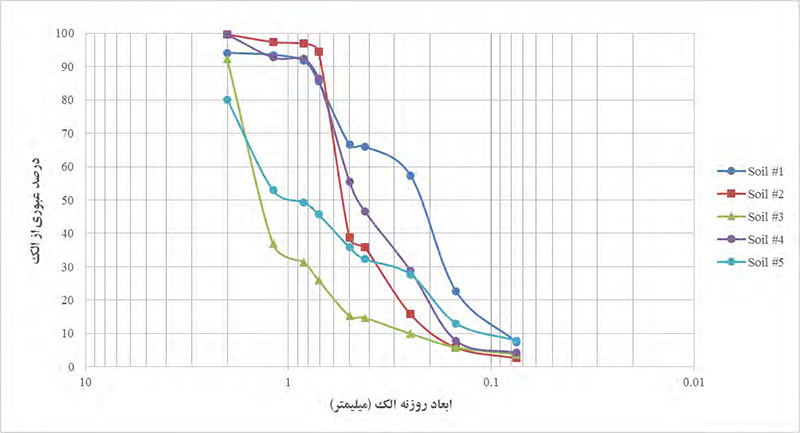

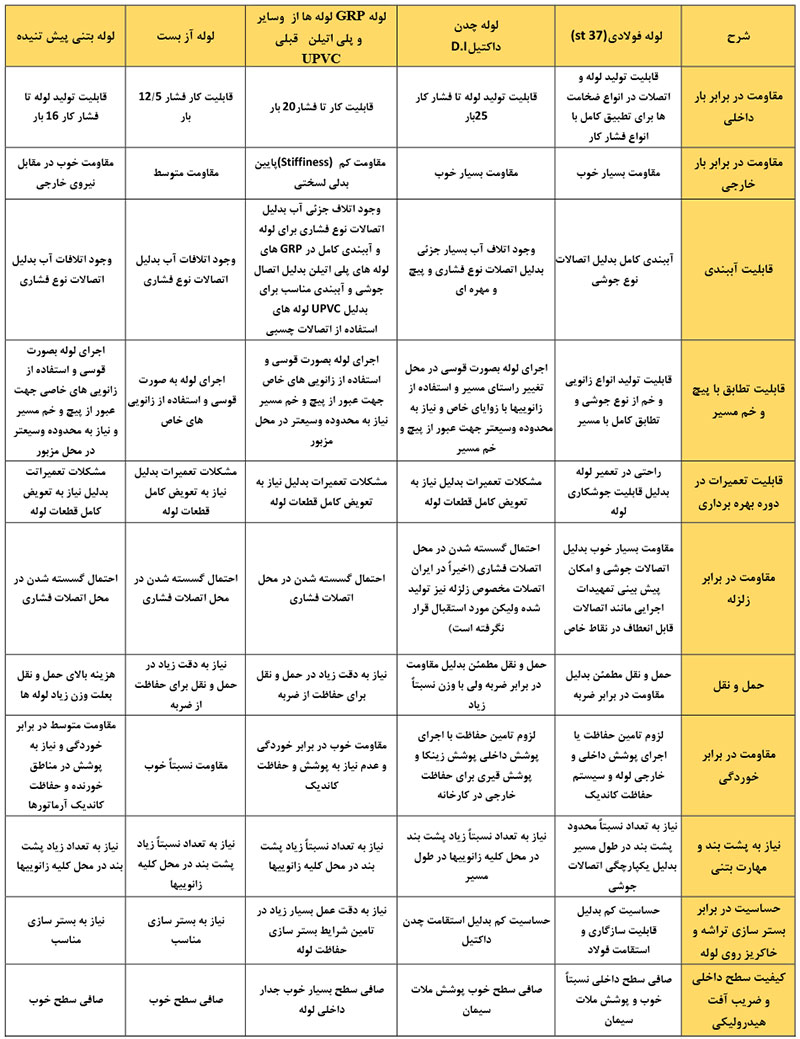
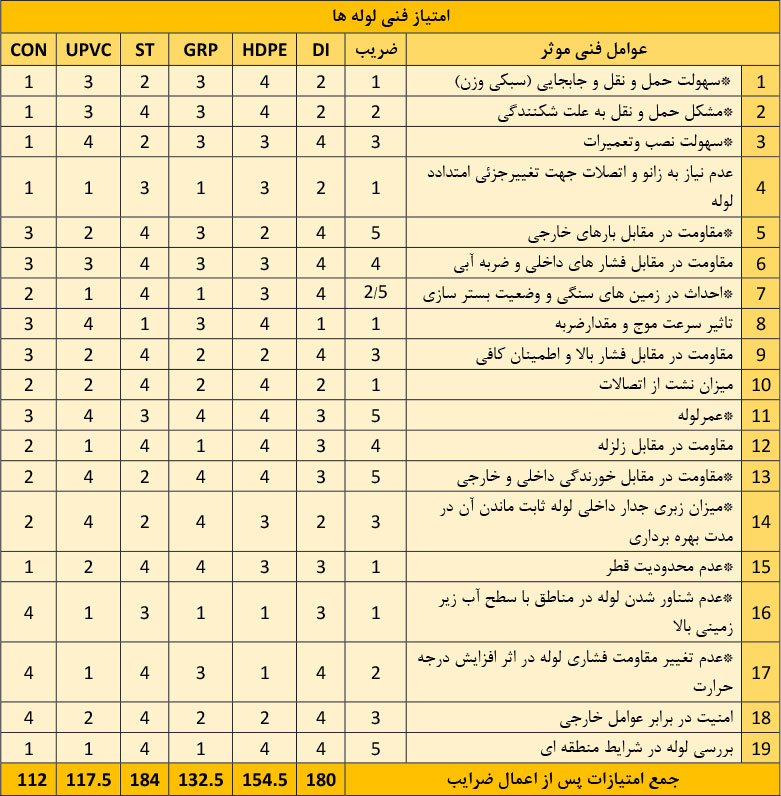
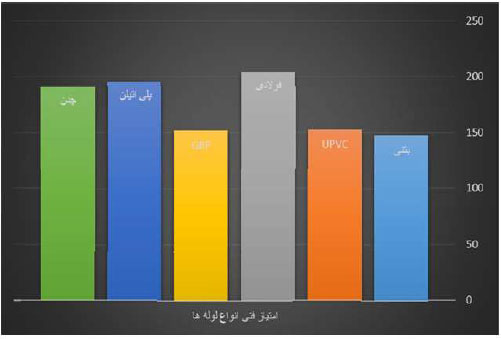


 اپلیکیشن موبایل پارس
اتیلن کیش
 با کیفیت خرید کنید
 درخواست خرید
 پرسش و پاسخ
 گالری تصاویر
 تماس با پارس اتیلن کیش