پارس اتیلن کیش

پارس اتیلن کیش به کیفیت متعهد است.

Call Us : (+98 21) 88 20 20 60

index.php

سلام ریداکس2RTL

لوله های پلی اتیلن گازرسانی

زاهد احمدی – شرکت صنایع پلاستیک جهاد زمزم

منتشر شده در اولین کنفرانس لوله و صنایع وابسته در سال ۱۳۸۶
چکیده : 
لوله‌های پلی اتیلن به دلیل خواص مقاومت به خوردگی، مقاومت شیمیایی و مقاومت مکانیکی بالا به یکی از مهمترین مواد مورد استفاده در شبکه های انتقال نفت، گاز و آب و مواد شیمیایی تبدیل شده است. روشهای جوش لب به لب و الکتروفیوژن از مهم ترین روش‌های جوش و اتصال در این لوله ها میباشد. در این تحقیق ابتدا به مقایسه مختصر خواص فرآیند جوش لب به لب و الکتروفیوژن پرداخته شده است و سپس خواص و ویژگیهای این دو نوع جوش از لحاظ نوع فرآیند جوش مقایسه شده است. هدف از این مقاله بررسی تاثیر نوع فرآیند جوش بر روی خواص کششی و مقاومت در لوله‌های پلی اتیلن و مقایسه آنها با یکدیگر میباشد. به این منظور ابتدا سه نمونه جوش لب به لب و الکتروفیوژن به صورت تجربی تهیه شد. بعد از انجام فرآیند جوش نمونه های کشش از نمونه بدنه لوله و جوش های انجام شده تهیه شد و با انجام تست کشش استاندارد برای نمونه ها، مقایسهای بین مقاومت کششی، حد نهایی مقاومت کششی و حد تغییر طول در نقطه شکست در نمونه جوش الکتروفیوژن و لب به لب با نمونه اصلی بدنه لوله بدون جوش انجام شده است. نتایج این مطالعه نشان میدهد که مقاومت کششی، حد تغییر طول در نقطه شکست و حد نهایی مقاومت کششی (UTS) در نمونه بدون جوش بیشتر از جوش لب به لب و همچنین در جوش الکتروفیوژن کمتر از جوش لب به لب میباشد. به دلیل یکپارچه بودن و عدم استفاده از کوپلر در جوش لب به لب مقاومت و حد تغییر شکل در آن بسیار بالاتر از جوش الکتروفیوژن میباشد.

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید
لوله پلی اتیلن

مزیت لوله پلی اتیلن از جنبه های مختلف مانند قیمت، سادگی نصب، مقاومت در مقابل خوردگی، عدم تاثیر بر کیفیت سیال، انعطاف و مقاومت در برابر حرکت خاک و زمین، سبک بودن وزن تا حدود 15 درصد فولاد، روش اتصال ساده و سریع، فابلیت حلقه شدن و تولید با متراژ زیاد و نیاز به اتصالات کمتر موجب گسترش روز افزون این صنعت گردیده است.
حساسیت کاربردی موجب گردیده که تولید و عرضه لوله پلی اتیلن گازرسانی در مراحل مختلف از جمله انتخاب مواد، انتخاب تکنولوژی، شرایط تولید و کنترل کیفیت تحت شرایط و استانداردهای خاص ومعتبر انجام شود .
طراحی گونه های ویژه پلی اتیلن با ساختار و معماری ملکولی خاص و متفاوت از سایرگونه های معمول اهمیت نقش مواد اولیه در کارایی صد ساله لوله پلی اتیلن گاز رسانی را نشان می دهد. از این رو تکنولوژی و شرایط فرایند و همچنین استاندارد، آزمایشات کنترل کیفیت نیز متناسب با این گونه مواد پیش بینی و اجرا می گردد.

پلی اتیلن

پلی اتیلن یکی از پرمصرف ترین و در عین حال متنوع ترین گروه از پلی الفین ها می باشد که در انواع مختلف و در هر نوع، به صورت گونه‌های متفاوت عرضه می گردد. اگر چه کلیه گونه‌های پلی اتیلن بر اساس استفاده از یک نوع مونومر اتیلن و با ساختار شیمیایی یکسان تولید میگردند اما بر اساس نوع و شرایط فرایند پلیمریزاسیون و تولید گونه‌های مختلف پلی اتیلن با ساختار ملکولی متفاوت و با خواص فیزیکی و مکانیکی متمایز حاصل می گردد.
پلی اتیلن ها به طور نسبی بر اساس معیارهایی مانند فرایندپذیری و نوع فرایند شکل دهی و یا نوع کاربرد محصول گونه بندی می شوند. شناخت نقش کلیدی ساختار مولکولی زنجیر پلی اتیلن در تعیین فرایندپذیری و خواص فیزیکی مکانیکی پلی اتیلن به عنوان معیارهای مناسب تر جهت گونه بندی پلی اتیلن استفاده گردد.
ازجمله عوامل موثر در تعیین خواص گونه‌های پلی اتیلن میتوان به ساختمان مولکولی و درجه شاخه‌ای شدن زنجیر، وزن ملکولی و توزیع وزن ملکولی اشاره نمود. بدین صور تکه چگالی، مدول الاستیسیته،استحکام، انعطاف پذیری و خواص حرارتی پلی اتیلن از جمله مهم ترین خواصی هستند که تحت تاثیر درجه کریستالینیتی قرار دارند. از طرف دیگر درجه شاخه‌ای شدن و طول شاخه های ایجاد شده در زنجیر پلی اتیلن نقش کلیدی در تعیین استعداد کریستالینیتی پلی اتیلن ایفا میکند. بدین ترتیب که با افزایش درجه شاخه ای شدن، درجه کریستالینیتی و در نتیجه چگالی محصول پلی اتیلن کاهش می یابد. بنابراین با افزایش نظم ملکولی و افزایش استعداد کریستالینیتی، چگالی، مدول الاستیسیته، استحکام و خواص حرارتی ارتقاء می یابد.
به دنبال تجارب کسب شده و شناخت عمیقتر از اهمیت نقش درجه شاخه ای شدن و طول شاخه ها در کنترل استعداد کریستالینیتی و در نتیجه خواص فیزیکی مکانیکی پلی اتیلن، تولید کنندگان موفق شدند تا با استفاده از مقدار کمی کومونومرهایی از خانواده الفا الفین ها، پلی اتیلن با درجه شاخه‌ای مشخص و طول شاخه های کوتاه شده تولید و به صورت گونه های مختلف پلی اتیلن با دانسیته متوسط MDPE عرضه دارند. این گروه از پلاتیلن ها به دلیل ساختار ملکولی خاص از استعداد کریستالینیتی و در نتیجه خواص فیزیکی مکانیکی ویژه و انحصاری برخور دارند.
متوسط وزن ملکولی و توزیع وزن ملکولی از جمله پارامترهای موثر و مهم دیگر در تعیین فرایندپذیری و خواص محصولات پلی اتیلن است. به طور کلی در انواع پلی اتیلن با افزایش وزن ملکولی استحکام مکانیکی، چقرمگی و مقاومت در مقابل ضربه به خصوص مقاومت در مقابل رشد ترک ناشی از ترکیب تنش و محیط مهاجم افزایش می یابد. ضمن آن که با باریک شدن توزیع وزن ملکولی خواص مکانیکی بهبود، در حالی که در بیشتر موارد فرایند پذیری تضعیف می گردد.
به دنبال نیاز به پلی اتیلن هایی با ویژگی های فوق و تلاش گسترده محققین دراین رابطه بعضی از شرکت های تولید کننده موفق شدند تا با استفاده از کاتالیست های مخصوص و به کارگیری فناوری های جدید و در نتیجه کنترل دقیق تر در تعیین ساختمان ملکولی و توزیع جرم ملکولی در فرایند پلیمریزاسیون، نسل جدیدی از پلی اتیلن ها با ویژگیهای مورد نیاز برای کاربردهای فوق تولید و تحت گونه‌های PE80 , PE100 , PE100+ با چگالی متوسط، بالا و خواص فیزیکی مکانیکی مناسب، توزیع وزن ملکولی تک قله ای و دو قله ای عرضه شده است.
در ضمن یکی از کلیدی‌ترین مواد افزودنی در آمیزه های پلی اتیلن مخصوص لوله، دوده Carbon black است که باید به عنوان پایدار کننده محصول در برابر عوامل جوی به ویژه نور ماورا بنفش استفاده می شود. با توجه به ماهیت میکروسکوپی تخریب، در صورتی دوده می تواند نقش پایدارکنندگی خود را ایفا نماید که به صورت ذرات ریز شده در بستر پلی اتیلن پایه به طور یکنواخت توزیع گردد. برای دستیابی به این هدف لازم است پلی اتیلن پایه با دوده به کمک دستگاه آمیزه ساز مخلوط و به صورت گرانول خود رنگ مشکی در دسترس واحد های تولید کننده لوله قرار گیرد.

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید
یک سیستم مطمئن انتقال و توزیع گاز متشکل از اجزا مطمئن و بدون نقصی است که توسط تولیدکنندگان معتبر ارائه شده‌اند. امروزه استفاده از لوله های پلی اتیلن گاز رسانی بدلایلی از جمله مقاومت در مقابل خوردگی، پایداری در شرایط آب و هوایی، استحکام و آسانی حمل و نقل رو به افزایش است. هم چنین لوله های پلی اتیلن رفتار مناسبی را در مقاومت بلند مدت در برابر شرایط سرویس دهی مانند سایش، تغییرات دما، فشار داخلی، دفن، بارگذاری نقطه‌ای و لهیدگی نشان می دهند که با استفاده از گونه‌های مناسب تایید شده تامین و در نتیجه استفاده از پلی اتیلن نامناسب اثرات مخرب جبران ناپذیری را در بلند مدت بر جایی خواهد گذاشت.
لوله پلی اتیلن بر اساس رده‌ی فشاری محاسبه شده با روش استاندارد دسته بندی شده و به کار گرفته می شوند. این رده فشاری به عوامل مختلفی از جمله نوع پلی اتیلن، قطر و ضخامت لوله بستگی داشته و این عوامل در انتخاب نوع و روش اتصال لوله ها نیز موثر است. مجموعه شرایط تولید، آزمون های کنترل کیفیت ، شرایط انبارداری و حمل ونقل در چارچوب طرح کیفیت تدوین و اجرا می شود.

مراجع
1- Physical and mechanical properties of polyethylene for pipes in relation to molecular architecture, Hubert, J. App. Poly. Sci. , 2002
2- Handbook of polyethylene, Peacock , Dekker, 2000
3- Practical guide of polyethylene, Pascuse, Rapra, 2007
4- Toughness mechanism in semi crystalline polymer blends, Bartczak et al, Polymer, 1999
5- On the measurement of residual stress in plastic pipe, Clutton, Polymer eng. and sci., 1995
6- Wall thickness uniformity in plastic pipe, Pittman, Polymer engineering and science, 1995
7- Specifying carbon blacks for UV light protection, Wbitney, Plastic eng., 1988
8- Structure and crack growth in gas pipes of medium-density and high-density polyethylene, Gedde, Polymer engineering and science,1996
9- EN 1555 – part 1-7 , plastic pipe system for gaseous supply, PE 80/PE100 Pipes
10- ISO 4437 PE – Pipes, specifications for gaseous supply) PE80/PE100
11- IGS – MS – PL – 014 ( 1 ), specification for PE pipes
12- IGS – MS – PL -014 ( 2 ), specification for fittings
13- IGS – MS – PL -016 ( 1 ), specification for welding machin

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

بررسی تاثیر فرآیند جوش بر خواص کششی و مقاومت در لوله‌های پلی اتیلن:مقایسه خواص مکانیکی جوش بات فیوژن

محمد ریاحی – دانشیار ، دانشکده مهندسی مکانیک ، دانشگاه علم و صنعت ایران

خلیل کوشایان – دانشجوی کارشناسی ارشد ، دانشکده مهندسی مکانیک ، دانشگاه علم و صنعت ایران

محمد فرجی قناتی – دانشجوی دکترا ، دانشکده مهندسی مکانیک ، دانشگاه علم و صنعت ایران

حسین رضاعرب – دانشجوی کارشناسی ارشد ، دانشکده مهندسی مکانیک ، دانشگاه علم و صنعت ایران

مقاله مقایسه فنی و اقتصادی انواع لوله‌های مورد استفاده در شبکه جمع‌آوری فاضلاب و انتخاب گزینه برتر در دهمین کنفرانس ملی مهندسی ساخت و تولید در سال ۱۳۸۸ ارائه شده است.
چکیده : لوله‌های پلی اتیلن به دلیل خواص مقاومت به خوردگی، مقاومت شیمیایی و مقاومت مکانیکی بالا به یکی از مهمترین مواد مورد استفاده در شبکه های انتقال نفت، گاز و آب و مواد شیمیایی تبدیل شده است. روشهای جوش لب به لب و الکتروفیوژن از مهم ترین روش‌های جوش و اتصال در این لوله ها میباشد. در این تحقیق ابتدا به مقایسه مختصر خواص فرآیند جوش لب به لب و الکتروفیوژن پرداخته شده است و سپس خواص و ویژگیهای این دو نوع جوش از لحاظ نوع فرآیند جوش مقایسه شده است. هدف از این مقاله بررسی تاثیر نوع فرآیند جوش بر روی خواص کششی و مقاومت در لوله‌های پلی اتیلن و مقایسه آنها با یکدیگر میباشد. به این منظور ابتدا سه نمونه جوش لب به لب و الکتروفیوژن به صورت تجربی تهیه شد. بعد از انجام فرآیند جوش نمونه های کشش از نمونه بدنه لوله و جوش های انجام شده تهیه شد و با انجام تست کشش استاندارد برای نمونه ها، مقایسهای بین مقاومت کششی، حد نهایی مقاومت کششی و حد تغییر طول در نقطه شکست در نمونه جوش الکتروفیوژن و لب به لب با نمونه اصلی بدنه لوله بدون جوش انجام شده است. نتایج این مطالعه نشان میدهد که مقاومت کششی، حد تغییر طول در نقطه شکست و حد نهایی مقاومت کششی (UTS) در نمونه بدون جوش بیشتر از جوش لب به لب و همچنین در جوش الکتروفیوژن کمتر از جوش لب به لب میباشد. به دلیل یکپارچه بودن و عدم استفاده از کوپلر در جوش لب به لب مقاومت و حد تغییر شکل در آن بسیار بالاتر از جوش الکتروفیوژن میباشد.

لوله پلی اتیلن در خطوط انتقال و توزیع, جوش بات فیوژن و الکتروفیوژن, استحکام جوش

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
امروزه لوله‌های پلی اتیلن به مهمترین ماده مورد استفاده در شبکه‌های انتقال و توزیع گاز شهری تبدیل شده است. مهمترین عواملی که باعث این انتخاب شده است عبارتند از: هزینه‌های پایین نصب و نگهداری نسبت به لوله‌های فلزی، مقاومت بالا در برابر خوردگی، مقاومت شیمیایی بالا ، حد دوام و عمر بالاتر (حداقل 50 سال) و مقاومت بالا در برابر بارهای ضربه‍‌ای ناگهانی مانند زلزله.
برای اتصال لوله‌ها در شبکه‌های پلی اتیلن انتقال گاز از چندین روش استفاده میشود که مهمترین و شناخته شده‌ترین این روشها جوش لب به لب (بات فیوژن) و جوش الکتروفیوژن میباشد.

فرآیند جوش الکتروفیوژن

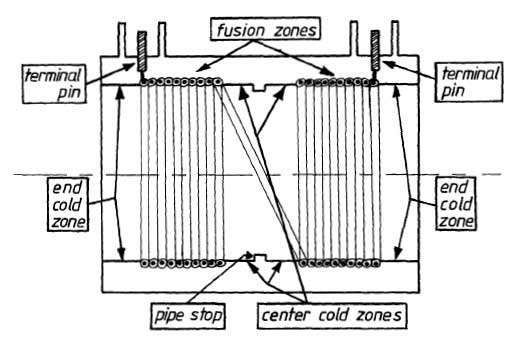
جوش الکتروفیوژن شامل استفاده از یک سری کوپلرهای با اندازه خاص میباشند که در درون آنها سیمهای فلزی هادی جریان با مقاومت خاص و قطر مشخص کاشته شده است و بر اثر عبور جریان الکتریکی از درون سیم حرارت در آنها ایجاد شده و باعث ایجاد ذوب موضعی در آن ناحیه میشود و باعث اتصال دو لوله خواهد شد. مقدار جریان و ولتاژ اعمال شده در این فرآیند بر اساس توصیه سازنده کوپلر الکتروفیوژن و جنس سیم و ویژگیهای دستگاه انجام میشود. عوامل مؤثر بر جوش الکتروفیوژن را میتوان در آماده سازی مناسب (رفع آلودگی) سطح خارجی لوله و سطح داخلی اتصال، هم محور بودن دقیق لوله و اتصال، محدوده مناسبی از فشار در فصل مشترک بین لوله و اتصال الکتروفیوژن و گپ موجود بین لوله و اتصال بیان کرد.
شکل یک کوپلر الکتروفیوژن

شکل ( 1 ) شکل یک کوپلر الکتروفیوژن

در جوش بات فیوژن یا لب به لب ابتدا برای رفع آلودگی، سطوح اتصال را به صورت دقیق تمیز میکنند یا برای انطباق دقیق سطوح انتهای لوله‌ها را پیشانی تراشی میکنند تا سطوحی صاف و عمود بر هم حاصل شود. بعد از آن سطوح را در تماس با یک پلیت حرارتی یا هیتر قرار میدهند و فاز گرمایش آغاز میشود. معمولاً فاز گرمایش در لوله‌ها در دو مرحله انجام میشود.
فاز اول گرمایش با حضور عامل فشار و فاز دوم گرمایش که معمولاً مقدار فشار محوری اعمال شده بسیار کم و در حدود صفر است. در فاز اول گرمایش یک فشار اولیه در انتهای لوله به صورت یکنواخت اعمال میشود .بعد از تشکیل گرده اولیه جوش فاز دوم مرحله گرمایش که در آن فشار اعمالی بر انتهای لوله در حدود صفر است آغاز میشود. مرحله بعدی مرحله تغییر وضعیت 1 و کنار رفتن پلیت حرارتی و اتصال سطوح مذاب و نرم شده تحت اثر یک فشار معین میباشد. این مرحله به طور همزمان با مرحله خنک کاری و سرد کردن میباشد و نفوذ مولکولی و خنک کاری با هم همپوشانی دارند. در شکل زیر مراحل جوش به صورت شماتیک ارائه شده است.
شکل شماتیک مراحل جوش لب به لب

شکل ( 2 ) شکل شماتیک مراحل جوش لب به لب

مقایسه جوش الکتروفیوژن و جوش بات فیوژن

یکی از مهمترین ویژگیهای جوش لب به لب قابلیت کنترل فرآیند و تغییر پارامترهای ورودی مؤثر بر روی جوش لب به لب میباشد. قابلیت کنترل در فرآیند جوش لب به لب بسیار بیشتر از فرآیند الکتروفیوژن است. لقی و فشار اعمالی بین لوله و کوپلر یکی از مهمترین پارامترهای موثر بر جوش الکتروفیوژن میباشد. با توجه به فرآیند جوش الکتروفیوژن امکان کنترل اثرات لقی و فشار در فصل مشترک بین لوله و کوپلر امکان پذیر نمیباشد. همچنین به دلیل مخفی بودن محل جوش در داخل کوپلر امکان مشاهده فرآیند جوش و اتصال در این روش غیرممکن بوده و لذا کنترل چشمی فرآیند جوش در حین جوش عملاً غیرممکن است. روشهای بازرسی اتصال الکتروفیوژن محدود و بسیار وابسته به مهارت اپراتور است و تشخیص عیوب در آن با مشکل مواجه است و تجهیزات بسیار پیشرفته و تخصص بالا برای عیب یابی در این روش نیاز است. روشهای بازرسی اتصال الکتروفیوژن بسیار محدود و میزان قابلیت اعتماد آنها بدلیل خواص ماده پلی اتیلن و اتصال بسیار پایین است.
بر خلاف روش الکتروفیوژن تمام پارامترهای جوش لب به لب در تمام مراحل جوش قابلیت کنترل را دارد. (دما، فشار، زمان مراحل، زمان تغییر وضعیت هیتر و …). قابلیت کنترل فرآیند از مهمترین ویژگیهای این روش است. امکان کنترل چشمی فرآیند در تمام مراحل جوش لب به لب وجود دارد. بازرسی چشمی در این روش برای بررسی عیوب سطحی خاص استفاده میشود. در این روش از روی شکل بید جوش و ارتفاع آن کیفیت اتصال را میتوان تشخیص داد. شکل ظاهری سطح خارجی بید تشکیل شده در این فرآیند را میتوان برای تشخیص کیفیت جوش و بازرسی آنها استفاده کرد.
از لحاظ اقتصادی، هزینه اولیه در جوش الکتروفیوژن نسبت به جوش لب به لب پایین تر است. در جوش الکتروفیوژن همیشه هزینه کوپلر اتصال الکتروفیوژن به همراه آن وجود دارد. با افزایش قطر لوله قیمت کوپلر نیز در آن افزایش مییابد و لذا هزینه ایجاد اتصال با افزایش قطر لوله افزایش مییابد. معمولاً برای اتصال لوله‌های تا قطر mm 100 از روش الکتروفیوژن استفاده میشود ولی برای قطرهای بالا استفاده از روش لب به لب از لحاظ هزینه مقرون به صرفه‌تر است. در جوش لب به لب مهمترین هزینه در تجهیزات اولیه است و خود جوش نیاز به هیچ هزینه دیگری ندارد. با توجه به استفاده از این روشها در خطوط لوله توزیع و انتقال، در روش الکتروفیوژن علاوه بر هزینه اولیه تجهیزات مورد استفاده، همیشه یک هزینه اضافی برای کوپلر به ازای هر اتصال وجود دارد در حالی که در روش جوش لب به لب مهمترین هزینه، هزینه تامین تجهیزات اولیه مورد استفاده برای جوش لب به لب میباشد و به غیر از آن هزینه ایجاد هر اتصال صفر است.

بررسی عیوب و منابع ایجاد عیوب در جوش لب به لب و الکتروفیوژن

عواملی همچون خطاهای انسانی در هنگام نصب، خطاهای موجود در تجهیزات مورد استفاده برای تامین توان لازم برای جوش، خطاهای موجود در ساخت اتصال الکتروفیوژن، عوامل محیطی موجود در حین انجام فرآیند و خم شدن لوله و اتصال در محل خم از مهمترین عوامل ایجاد خطا در فرآیند جوش الکتروفیوژن میباشد. با این وجود برخی از این عیوب بدلیل غیرقابل رویت بودن در فرآیند قابل شناسایی نبوده و مستقیماً بر روی کیفیت جوش تاثیر خواهند گذاشت. مونتاژ کردن دقیق اتصالات الکتروفیوژن قبل از جوش بسیار وقت گیر و زمانبر میباشد. انتخاب غیر صحیح پارامترهای جوش باعث افت شدید خواص جوش خواهد شد. در حین فرآیند جوش الکتروفیوژن ممکن است در اثر انتخاب غیر صحیح پارامترهای جوش از جمله ولتاژ و جریان الکتریکی و فشار اولیه نامناسب تعدادی مک و فضای خالی در داخل اتصال ایجاد شود که باعث افت خواص مکانیکی اتصال خواهند شد. فشار نامناسب در هنگام نصب لوله باعث جابجا شدن سیم های داخل اتصال خواهد شد. در شکل زیر یک نمونه از عیوب ایجاد شده در فرآیند جوش الکتروفیوژن یعنی جابجایی سیم در داخل اتصال نشان داده شده است.
جابجایی سیم در داخل اتصال

جابجایی سیم در داخل اتصال

جوش لب به لب از لحاظ تعداد مراحل فرآیند و تنظیمات زمان نسبتاً پیچیده میباشد و فرآیند جوش الکتروفیوژن ساده‌تر از این فرآیند میباشد و معمولاً با استفاده از دستگاه جوش  CNC انجام میشود و به دلیل انجام اتوماتیک فرآیند، خطاهای انسانی وارد بر جوش بسیار محدود و کم خواهد بود. یکپارچگی جوش لب به لب نسبت به روش جوش الکتروفیوژن بدلیل عدم استفاده از کوپلر بیشتر است و لذا استعداد ایجاد ترک در آن کمتر خواهد بود. امکان حذف تمام آلودگی موجود در انتهای لوله ها ممکن و در دسترس میباشد و با انجام فرآیند جوش در یک محیط ایزوله و بدون گرد و غبار میتوان به بهترین کیفیت در جوش دست یافت.

روش تحقیق

تهیه نمونه های تست جوش الکتروفیوژن

ماده پلی اتیلن مورد استفاده HDPE-PE100-HE 3490LSمحصول شرکت بروج میباشد که امروزه به صورت وسیعی در شبکه‌های لوله و اتصالات پلی اتیلن توزیع گاز مورد استفاده قرار میگیرد. برای ساخت نمونه‌های جوش الکتروفیوژن ورق‌هایی از بدنه لوله بریده شد و شیارهایی با گام 2mmبر روی ورق ایجاد شد. برای ایجاد شیار از یک مدار الکتریکی شامل هویه و یک کنترلر SSR استفاده شد. کنترلر SSR برای تنظیم دمای هویه تا یک مقدار معین میباشد تا دما بیش از اندازه بالا نرفته و پلی اتیلن نسوزد. بعد از ایجاد شیار، المان گرمایی درون این شیارها قرار داده شد. شکل  3و 4یک نمونه ساخته شده برای تست را نشان میدهد.

مدار الکتریکی برای ایجاد شیار بر روی ورق های پلی اتیلنشکل ( 4 ) مدار الکتریکی برای ایجاد شیار بر روی ورقهای پلی اتیلن

نمونه مورد استفاده در تست جوش الکتروفیوژنشکل ( 5 ) نمونه مورد استفاده در تست جوش الکتروفیوژن

پس از قرار دادن المانهای حرارتی درون شیارها، تکه دیگری از ورق پلی اتیلن را که شیار روی آن ایجاد نشده را پس از صاف کردن سطح آن، روی نمونه قبلی گذاشته و با اعمال فشار اولیه مناسب در حدود 0.5 مگاپاسکال دو سطح را کاملاً به هم فشرده میکنیم. این فشار جهت انجام جوش بسیار ضروری میباشد. در مرحله بعد توسط دستگاه جوش الکتروفیوژن مقدار ولتاژ لازم را با زمان مشخص به المانهای حرارتی داده تا با تولید گرما لایههای سطحی ذوب شده و در هم نفوذ کنند. شکل 6 سیستم انجام تست جوش الکتروفیوژن را نشان میدهد.
سیستم انجام تست جوش الکتروفیوژن

سیستم انجام تست جوش الکتروفیوژن

نتیجه گیری

نتایج حاصل از تست کشش در جدول بالا با هم مقایسه شده است. نتایج حاصل از این آزمونها نشان میدهد که سفتی نمونه بدون جوشکاری بالاتر از هر دو نمونه جوشکاری شده میباشد و سفتی جوش لب به لب بالاتر از جوش الکتروفیوژن میباشد. 
مقاومت نهایی کششی یا U.T.S در نمونه الکتروفیوژن دارای کمترین مقدار در بین دو نمونه دیگر است و مقاومت نهایی کششی نمونه با جوش لب به لب کمتر از نمونه بدون جوش میباشد. همچنین کرنش نهایی یا کرنش در لحظه شکست در نمونه جوش الکتروفیوژن کمتر از جوش لب به لب و آن هم کمتر از نمونه بدون جوش میباشد. با توجه به نتایج بدست آمده در این مطالعه تجربی مشخص میشود که در شرایط بارگذاری کوتاه مدت و مقدار مقاومت جوش لب به لب یا بات فیوژن بسیار بالاتر از جوش الکتروفیوژن میباشد. همچنین از لحاظ نوع فرآیند و بازرسی نیز جوش لب به لب نسبت به جوش الکتروفیوژن برتریهایی دارد که در این مقاله به صورت جزئی به آن پرداخته شده است.

مقایسه فنی و اقتصادی انواع لوله‌های مورد استفاده در شبکه جمع‌آوری فاضلاب و انتخاب گزینه برتر

میثم فرهودی : دانشجوی کارشناسی ارشد مهندسی سوانح طبیعی، دانشکده محیط زیست دانشگاه تهران ، کارشناس دفتر فنی پروژه تصفیه خانه فاضلاب شرق اهواز، شرکت کیسون

مقاله مقایسه فنی و اقتصادی انواع لوله‌های مورد استفاده در شبکه جمع‌آوری فاضلاب و انتخاب گزینه برتر در سومین همایش ملی آب و فاضلاب (با رویکرد اصلاح الگوی مصرف) در اسفند ماه سال 1388 در شهر تهران ارائه شده است.
چکیده : شبکه جمع آوری فاضلاب شامل تأسیساتی است که در زیرزمین کارگذاری شده و فاضلاب منازل را به طرف تصفیه خانه هدایت میکنند. این تأسیسات شامل تأسیسات موجود در ساختمان نمیباشد و عبارتند از فاضلاب رو، آدم رو ، اتاقک های بازدید , فاضلاب روها، عبارت از لوله ها یا سایر اشکال هندسی هستند که ممکن است بصورت ثقلی ، تحت فشار و یا تحت خلاء طراحی شوند. مقایسه انواع لوله‌ها بایستی در شرایط ویژه هر پروژه انجام گرفته و مناسب بودن یا نبودن یک نوع لوله با توجه به شرایط محیطی، امکانات بهره برداری و کارگذاری، بررسی و سپس انتخاب گردد. در این مقاله انواع لوله های مورد استفاده در طرح های عمرانی، برتری و مشکلات موجود این لوله ها در ارتباط با تأسیسات فاضلاب، مورد بررسی قرار گرفته و در انتها مقایسه فنی و اقتصادی از کل هزینه تمام شده تأسیسات جمع آوری فاضلاب با استفاده از این لوله‌ها انجام گرفته است. که نتایج زیر با توجه به مطالب فنی و اقتصادی که در ادامه بطور مفصل ذکر خواهد شد بدست آمد : 
– برای اقطار زیر 500 میلی متر بهترین گزینه استفاده از لوله های پلی اتیلن می باشد.
–  استفاده از لوله های سفالی با تمامی مزایای منحصر به فرد، به دلیل عدم تولید در داخل کشور و هزینه واردات آن از خارج، مقرون به صرفه نبوده لیکن همانطور که ذکر گردید می بایست بومی سازی تولید آن از سوی مسئولان مورد توجه بیشتری قرار گیرد.
– قیمت تمام شده اجرای لوله پلی اتیلن اسپیرال، تقریباً دو برابر لوله های پلی اتیلن کاروگیت می باشد و این به سبب هزینه اولیه خرید به دلیل سنگین بودن میباشد و لذا استفاده از لوله‌های پلی اتیلن اسپیرال به دلیل قیمت زیاد توجیه پذیر نمی باشد.
– استفاده از لوله های جی.آر.پی به دلیل هزینه بالاتر نسبت به لوله های پلی اتیلن دوجداره توصیه نمی گردد.

واژه های کلیدی: لوله سفالی، لوله چدنی، لوله فولادی، لوله آزبست سیمان، لوله پلی اتیلن، لوله جی آر پی

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
بخشی از فرایند جهانی حفاظت از محیط زیست و دستیابی به توسعه پایدار، در حفاظت از منابع آب و خاک با استفاده بهینه از آنها و انتقال و تصفیه پساب های شهری، روستایی و خصوصاً صنعتی تبلور می یابد و یکی از مهمترین چالش های فراروی این فرایند، استفاده از مناسبترین خطوط انتقال به لحاظ فنی، تکنولوژیکی، اقتصادی و زیست محیطی است.
گزینش نامناسب لوله علاوه بر اخلال در عملکرد صحیح سیستم و احیاناً آلودگی محیط زیست بار مالی هنگفتی را جهت تعمیر ، جایگزینی و یا نگهداری خطوط لوله بر هزینه های جاری متداول، تحمیل می نماید. عوامل متعددی در انتخاب و تعیین مشخصات لوله ها و جنس آنها باید در نظر گرفته شود. یک سازه مهندسی به همان اندازه به جنس زمین بستگی دارد به مواد فرآورده شده نیز وابسته است. به نقل از اسپانگلر  همه سازه ها، بدون توجه به موادی که از آن ساخته شده‌اند ، نهایت اً روی خاک یا سنگ و . . . قرار گرفته اند در مورد  فاضلاب روها، کانال ها، تونلها و دیگر سازه های زیرزمینی، خاک، نه تنها به عنوان مصالح زیرسازی که سازه روی آن استوار شده، بلکه به عنوان منشاء اصلی باری که این سازه ها در سیستم اجرا شده در معرض آن قرار دارند و باید برای تحمل آن طراحی شوند حائز اهمیت است.
هدف از طراحی ساز های خط لوله، ایجاد یک کنش و واکنش پایا بین لوله و خاک پیرامون آن می باشد، طوری که در آن شکل لوله تقریباً حلقوی باقی بماند.
قبل از اینکه به شرح انواع لوله ها بپردازیم لازم است تفاوت بین لوله سخت و انعطاف پذیر بیان شود. یک لوله سخت برای تحمل بار وارده فقط متکی به استحکام و سفتی خود می‌باشد. از سوی دیگر یک لوله انعطاف پذیر معمولاً قادر نیست بیشتر از قسمت کوچکی از بار وارده را با استفاده از استحکام خودش تحمل کند. یک لوله انعطاف‌پذیر برای ایجاد استحکامی که بتواند بار وارده را تحمل کند، به فشار واکنش زمین نیاز دارد. در واقع بار استاتیک عمودی زمین، از دیواره لوله به خاک پیرامون منتقل می شود.

لوله‌های سفالی

استفاده از لوله های رسی دارای یک تاریخ پنج هزار ساله است. البته تغییرات مهمی در روش تولید و همچنین نوع رس بکار رفته، بوجود آمده است که این تغییرات به نوبه خود بر ویژگی های لوله تولید شده تأثیر می گذارد. در گذشته سطح لوله رسی را با لعاب می پوشاندند ولی امروزه لوله های مدرن اغلب بدون لعاب هستند. لوله های سفالی در مقایسه با دیگر لوله های فاضلابی از خصوصیات منحصر به فردی از لحاظ فنی و هیدرولیکی برخوردارند و یکی از بهترین لوله ها برای هدایت فاضلاب شناخته شده‌اند . ساختن آنها بدین صورت انجام می‌گیرد که مانند ظرفهای سفالی، گل بدست آمده از خاک رس را توسط دستگاه های اکسترودر به شکل لوله مورد نظر در می آورده و در کوره هایی حرارت میدهند.
ذرات و جسم یکپارچه سنگ مانندی بوجود می آید. مقاومت فوق العاده این لوله ها در برابر مواد و اسیدهای خورنده فاضلاب، نفوذپذیری پایین این لوله ها در برابر آب، سطح صاف با ضریب زبری بسیار کم حتی کمتر از لوله های پلاستیکی، مقاومت استاتیکی خوب، سازگار بودن با محیط زیست و ارزان و در دسترس بودن مواد اولیه آن یعنی خاک رس را می توان از مزایای ویژه این نوع لوله‌ها برشمرد. یکی از عیوب این لوله ها، شکنندگی و سنگینی آنها در ترابری می باشد که از این حیث در رده لوله های بتنی و آزبست قرار می گیرد. در گذشته آسیب‌پذیری آنها در هنگام زلزله، دیگر ضعف این لوله ها محسوب می شد که امروزه با استفاده از اتصالی‌های لاستیکی برای اقطار پایین توانسته اند حالتی منعطف را در طول این لوله ها ایجاد نمایند. در اقطار بالا، پیوند این لوله ها معمولاً به صورت نری و مادگی و با کمک حلقه های لاستیکی انجام می گیرد که این نوع اتصالات نیز از نظر قابلیت انعطاف پذیری، شبکه را در برابر نیروهای جانبی محافظت می نماید. چنانچه نمونه ای از این لوله ها که در شبکه فاضلاب شهر تاکاساگو ایالت کوبه ژاپن بکار گرفته شده بود، پس از زلزله 6.5 ریشتری سال 1995 هیچگونه شکست یا نشت پس از زلزله در آن گزارش نشد.
در ایران علیرغم وجود منابع اصلی مواد اولیه آن یعنی خاک رس مناسب و هزینه بسیار پایین تهیه مواد اولیه بر خلاف دیگر لوله ها، به دلیل عدم تکنولوژی تولید در داخل کشور، نیاز به واردات آن از کشورهای دیگر بوده و به همین دلیل قیمت تمام شده آن در مقایسه با دیگر لوله های تولید شده در داخل، بیشتر می باشد و این امر استفاده از آنرا به لحاظ اقتصادی با تمام مزایای فنی ذکر شده، توجیه ناپذیر می کند. لذا لازم است مسئولان امر در جهت وارد کردن تکنولوژی و بومی کردن تولید آن و توجهات ویژه‌ای نمایند.

لوله چدنی

لوله های چدنی از قدیمی ترین انواع لوله است که در صنعت آب و فاضلاب استفاده شده است. چدن آلیاژی از آهن است که دارای بیش از 1.7 درصد کربن بوده و به علت داشتن گرافیت آزاد، به رنگ خاکستری است. ساخت آن به دو روش ریخته‌گری در قالب های ماسه ای و به روش گریز از مرکز  انجام می گیرد که البته به دلیل مرغوبیت لوله های ساخته شده به روش گریز از مرکز از نظر مقاومت تنشی و صافی سطوح داخلی، بیشتر از این روش استفاده می شود. مقاومت زیاد آن به لحاظ استاتیکی و مقاومت آن در برابر عوامل خورنده را می توان از مزایای این لوله ها برشمرد لیکن سنگینی و هزینه حمل و نقل و قیمت بالای آن باعث شده است که برای لوله های فاضلاب شهری کمتر مورد توجه قرار گیرد و استفاده از آن فقط در شبکه درونی ساختمانها به علت مقاومت استاتیکی زیاد آن، محدود گردد. در شبکه فاضالاب شهری تنها در حالت هایی که بخواهند فاضلاب را با تحت فشار از جایی به جای دیگر انقال دهند ممکن است کاربرد لوله های چدنی و حتی لوله های چدن نشکن توجیه پذیر باشد.

لوله‌های فولادی

لوله‌های فولادی نیز در صنعت آب و فاضلاب کاربرد زیادی دارند. این لوله‌ها در سایزهای بزرگتر از شش اینچ ساخته می شوند. از مزایای مهم لوله‌های فولادی، تحمل فشار زیاد آنها می‌باشد. این لوله‌ها در سایزهای بالا دارای ضخامت زیادی نبوده و برای خطوط انتقال با قطرهای بزرگ، بسیار مناسب است.
لوله‌های فولادی بدون پوشش خارجی در خاک مقاومت کمتری در برابر خوردگی دارند و به سرعت خورده می شوند. لذا استفاده از پوشش یا حفاظت کاتدی برای این لوله‌ها الزامی است. اتصالات بین لوله‌ها به وسیله جوش یا پرچ و یا اتصالات مخصوص مانند اتصال جانسون انجام می گیرد. عمر لوله‌های فولادی پوشش داده شده تا 40 سال میرسد. برای پوشش خارجی و داخلی این لوله‌ها از ملات سیمان و پوشش های آلی استفاده می شود. در ایران از عمده‌ترین کارخانه‌های ساخت لوله‌های فولادی، کارخانه لوله‌سازی اهواز است. دراین کارخانه صفحه‌های فولادی را با استفاده از پرسها ودستگاه های مختلف به شکل لوله درآورده و پس از جوشکاری داخلی و خارجی آن، لوله‌های فولادی تولید میگردند. ظرفیت تولید این کارخانه سالیانه در حدود 220 هزار تن می‌باشد.

لوله‌های بتنی

لوله‌های بتنی(مسلح و غیرمسلح) تنها در فاضلاب‌روهای ثقلی، مورد استفاده قرار میگیرند زیرا مقاومت آنها در تحمل فشارهای درونی کم می‌باشد. در ایران لوله‌های بتنی با قطر کمتر از 600 میل یمتر بصورت غیر مسلح ساخته شده و لوله‌هایی با اقطار بالاتر مسلح می گردند. از محاسن و معایب ای ن لوله ها می توان به موارد زیر اشاره کرد:
محاسن :
 – فن آوری بالا و تثبیت شده
– مقاومت حلقوی بسیار بالا
– دسترسی آسان به مواد اولیه و تولید داخلی به میزان کافی
– قابلیت استفاده در عمق های زیاد و امکان استفاده از بسترسازی بتنی جهت بالا بردن مقدار باربری لوله ها
معایب :
– وزن زیاد
– کم بودن مقاومت در برابر خوردگی شیمیایی فاضلاب ها (نیاز به پوشش داخلی)
– امکان شکستگی برشی و خمشی بویژه در صورت عدم بسترسازی صحیح و انتخاب عرض ترانشه نامناسب
– عدم انعطاف پذیری در مقابل حرکت های زمین
– امکان تولید در طول های محدود
– غیر قابل باز یافت
– هزینه تعمیر بالا و تقریباً غیر ممکن
لوله‌های بتنی بسیار سنگین بوده و هزینه حمل و نقل آنها نسبت به قیمت لوله بالاتر است. بنابراین حمل لوله‌های بتنی در مسافتهای طولانی (بیش از 100 تا 150 کیلومتر) غیر اقتصادی می‌باشد.

لوله پلی اتیلن تک جداره

در سال های اخیر استفاده از لوله های پلی اتیلن در شبکه‌های آب و فاضلاب شهری و خطوط انتقال گاز معمول شده است. همچنین برای پوشش لوله های فاضلابی و نیز نوسازی جدار فاضلاب روهای فرسوده مورد استفاده قرار می گیرد.
پلی اتیلن با ازدیاد پلیمریزاسیون اتیلن تولید می شود. لوله های پلی‌اتین در دو نوع نرم و سخت تولید می شوند که در آبیاری بیشتر لوله های سخت مصرف می شوند. لوله های نرم فقط با اقطار 12 تا میلیمتر برای لوله های جانبی مورد استفاده دارند. این لوله ها در برابر مواد شیمیایی مثل حلال ها، اسیدها و بازها مقاومند. لوله های پلی اتیلن خاصیت ارتجاعی دارند. مخصوصاً پلی اتیلن نرم که پس از قراردادن روی زمین به آسانی خود را با پستی و بلندی های خاک هماهنگ می کنند.
بر خلاف لوله های تحت فشار که کلاس لوله بر اساس فشار کاری تعیین و ضخامت آن محاسبه می گردد برای لوله های فاضلابی، ضخامت جدار بر اساس ظرفیت باربری تعیین می گردد. ظرفیت باربری تمامی مجاری زیرزمینی ترکیبی از دو عامل زیر بستگی خواهد داشت:
الف) مقاومت ذاتی که به مشخصات هندسی و مکانیکی مصالح بستگی دارد
ب) فشار جانبی موجود در جناحین لوله
نکته قابل توجه دیگر آنست که با افزایش فشار کاری لوله تک جداره پلی اتیلن به دلیل افزایش ضخامت لوله، می بایست از لوله های بزرگتر استفاده کرد. به عنوان مثال برای استفاده از لوله تک جداره 16 بار بجای لوله دوجداره با قطر داخلی 250 میبایست از لوله DN355 استفاده کرد. زیرا ضخامت این لوله در حدود 48.5 میلیمتر بوده و قطر داخلی آن در حدود 258 میلیمتر خواهد شد. وزن این لوله معادل 45 کیلوگرم بر متر بوده که در مقایسه با لوله دوجداره که وزن آن در این کلاس سختی حلقوی معادل 5 کیلوگرم است بسیار بیشتر و غیر قابل توجیه اقتصادی خواهد بود

لوله دوجداره پلی اتیلن

لوله پلی اتیلن دوجداره در طبق استاندارد DIN 16961 تولید می گردند که در این استاندارد لوله ها براساس سختی به هفت کلاس طبقه بندی شده اند.طبقه بندی فوق صرفاً بر اساس مقاومت و باربری لوله تحت اثر نیرو های وارده بر آن می باشد که با توجه به اینکه لوله مورد نظر در چه نوع خاک و چه عمقی کار گذاری شده باشد یکی از کلاس های مورد نظر را می تواند داشته باشد .
لوله و اتصالات پلی اتیلن دارای محدوده کاربری وسیعی می باشند. در طی سال های متمادی با بهره گیری از روش های نوین پلیمریزاسیون، خواص مکانیکی پلی اتیلن بهبود یافته و نسل های متوالی آن با علائم مشخصه PE63 – PE80  و PE100 به ترتیب به بازار ارائه شده است.
تکنولوژی تولید لوله های پلی اتیلن دوجداره باعث تحول شگرفی در صنعت این نوع لوله ها گردیده است. لوله های دوجداره به دلیل طرح خاص جداره خارجی و انعطاف پذیری این لول هها، در صورت بستر سازی مناسب و تراکم کافی خاک اطراف و بالای لوله در زمان خاکریزی، از مقاومت مکانیکی کافی در مقابل بارهای ترافیکی و وزن خاک روی آن برخوردار می باشند. به عبارت دیگر لوله های دوجداره در مقایسه با لوله های تک جداره هم قطر خود (با سختی حلقوی یکسان)، وزن به مراتب کمتری دارند. این مسئله بویژه در اقطار بالا تأثیر بسزایی در هزینه‌های خرید و حمل و نقل خطوط لوله دارد و لذا تمایل به استفاده از لوله های دوجداره پلی اتیلن بسرعت در حال گسترش می باشد.
در زیر انواع روش های تولید لوله های با جداره پروفیله (دوجداره) آمده است :
– جداره یکپارچه اکسترود شده به همراه پروفیل‌هائی که به لوله متصل شده‌اند.
– جداره یکپارچه اکسترود شده با دیواره خارجی دنده‌دار
– لوله اسپیرال یا مارپیچی
محاسن و معایب لوله های پلی اتیلن را می‌توان بصورت زیر خلاصه نمود :
– در مقابل خوردگی مقاوم بوده و به پوشش داخلی و رو شهای حفاظتی نیازی ندارد.
– در برابر تغییرات درجه حرارت مقاومت قابل ملاحظه ای دارند
– مقاومت جداره داخلی لوله های پلی اتیلن در برابر فرسایش از سایر انواع لوله‌ها بیشتر است.
– وزن سبک
– نصب آنها ساده تر از سایر لوله هاست و به ماشین آلات سنگین نیاز ندارد.
– رسوب‌گذاری دراز مدت در داخل لوله‌ها، نسبت به سایر لوله ها کمتر است
– طول عمر زیاد ( حداقل 50 سال )
– انعطاف پذیری در جابجایی و رانش زمین و خم پذیری و قابلیت برش
– سیستم اتصال ارزان تر
– قابلیت جوش پلاستیک
– قابلیت تولید در طول های بلند 
– قابلیت بازیافت

مقایسه فنی لوله ها

به لحاظ مقاومت لوله ها نسبت به عوامل خورنده موجود در فاضلاب، بجز لوله های بتنی بدون پوشش داخلی و لوله های آزبست، بقیه لوله ها از جمله لوله های سفالی، جی.آر.پی و پلی اتیلن مقاومت خوبی در برابر خوردگی، اسیدهای فاضلابی، مواد شیمیائی و . . . داشته و از این حیث طول عمر این لوله‌ها به مراتب بیشتر از لوله های بتنی و آزبست خواهد بود. لازم به ذکر است استفاده از لوله های بتنی یا آزبست با پوشش داخلی می‌تواند مشکل این لوله‌ها را از این لحاظ حل نماید که این امکان نیز در اقطار بالای 500 امکان پذیر است. همچنین در بحث مواد خورنده فاضلابی که در فاضلاب صنعتی بیشتر با عنوان مواد اسیدی یا بازی با آن روبرو هستیم، می‌بایست از لوله‌های مقاوم استفاده نمود.
اتصالات کوپلینگی مورد استفاده در لوله های جی. آر. پی (از جنس خود لوله ها) با دو واشر می باشد و در نواحی اتصالات، آب بندی بطور کامل انجام میپذیرد. در صورتیکه لوله های بتنی آ ببندی مناسبی نداشته و نشت فاضلاب از آنها موجب زیان های اقتصادی و زیست محیطی می‌گردد. در لوله های پلی اتیلن نیز در صورت استفاده از جوش به تنهایی و یا همراه با سایر روش های اتصال آب بندی بطور کامل صورت می‌پذیرد. لوله های آزبست و سفالی نیز از روش کوپلینگ با واشرهای لاستیکی استفاده میکنند که از نظر آب بندی شرایط مناسب را ایجاد میکنند.
لوله های بتنی و سفالی معمولاً در طو لهای 2 الی 3 متری تولید میگردند. طول لوله های آزبست از 4 تا 6 متر 6 متر تولید میگردند. از آنجا که هر چه اتصالات کمتری میباشد و لوله های جی. آر. پی و پلی اتیلن در طو لهای 12در طول لوله بکار رود هزینه ها و احتمال ایجاد نشت کاهش می‌یابد از این حیث، لوله های پلی اتیلن و جی.آر.پی در رده اول و به ترتیب لوله های آزبست. بتنی و سفالی قرار م یگیرند. البته تکنولوژی اجرا عامل بسیار مهمی در آ ببندی لوله ها بوده و تعداد اتصالات، احتمال افزایش نشت را زیاد می کند. چه بسا لوله های با اتصال زیاد به دلیل تکنولوژی خاص ، کمتر از لوله های دیگر نشتی داشته باشند.
لوله های جی.آر.پی و پلی اتیلن چندین برابر از دیگر لوله ها، سبکتر میباشند. لذا در هنگام نصب جرثقیل های سبکتری مورد استفاده قرار می‌گیرد و جابجایی لوله ها آسانتر و هزینه عملیات نصب کمتر می باشد.
نگهداری لوله های جی.آر.پی، پلی اتیلن و سفالی با توجه به عدم نیاز آنها به پوشش داخلی و خارجی در صورت کارگذاری صحیح و مطابق با استانداردهای مربوطه و رعایت توصیه‌های کارخانه سازنده، به مراتب اقتصادی تر از لوله های بتنی و آزبست می‌باشد. هزینه نصب لوله های جی.آر.پی، پلی اتیلن و سفالی فقط یکبار انجام می شود درحالیکه لوله های بتنی نیاز به تعمیرات و بازبینی های مداوم دارند و عملاً در بسیاری موارد غیر قابل تعمیر می باشند.
آنچه در این مقاله ارائه شده خلاصه‌ای است از ویژگی های کلی پنج نوع لوله قابل مصرف در شبکه های جمع آوری و انتقال فاضلاب کشور است. جدول 2 در برگیرنده عواملی است که عموماً در بررسی این نوع لوله‌ها به منظور کاربرد در طرح های فاضلاب مد نظر می‌باشد و اکثر این عوامل در متن مقاله بصورت اجمالی عنوان گردیده‌اند.

نتیجه گیری

با توجه به مطالب فنی و اقتصادی بیان شده در فوق، می توان گفت برای اقطار زیر 500 میلیمتر بهترین گزینه استفاده از لوله های پلی اتیلن می باشد. استفاده از لوله های سفالی با تمامی مزایای منحصر به فرد، به دلیل عدم تولید در داخل کشور و هزینه واردات آن از خارج، مقرون به صرفه نبوده لیکن همانطور که ذکر گردید می‌بایست بومی سازی تولید آن از سوی مسئولان مورد توجه بیشتری قرار گیرد.
قیمت تمام شده اجرای لوله پلی اتیلن اسپیرال، تقریباً دو برابر لوله های پلی اتیلن کاروگیت می باشد و این به سبب هزینه اولیه خرید به دلیل سنگین بودن می باشد و لذا استفاده از لوله های پلی اتیلن اسپیرال به دلیل قیمت زیاد توجیه پذیر نمی باشد.
استفاده از لوله های جی.آر.پی به دلیل هزینه بالاتر نسبت به لوله های پلی اتیلن دوجداره توصیه نمیگردد. بنابراین برای تمامی قطرها بهترین گزینه از نظر فنی و اقتصادی لوله های پلی اتیلن کاروگیت می باشد. شایان ذکر است که قیمت های ذکر شده براساس استعلام گرفته شده در بهمن ماه 1387 می باشد، لذا روشن است که با توجه به تورم قیمت ها این مقادیر دارای تغییراتی در ماه‌های آینده خواهد شد.

شبیه سازی فرآیند حرارت دهی در جوش لب به لب لوله پلی اتیلن و مقایسه با نتایج تجربی

محمد ریاحی : دانشیار، دانشکده مکانیک دانشگاه علم و صنعت ایران

خلیل کوشایان : دانشجوی کارشناسی ارشد مکانیک ، دانشگاه علم و صنعت ایران

محمد فرجی : دانشجوی دکترا، دانشگاه علم و صنعت ایران

گروه مهندسی ساخت و تولید، دانشکده مکانیک، دانشگاه علم و صنعت ایران، تهران، ایران

مقاله شبیه سازی فرآیند حرارت دهی در جوش لب به لب لوله های پلی اتیلن و مقایسه با نتایج تجربی در دومین کنفرانس ملی مهندسی ساخت و تولید در آبان ماه سال 1388 در دانشگاه آزاد اسلامی واحد نجف آباد ارائه شده است.
چکیده : فرآیند جوش بات فیوژن یکی از مرسومترین روشهای اتصال و جوش لوله‌های پلی اتیلن میباشد. مرحله حرارت دهی مهمترین مرحله در این روش اتصال میباشد. کیفیت جوش به ضخامت لایه مذاب و مقدار ماده مذاب موجود در لبه جوش بستگی دارد لذا تعیین توزیع درجه حرارت و عمق لایه مذاب و ارتفاع بید تشکیل شده در مرحله حرارت دهی برای پیش بینی کیفیت جوش بسیار اهمیت دارد. در این تحقیق انواع مدهای انتقال حرارت بررسی شده است و یک مدل عددی از فرآیند جوش در مرحله حرارت دهی با در نظر گرفتن شرایط فیزیکی حاکم در جوش برای تعیین توزیع درجه حرارت و مکانیزم تشکیل بید در آن تهیه شده است. با انجام جوش و اندازه‍‌گیری دما با استفاده از ترمومتر دیجیتال در فواصل مختلف از انتهای لوله پروفیل توزیع دما در آن بدست آمده است . در انتها نتایج آزمایشهای تجربی با نتایج شبیه‌سازی از لحاظ دما و شکل گرده جوش اولیه مقایسه شده است.

واژه های کلیدی: انتقال حرارت، جوش بات فیوژن، اجزای محدود ، لوله پلی اتیلن

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
امروزه لوله‌ پلی اتیلن به مهمترین ماده مورد استفاده در شبکه‌های انتقال و توزیع گاز شهری تبدیل شده است. مهمترین عواملی که باعث این انتخاب شده است عبارتند از:

– هزینه‌های پایین نصب ونگهداری نسبت به لوله‌های فلزی

– مقاومت بالا در برابر خوردگی

– مقاومت شیمیایی بالا

– حد دوام و عمر بالاتر(حداقل 50 سال)

– مقاومت بالا در برابر بارهای ضربه‌ای ناگهانی مانند زلزله.

برای اتصال لوله‌ها در شبکه‌های پلی اتیلن انتقال گاز از چندین روش استفاده میشود که مهمترین و شناخته شده ترین این روشها جوش لب به لب(بات فیوژن) و جوش الکتروفیوژن میباشد.
در روش بات فیوژن ابتدا برای رفع آلودگی، سطوح اتصال را به صورت دقیق تمیز میکنند یا برای انطباق دقیق سطوح انتهای لوله‌ها را پیشانی تراشی میکنند تا سطوحی صاف و عمود بر هم حاصل شود. بعد از آن سطوح را در تماس با یک پلیت حرارتی قرار میدهند و فاز گرمایش آغاز میشود. معمولاً فاز گرمایش در لوله‌ها در دو مرحله انجام میشود. فاز اول گرمایش با حضور عامل فشار و فاز دوم گرمایش که معمولاً مقدار فشار محوری اعمال شده بسیار کم و در حدود صفر است. در فاز اول گرمایش یک فشار اولیه در انتهای لوله به صورت یکنواخت اعمال میشود که زمان این فاز در استانداردها مشخص است و برای لوله با SDR11 در حدود 200 ثانیه می‌باشد.
در شکل- 1 مراحل جوش به صورت شماتیک ارائه شده است. بعد از تشکیل گرده اولیه جوش فاز دوم مرحله گرمایش که در آن فشار اعمالی بر انتهای لوله در حدود صفر است آغاز میشود. زمان این فاز در حدود 180 ثانیه است. مرحله بعدی مرحله تغییر وضعیت و کنار رفتن پلیت حرارتی و اتصال سطوح مذاب و نرم شده تحت اثر یک فشار معین میباشد. این مرحله به طور همزمان با مرحله خنک کاری و سرد کردن میباشد و نفوذ مولکولی و خنک کاری با هم همپوشانی دارند
شکل شماتیک مراحل جوش لب به لب

شکل 1- شکل شماتیک مراحل جوش لب به لب

تعدادی تحقیق در موضوع جوش لب به لب وجود دارد ولی در آنها محقیقن به توضیح تئوری فرآیند حادث شده در مراحل مختلف جوش لب به  لب نمیپردازند و همچنین در این تحقیقات به کل فرآیند نیز پرداخته نمیشود لسکویچ به بررسی تاثیر جوش لب به لب بر روی میکروساختار روش و مقایسه با ساختار اصلی لوله پرداخته است. کولا لوکا و همکارانش بر روی بهینه‌سازی فرآیند جوش لب به لب با استفاده از پارامترهای مؤثر بر آن و انجام یک سری آزمایشهای تجربی با استفاده از روش آماری F.F.T پرداخته است. ژائو و همکارش به بررسی اثر آلودگی سطوح بر روی جوش لب به لب لوله‌های پلی اتیلن و لو و همکارانش به بررسی تأثیر پارامتر فشار و آلودگی سطوح بر روی مقاومت و کیفیت جوش پرداخته‌اند. آز.وود به بررسی و تحلیل عددی فرآیند انتقال حرارت جوش لب به لب در لوله‌های پلی اتیلن با استفاده از روش دیفرانسیل محدود پرداخته است و یک مدل ریاضی برای مساله بدست آورده است. با توجه به مرور تحقیقات انجام شده در جوش لب به لب، در زمینه مدلسازی عددی فرآیند جذب حرارت کارهای چندان زیادی انجام نشده است و نیز با توجه به اینکه پایه تئوری محکمی برای مدلسازی کامپیوتری فرآیند جهت بهینه‌سازی پارامترهای جوش وجود ندارد در این مطالعه به منظور درک بهتر فرآیند جوش لب به لب و بررسی تاثیر پارامترهای مختلف جوش در مرحله حرارت دهی، ابتدا مساله انتقال حرارت بررسی شده است. در نهایت یک مدل کامپیوتری از فرآیند بر مبنای استفاده از روش المان محدود تهیه شده است و با نتایج تجربی مقایسه شده است.

مدل رفتاری ماده پلی اتیلن 

اگر یک تنش کششی به یک پلیمر ترموپلاستیک اعمال شود کرنش کششی ماده با گذشت زمان افزایش مییابد. این رفتار ویسکوپلاسیتک ماده را میتوان به ساختار مولکولی ماده و چینش دوباره ماکرو مولکوهای آن در کنار هم دانست. پارامتر اساسی در رفتار تنش- کرنشی ماده پلیمری ترموپلاستیک نرخ کرنش می باشد و در نرخ های کرنش بالا ماده دارای خواص الاستیک و تا حدود زیادی دارای خواص پلاستیک میباشد. در سرعتهای کششی پایین ماده ترموپلاستیک رفتار داکتیل از خود نشان میدهد. در مورد فرآیند جوشکاری افزایش دما در منطقه جوش باعث ذوب ماده در آن ناحیه ایجاد رفتار ویسکوز در آن میشود. برای مدلسازی رفتار ماده مذاب و منطقه حرارت دیده در آن از ترکیب دو حالت الاستو ویسکوپلاسیتک و حالت استاندارد الاستیک- پلاسیتک ماده استفاده میشود.
در این تحقیق مرحله حرارت دهی در جوش لب به لب به دو روش عددی و تجربی بررسی شد و پروفیل توزیع دما و شکل بید به دو روش به دست آمد. مقدار عمق لایه مذاب 5mm در شبیه سازی و مقدار تجربی اندازه‌گیری شده با ترموکوپل 4mm میباشد. این اختلاف اندک را میتوان به دلیل ایده‌آل در نظر گرفتن تماس بین لوله و پلیت و نادیده گرفتن شرایط واقعی تماس بین لوله و پلیت و مقاومت تماسی بین آنها دانست.
در شبیه‌سازی عددی نتایج توزیع دمایی و عمق لایه مذاب با نتایج تجربی مطابقت قابل قبولی دارد. برای فواصل نزدیک توزیع دمایی تطابق و همسانی بسیار خوبی با نتایج تجربی دارد. مقدار ارتفاع بید تشکیل شده در انتهای مرحله حرارت دهی 2mm به دست آمد که منطبق با اندازه تجربی اندازه‌گیری شده میباشد. از نتایج به دست آمده میتوان برای پیشبینی شکل نهایی بید تشکیل شده و بررسی اثرات پارامترهای مهم جوش مانند دما و فشار بر روی عمق لایه مذاب و کیفیت جوش به دست آمده با شرایط متفاوت حرارت دهی استفاده کرد.

مراجع

1- ISO11414, "Plastic pipes and fitting- preparation of polyethylene (PE) pipe/pipe or pipe/fitting test pieces
assemblies by butt fusion",first edition , 1996.
2- Gueugnaut D, Hehn O., Vincent M.," Modeling of the Physicochemical and thermomechanical phenomena
arising during butt fusion welding of polyethylene components” , 2006.
3- Benkreira H., Shillitoe S., Day A.J., « Modeling of the Butt Fusion Welding Process», Chemical Engineering
Science, Vol. 46, No. 1, pp. 135, 1991.
4- Budak V.M., «Investigation of the Thermal Aspects of Contact Butt Welding in Polyethylene Tubes », Svar.
Proiz., No. 1, pp.5, 1997.
5- Shillitoe S., Day A.J., Benkreira H., «A Finite Element Approach to Butt Fusion Welding Analysis », Proc.

طراحی تحلیل نمونه سازی و تست نسل جدید کپ لوله های پلی اتیلن

محمد ریاحی – دانشیار دانشگاه علم و صنعت ایران

سعید خدامی – کارشناس مهندسی مکانیک

علیرضا نعیمی – کارشناس مهندسی مکانیک

محمد فرجی قناتی – دانشجوی دکتری

مقاله طراحی تحلیل نمونه سازی و تست نسل جدید کپ لوله های پلی اتیلن در دهمین همایش انجمن هوافضای ایران در سال 1389 ارائه شده است.
چکیده : طراحی کپ‌های فشارقوی برای لوله های پلی اتیلن بصورتی که براحتی نصب شده و از کار برداشته شوند موضوع این مقاله می‌باشد از آنجا که کپ‌های تولیدی بصورت عمودی و با فشار نسبتا بالا سر لوله بسته میشوند نسبت به تغییر طراحی و سازوکار نحوه‌ی جازنی کپ و بهبود کارایی آن تحقیقاتی صورت گرفت روش کار در طراحی جدید استفاده از نیروی سیال تحت فشار جهت آب‌بندی بهتر و نیز بهره‌گیری از قوانین فیزیکی سطوح شیب‌دار و مخروطی نسبت به یکدیگر بوده است در طراحی حاضر که جدیدترین و کاراترین طراحی در نوع خود در جهان محسوب می‌شود با استفاده از دو بدنه‌ی مخروطی نسبت به یکدیگر که درهم رزوه شده‌اند یک گیرهی متشکل از 4 قطعه یک آب‌بند دوطرفه از جنس پلی اورتان و یک اورینگ فشار قوی به نحوی آب‌بندی انجام شده است که تا چند برابر فشار کاری استاندارد لوله‌ها که در استاندارهای بین المللی تنظیم شده است قابلیت آببندی خود را حفظ کرده و از لوله نیز خارج نمی‌شوند نتایج طراحی این سامانه ی آب‌بند جدید ساخته شد و درتست‌های انجام شده نیز استانداردهای لازم را با موفقیت پشت سرگذاشت. از این کپ‌ا هرجایی که نیاز به انسداد لوله‌های پلی اتیلن در فشار بالا باشد ( مانند صنایع هواپی و فضایی ) می‌توان بهره برد. این طرح علاوه بر خصوصیات منحصر بفردش در نصب سریع و راحت , نسبت به نمونه‌های سنتی موجود در سراسر دنیا توجیه اقتصادی نیز دارد.

کپ، لوله پلی اتیلن، HDPE- End cap , لوله پلی اتیلن

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
با ورود پلیمرها به صنعت لوله و عمومیت یافتن استفاده از لوله‌های پلی اتیلن نیاز به توسعه علمی و تجربی این عرصه به شدت احساس می‌شد.این لوله‌ها به خاطر عمر بالا, عدم خوردگی , وزن بسیار پائین نسبت به لوله‌های فولادی, نصب واجرای آسان, انعطاف پذیری خوب و قابلیت ساخت در طولهای بزرگ در صنایع مختلفی چون پتروشیمی, آب و فاضلاب, صنایع شیمیایی, ساختمان , دریایی و غیره به سرعت جایگزین لوله‌های فولادی و چدنی شد.در صنایع هوا فضا نیز استفاده از این سامانه لوله‌کشی سیال به خاطر مزایای گفته شده بسیار موثز بوده است.کپ‌های فشار قوی موجود در جهان عمدتا به صورت عمودی و با فشار بالا و حتی گاها با استفاده از دستگاه تولید فشار هیدرولیکی به نام کپ جازن, سر لوله نصب می‌شودتا در موقع تزریق سیال در فشار بالا مقاومت لازم را داشته باشند.این کار هم باعث اتلاف وقت زیادی می‌شود هم هزینه ‌های نگه‌داری کپ و لوله را بالا می‌برد و هم خطر رها شدن کپ از سر لوله را به همراه دارد . به این دلیل قوانین و مقرراتی برای جاگذاری این لوله‌ها و نیز نحوه‌ی انجام مسایل ایمنی در این لوله‌ها اجرا می‌شود.

طراحی و تحلیل کپ

مدل‌سازی در نرم‌افزار Solid Works انجام گرفت سپس تحلیلهای سازه‌ای در نرم‌افزار Ansys صورت گرفت. المانهای به کار رفته برای تحلیل SOLID و QUAD 4NODE 185 میباشد. نیروهای وارده بر مدل نیز نیروی فشار هیدرواستاتیکی داخل کپ می‌باشد. در این مدلسازی, سازه از نظر استحکام مورد مطالعه قرار گرفت. بررسی میزان فشار وارد بر سیل‌های داخل کپ با توجه به میزان کرنشها و تغییر مکانهایی که در سازه اتفاق می‌افتد و استانداردهای موجود در زمینه آب‌بندی این امکان را فراهم کرد که عدم آب بندی کپ بتواند قبل از ساخت در نرم‌آفزار مورد تحلیل قرار گیرد. نتایج بدست آمده از این تحلیل و نیز نتایج تست نمونه‌‌ی اولیه باعث بهینه سازی و تغییر جزئی در اجزای طرح نموده است که در ادامه به آن پرداخته خواهد شد.

نمونه‌های موجود کپ

به کمک تحقیق میدانی صورت گرفته مشخص شد, که تنها سه یا چهار ایده اصلی در زمینه طراحی اینگونه کپ‌ها وجود دارد. در بین این ایده‌ها نیز تنها یکی از آنها توسط متخصصین داخلی اجرا شده است. که آن نیز دارای نواقص زیادی است و استفاده از آن برای مصرف کنندگان و تولیدکنندگان لوله‌های پلی اتیلن مشکلات فراوانی را ایجاد کرده است. کپ مورد نظر از سه قسمت اصلی تشکیل شده است که شامل یک سرپوش اصلی و دو گیره شیاردار می‌باشد.
مشکل اصلی این مدل ا زکپ‌ها نحوه‌ی نصب آنها می‌باشد. قطعات مختلفی که در این کپ‌ها وجود دارد نصب آنها را پیچیده کرده است و معمولا  اپراتورها هنگام نصب با مشکلات فراوانی از جمله انتخاب اورینگ مناسب برای محکم شدن کلاهک وب رش و چسباندن این اورینگ دور دهانه‌ی کپ , روبرو می‌شوند. در زمان تست در یک مورد مشاهده گردید که حتی پس از بسته شدن  کپ, به دلیل برآمدگی بوجود آمده در محل چسب‌کاری اورینگ , کپ مذکور شروع به نشت جزئی آب نمود.
شمای ساده از طرح کپ‌های موجود در بازار

شمای ساده از طرح کپ‌های موجود در بازار

مشکل دیگر این کپ‌ها جا زدن کلاهک آنهاست به طوری که در سایزهای بزرگ حتما باید از دستگاه‌های جداگانه کپ جازن‌های هیدرولیکی و پنوماتیکی استفاده شود که مستلزم صرف هزینه و وقت بیشتری است. این نکات و همچنین نکات دیگر از جمله مواردی است که در طراحی کپ جدید مورد توجه قرار گرفته است.

طراحی اصلی کپ

در کپ طراحی شده و مورد نظر این مقاله , در زمینه‌ی اندازه ‌ی نمونه‌ی استاندارد , از استاندارد بین المللی رواداری‌های قطر خارجی و ضخامت جداره‌های لوله پلی اتیلن استفاده شده است. با توجه به نمونه‌های  خارجی و کپ‌های موجود در بازار, برای رفع نواقص بیان شده تصمیم بر استفاده از قوانین حاکم بر حرکت سطوح شیب‌دار روی یکدیگر شد. و پس از طراحی 2 نمونه‌ی مقدماتی نهایتا به طرح اصلی رسید که در واقع کپ مخروتی از بیرون می‌باشد.
در این نوع کپ عمل آب‌بندی و مهار لوله همزمان با هم و در حین نصب کپ به بهترین شکل انجام می‌پذیرد. که با استفاده از تبدیل نیروی طولی به نیروی شعاعی عمل جازنی را بسیار راحت کرده است. به این معنی که گیره‌های این کپ به صورت تکه‌هایی از یک مخروط ساخته شده و هنگامی که روی سطوح داخلی مخروط دیگری حرکت می‌کند با نزدیک‌شدن  تکه‌های مخروطی به هم نیروی زیادی را در جهت شعاعی ایجاد می‌کند که باعث مهار لوله می‌شود.
این کپ از چهار قسمت مختلف تشکیل شده است که عبارتند از بدنه خارجی , بدنه داخلی ,گیره چهار تکه و اورینگ دوطرفه. دو برنه داخلی و خارجی وظیفه نگهداری و وارد کردن نیرو به قطعات را بر عهده دارند.همانطور که ذکر گردید گیره چهار تکه نیز لوله را مهار میکند تا در اثر افزایش فشار از کپ جدا نشود. یک اورینگ دو طرفه از جنس پلی اورتان دو طرفه از جنس پلی اورتان نیز آب‌بندی لوله و کپ را انجام می‌دهند.
یکی از قسمت‌های مهم این پروژه محاسبه اندازه‌ها, زاویه‌ها و تلرانس‌های قطعات بوده است. چرا قطعات باید طوری طراحی شوند که گیره‌ها و اورینگ همزمان تحت فشار قرار گیرند که بتوانند وظیفه خود را انجام دهند. اگر یکی از آنها زودتر تحت فشار قرار گیرد قطعه دیگر شل شده و کارآیی خود را از دست خواهد داد.

نحوه نصب کپ

نحوه نصب این کپ‌ به این صورت است که قبل از انجام تست , در صورتی که برای اولین تست شود. البته لازم به تذکر است که احتیاجی  نیست این کار برای هر تست تکرار شود بلکه در صورت اسمبل کردن قطعه بارها میتوان از آن در تست‌های گوناگون استفاده کرد.( این نکته یکی از مزیتهای این کپ نسبت به نمونه‌های در بازار است.
بعد از اسمبل کردن قطعه قبل از اینکه بدنه داخلی را درون بدنه خارجی محکم کنیم باید لوله را از سمت دریچه وارد کپ کنیم. بعد از اینکه از صحت قرار گرفتن لوله درون کپ اطمینان حاصل کردیم باید با پیچاندن بدنه داخلی درون بدنه خارجی آنها را محکم کنیم. با این کار چهار تکه گیره با حرکت روی سطح مخروطی بدنه‌ها به یکدیگر نزدیک شده و لوله را اصطلاحا گاز میگیرند.همزمان با این عمل آب‌بند دوطرفه نیز در اثر تحت فشار قرار گرفتن جمع شده و لوله را به خوبی آب‌بندی میکند.
شمای ساده از کپ طراحی و ساخته شده

شمای ساده از کپ طراحی و ساخته شده

ویژگی دیگر این کپ راحتی و سرعت در نصب می‌باشد.بدین صورت که قطر دریچه ورودی 3 میلیمتر با قطر لوله اختلاف دارد پس به راحتی لوله داخل آن می‌رود.

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

بررسی تأثیر اشعه فرابنفش بر استحکام لهیدگی جوش و خمکاری نوار جوش الکتروفیوژن لوله‌های پلی اتیلن گاز

تاثیر اشعه فرابنفش بر کیفیت جوش الکتروفیوژن لوله پلی اتیلن

فرید ابوالعباسی : دانشجوی کارشناسی ارشد مهندسی مکانیک – ساخت و تولید

مهدی نظری مرویان : دکترای مهندسی مکانیک – ساخت و تولید

سید عبدالمحمد رضاوند : دکترای مهندسی مکانیک – ساخت و تولید

مقاله بررسی تأثیر اشعه فرابنفش بر استحکام لهیدگی جوش و خمکاری نوار جوش الکتروفیوژن لوله‌های پلی اتیلن گاز در همایش علمی مهندسی فرآیند که توسط هم اندیشان انرژی کیمیا برگزار شده بود ارائه شده است.
چکیده : 
امروزه استفاده از لوله های پلی اتیلن بدلایل مختلفی از جمله مقاومت در مقابل خوردگی ، مقاومت در برابر سایش ، سبکی وزن ، انعطاف پذیری ، طول عمر لوله و اتصالات ، تعمیرات سریع و ساده ، مقاومت در برابر جذب آب و عوامل شیمیایی در صنعت به شکل قابل توجهی توسعه یافته است . لوله های پلی اتیلن از نظر تجاری به لوله های با چگالی پایین ، متوسط و بالا تقسیم بندی می شوند . از برخی کاربردهای اینگونه لوله ها در صنایع مختلف می توان به استفاده از لوله های پلی اتیلن در صنایع نفت ، شبکه های توزیع گاز ، شبکه های آبرسانی ، سیستم های مایعات و فاضلاب صنعتی ، سیستم های زهکشی ، شبکه‌های آبیاری تحت فشار و… اشاره کرد . برخی از روش های متداول جوش لوله های پلی اتیلن شامل الف) جوش الکتروفیوژن ب) جوش بات فیوژن ج) جوش هوای داغ می باشند د) جوش با اکسترودرهای متحرک می باشد . در این تحقیق ابتدا اقدام به جوش الکتروفیوژن لوله های پلی اتیلن با قطر  25  میلیمتر که در مدت زمان متفاوت ( 200 , 400 , 550 , 700 , 1000, 2000 و 3000 ساعت ) تحت تابش اشعه فرابنفش قرار گرفته اند نموده سپس استحکام جوش اتصالات حاصل شده با استفاده از آزمایشات لهیدگی جوش و خمکاری نوار جوش مورد بررسی قرار گرفته اند . نتایج این تحقیق نشان می دهد که استحکام لهیدگی جوش و خمکاری نوار جوش لوله های پلی اتیلن با افزایش مدت زمان تابش اشعه فرابنفش کاهش یافته بطوریکه میزان گسستگی جوش در نمونه هایی که بمدت 400 ساعت تحت تأثیر اشعه فرابنفش قرار گرفته اند 13 درصد بوده و این مقدار جدایش در نمونه های متأثر از پرتو فرابنفش در 700 ساعت و بالاتر به میزان صد درصد افزایش یافته است . که به نظر میرسد این جدایش ناشی از اکسیداسیون و شکست پیوندهای مولکولی C-H ماده پلی اتیلن می باشد .

کلمات کلیدی : لوله پلی اتیلن ، جوش الکتروفیوژن ، اشعه فرابنفش ، استحکام لهیدگی ، استحکام خمکاری نوار جوش

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
لوله های پلی اتیلن که از نظر تجاری به سه دسته لوله های با چگالی پایین  (LDPE) لوله های با چگالی متوسط (MDPE) و لوله های با چگالی بالا (HDPE) طبقه بندی می‌گردند بدلایل مختلفی همچون مقاومت شیمیایی بالا ، مقاومت به خوردگی ، انعطاف و مقاومت در برابر حرکت خاک ، وزن کم در مقایسه با فولاد ، سهولت اجرا و غیره در صنایع مختلف رواج یافته‌اند . اتصال (جوش) لوله های پلی اتیلن دارای انواع مختلفی است که یکی از روش های متداول آن جوش الکتروفیوژن می باشد . هدف از این تحقیق بررسی تأثیر اشعه فرابنفش خورشید بر استحکام لهیدگی جوش و خمکاری نوار جوش لوله های پلی اتیلن بوده است .
تابش های خورشیدی
تأثیر پدیده هوازدگی در قطعات ترموپلاستیک به دلیل استفاده یا نگهداری اینگونه مواد در فضای باز از اهمیت زیادی برخوردار است . یکی از مهم ترین عوامل تخریب ساختاری پلیمرها بر اثر هوازدگی ، تشعشعات خورشیدی بوده که تأثیر آن با توجه به موقعیت جغرافیایی ، شرایط جوی و شرایط فصلی متفاوت می‌باشد.
طیف پرتو نوری که از سطح خورشید به زمین می‌رسد ، دارای محدوده طول موجی از 290 نانومتر تا 3 میکرومتر بوده که حدود % 45 آن نور مرئی ، % 50 آن مادون قرمز و % 5 آن پرتوهای فرابنفش می باشند اشعه فرابنفش بین طول موج‌های 0,0144 میکرومتر و 0,39 میکرومتر است. با اینکه تشعشعات فرابنفش کمترین جزء پرتوهای خورشیدی را تشکیل می دهند ، ولی بیشترین نقش را در تخریب مواد پلیمری ایفا می‌کند . دلیل این موضوع میزان انرژی بالای این تشعشعات بوده که منجر به شکست پیوندهای شیمیایی در پلیمر ها می شود . محدوده طول موج اشعه فرابنفش در جدول 1 – 2 آمده است .
جدول تقسیم بندی اشعه ماورا بنفش
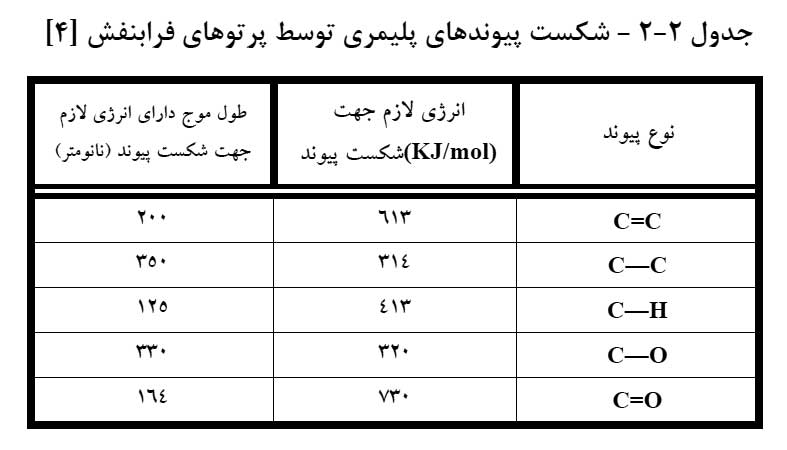
زنجیره‌های مولکولی پلیمرها در اثر تشعشعات با طول موج های واقع شده در محدوده  UVC و UVB ، UVA مورد تخریب قرار می‌گیرند که میزان آن و مدت زمان لازم جهت تخریب کامل به نوع پلیمر و شدت تابش بستگی دارد . طول موج و انرژی لازم جهت شکست پیوندهای پلیمری در جدول 2- 2 آورده شده است.
شکست پیوندهای پلیمری توسط پرتوهای فرابنفش
جوش الکتروفیوژن
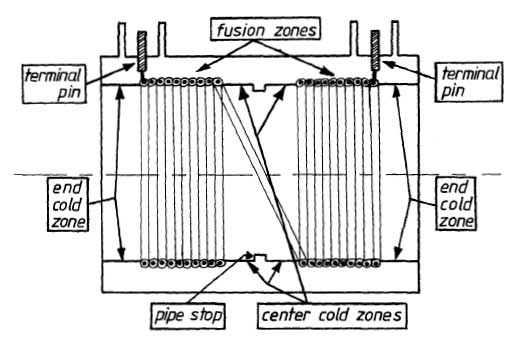
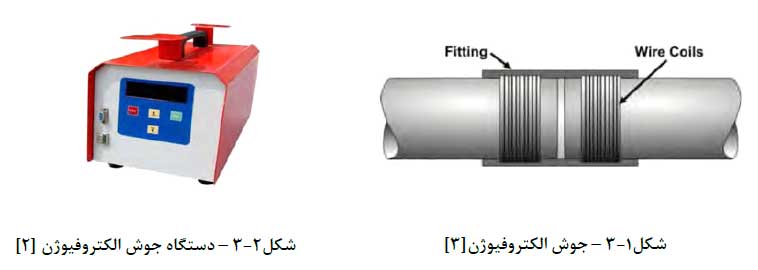
این نوع جوش به دلیل سادگی و قابل اطمینان بودن آن کاربرد زیادی پیدا نموده است . در این روش از اتصال رابط یا بوشنهایی قابل جوش مخصوص استفاده می شود در این نوع جوشکاری حرارت حاصل از مقاومت الکتریکی سیم جوشهای کاشته شده در اتصالات ، رابط را از درون و دیواره لوله را در بیرون ذوب نموده و به هم جوش می دهد . در نتیجه هنگام خنک شدن ، پدیده انقباض لایه های ذوب شده را به هم فشرده نموده و جوشی قوی و ایمن ایجاد می کند . این جوش از طریق یک اکسترودر قابل حمل که قابل برنامه ریزی است انجام می گیرد . برای موفقیت کامل جوش بسیار مهم است که سطح مقطع اتصال و لوله بسیار تمیز نگهداری شده و سطوح اتصال لوله صیقل یافته و رابط در محل کار از جعبه خارج شود ضمنا کالیبره بودن دستگاه جوش و استفاده از گیره‌های هم راستا کننده ، تجهیزات مدورکننده لوله و انجام جوشکاری با استفاده از جوشکار با تجربه و ماهر در حصول به جوش با کیفیت و استحکام مناسب بسیار موثر می باشد . در شکل های زیر فرآیند انجام جوش الکتروفیوژن ، دستگاه جوش و رابط نمایش داده شده است .

نتیجه گیری
نتایج حاصل از بررسی نمودار گسستگی جوش نمونه هایی که بمدت 400 ساعت تحت تابش اشعه فرابنفش بوده اند بیانگر ایجاد 8 درصد میانگین گسستگی در آزمایش خمکاری نوار جوش و 13 درصد گسستگی در آزمایش لهیدگی جوش بوده است . بطوریکه این مقدار گسستگی در نمونه های 700 ساعت تحت تابش و بالاتر به مقدار 100 درصد افزایش یافته است که نشان از تاثیر پرتو فرابنفش در شکستن پیوند های C-H ماده پلی اتیلن دارد لذا علیرغم بکارگیری مواد محافظت کننده (دوده – رنگدانه) لوله های پلی اتیلن در مقابل اشعه فرابنفش در هنگام تولید این نوع لوله ها توصیه می گردد که از قرار دادن و نگهداری لوله های پلی اتیلن در شرایط نامطلوب (مکان روباز) و بمدت طولانی خودداری گردد .
مراجع

 
1- M.Fujikake , M.Fukumura and K.Kitao
Materials and processing research center NKK corporation , 1 kokan-cho . Fukuyama , Hiroshima , 721 , Japan 1997.
2-SANGIRPlastics PLTDwww.sangir.in;www.pvdf.in
3- Any name, 2001, Weathering Testing Guidebook, Atlas Weathering Services Group.
4-Any name, 2005, Weathering of Plastics, Zeus factory, Technical whitepaper, WWW.Zeusinc.com
139 مرداد 0 IGS-C-DN-03( -5 دستورالعمل ارزیابی کیفیت جوش الکتروفیوژن( 1

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

بررسی اثرات قطر لوله در مخاطرات ناشی از گسلش سطحی بر لوله های پلی اتیلن مدفون

قطر لوله در گسلش لوله های مدفون پلی اتیلن

خدیجه علی نژاد : دانشجوی کارشناسی ارشد مهندسی عمران، سازه، دانشکده فنی مهندسی دانشگاه مازندران – khadijealinezhad@gmail.com

سید مجتبی موسوی : استادیار پژوهشکده ژئوتکنیک پژوهشگاه بین المللی زلزله شناسی و مهندسی زلزله – moosavi@iiees.ac.ir

مقاله بررسی اثرات قطر لوله در مخاطرات ناشی از گسلش سطحی بر لوله های مدفون پلی اتیلن در اولین کنفرانس ملی ایده‌های نو در مهندسی ساختمان و توسعه شهری در سال 1394 در استان مازندران و شهر محمود آباد رائه شده است.
چکیده : بررسی اثرات قطر لوله در مخاطرات ناشی لرزه خیز بودن کشور ایران و گسترش روز افزون خطوط لوله انتقال نفت و گاز در سطح کشور، ضرورت مطالعه بهسازی خطوط لوله در نواحی گسلش‌ را دو چندان می سازد. در تحقیق حاضر جهت بررسی اثرات قطر بر رفتار لوله‌های پلی اتیلن تحت اثر گسلش معکوس اقدام به مطالعات پارامتری در مقیاس واقعی در نرم‌ افزار المان محدود PLAXIS، گردید. سپس به منظور صحت سنجی، اقدام به مدلسازی عددی گسلش معکوس وارد بر لوله پلی اتیلن مدفون ، با استفاده از نرم‌ افزار المان محدود PLAXIS  شده و نتایج حاصل از نرمافزار با نتایج آزمایشگاهی مقایسه گردیده است. انطباق قابل قبول نتایج حاصل از مدلسازی در نرم افزار PLAXIS با نتایج آزمایشگاهی، نشان داد که روش اتخاذ شده می‌تواند در مقوله مورد بحث، مورد اتکا قرار گیرد. نتایج حاصل از مدلسازی عددی نشان می‌دهند در لوله به قطرهای 160 و 110 میلی متر مقادیر نیروها به مقدار نسبتا کمی افزایش مییابند ولی در قطر 200 میلی متر، به مقدار قابل ملاحظه ای افزایش دارند.

کلمات کلیدی: گسلش معکوس،مدلسازی عددی،لوله پلی اتیلن، PLAXIS.

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
تغییرمکان تفاضلی زمین در طرفین گسل-گسلش- آسیب های قابل توجهی را در زلزله های گذشته به خطوط لوله مدفون وارد ساخته است. لرزه خیز بودن کشور ایران و گسترش روز افزون خطوط لوله انتقال نفت و گاز در سطح کشور، ضرورت تدوین و گردآوری پژوهش هایی جهت طراحی فنی و بررسی رفتار این سازه ها را دو چندان می سازد. از این رو بررسی عملکرد و مطالعه بهسازی خطوط لوله در نواحی گسلش‌ از اهمیت خاصی برخوردار است. با توجه به اهمیت خطوط لوله مدفون و تأثیر بسزایی که حرکات گسل بر لوله‌های مدفون می تواند داشته باشد طراحی لوله‌های مدفون در برابر حرکات گسل غیر قابل اجتناب است. البته واضح است که اگرچه طراحی مقاوم این سازه‌ها در برابر حرکات بسیار بزرگ گسلش امکان پذیر نیست، لیکن با رعایت ملاحظات اقتصادی می توان لوله‌های مدفون را در برابر حرکات گسل تا حدودی مقاوم سازی نمود و از شدت خسارات احتمالی کاست . از این رو به منظور کاهش آسیب پذیری و پیش بینی رفتار دقیق خطوط لوله‌ها در برابر مخاطرات گسلش سطحی مطالعات عددی و آزمایشگاهی در سالیان اخیر صورت گرفته است. یاسودا و همکاران  (2004) به بررسی راهکارهای کاهش مخاطرات گسلش بر روی شریان‌های حیاتی پرداختند. برای شبیه‌سازی ناشی از گسلش یک مدل آزمایشگاهی را پیشنهاد کردند که این مدل شامل دو محفظه یکی ثابت و دیگری متحرک می‌باشد که به صورت افقی و قائم حرکت می‌کند تا گسلش قائم و افقی را شبیه‌سازی کند. با استفاده از این مدل به بررسی اثرات قطر لوله نسبت به گسل و عمق مدفون لوله و استفاده از پلی‌استاریرن به عنوان پوشش محافظ برای لوله پرداخته است. نتایج این مطالعه نشان می‌دهد که برای کاهش صدمات ناشی از گسلش بر روی لوله‌ها استفاده از خاک سبک و مواد انعطاف‌پذیر مانند پلی‌استایرن، قرار دادن لوله مدفون روی شیب و نزدیک بودن عمق مدفون به سطح زمین بسیار مناسب می‌باشد.


ها و همکاران  2008 ، براساس چهار آزمایش سانتریفوژ رفتار لوله های مدفون پلی اتیلن با چگالی بالا را تحت گسلش امتداد لغز و نرمال بررسی نمودند. نتایج آزمایش ها نشان داد که رفتار لوله تحت گسلش امتداد لغز دارای تقارن و در مورد گسلش نرمال دارای عدم تقارن می باشد. عبدون و همکاران  2009 ، اثر پارامترهای مختلف از جمله نسبت قطر به ضخامت لوله (D/t) را روی گسل امتداد لغز مورد بررسی قرار دادند و دریافتند که نسبت قطر لوله به ضخامت لوله (D/t) عامل بسیار مؤثری در فعل و انفعالات خاک و لوله می‌باشد. لای و همکاران  2012، هشت لوله پلی اتیلن با چگالی بالا را، با جوش متصل کننده و فشار داخلی آب در رس غیر یکنواخت، تحت گسلش معکوس، به صورت تمام مقیاس مورد آزمایش قرار دادند و اثر پارامترهای قطر، ضخامت دیواره لوله، زاویه خط لوله با گسل عبوری و سطوح بارگذاری را بررسی کردند. آن ها دریافتند که این پارامترها بر پاسخ لوله تحت گسلش معکوس اثرات مهمی دارند و لوله با قطر بزرگ، سخت تر و عملکرد لرزه ای بهتری نسبت به لوله با قطر کوچک دارد. رفوئی و همکاران 2012 یک آزمایش تمام مقیاس بر روی لوله فولادی 4 اینج تحت گسلش معکوس انجام دادند و نتایج را با مدل المان محدود سه بعدی صحت سنجی کردند. رفوئی و همکاران 2014 یک مطالعه پارامتری با استفاده از مدل المان محدود انجام دادند و اثر پارامترهای مختلف از جمله مصالح لوله، نسبت
قطر به ضخامت لوله (D/t) و… را بر لوله های فولادی وپلی اتیلن با چگالی بالا،تحت گسلش معکوس بررسی کردند. نتایج حاکی از آن است که در نسبت قطر به ضخامت لوله (D/t) ثابت، با افزایش قطر، کرنش های طولی فشاری کاهش می یابند.
با توجه به اینکه اکثر گسل‌های کشورمان از نوع معکوس می‌باشند و حدود 20% از لوله های مورد استفاده در خطوط و شبکه های توزیع گاز ایران از جنس پلی اتیلن است، نیاز به انجام مطالعات بیشتر جهت بررسی عوامل موثر بر رفتار لوله‌های پلی اتیلن تحت اثر گسلش معکوس کاملاً احساس می‌شود. در این تحقیق جهت بررسی اثر قطر بر رفتار لوله‌های پلی اتیلن تحت اثر گسلش معکوس، اقدام به مطالعات پارامتری در مقیاس واقعی در نرم افزار  PLAXIS، گردید. سپس به مدلسازی عددی و صحت‌سنجی با نتایج حاصل از مدلسازی فیزیکی  انجام شده با دستگاه شبیه‌ساز گسلش معکوس، پرداخته شد. با توجه به بررسی نتایج این پژوهش به روشنی می توان بیان نمود که اساسا بهره گیری از اقطار کوچکتر می تواند به عنوان یک ایده نو جهت کاهش خطرات گسلش سطحی مطرح گردد.
مدلسازی عددی
تمرکز مدلسازی عددی با استفاده از نرم افزار PLAXIS بر گسلش معکوس قرار گرفت، زیرا در نرم افزار PLAXIS المان های متنوعی در دسترس است و مدل های رفتاری نظیر مدل الاستیک خطی، مور- کلمب و مدل خاک سخت شونده و مدل خاک خزشی وجود دارد. این نرم افزار توانایی مدلسازی شرایط مرزی و بارگذاری های متنوع را در مسائل استاتیکی و دینامیکی داراست. همچنین امکان پذیری مدلسازی رفتار خاک تحت شرایط زهکشی شده و زهکشی نشده و رفتار غیرخطی خاک از مزایای دیگر این نرم افزار است . در این بخش اقدام به مطالعات پارامتری در مقیاس واقعی، جهت بررسی عوامل موثر بر رفتار لوله‌های پلی اتیلن تحت اثر گسلش معکوس، می گردد. برای این منظور لوله های پلی اتیلن به لوله 200 میلیمتر و لوله 110 میلیمتر و لوله 160 میلیمتر  که مورد استفاده در خطوط و شبکه های توزیع گاز ایران هستند، در عمق دفن 1 متری (عمق دفن مرسوم لوله پلی اتیلن در ایران) از سطح زمین مدل می شوند. لوله های در نظر گرفته شده در این مقاله همانند پژوهش رفوئی و همکاران 2014، از جنس پلی اتیلن با چگالی بالا  ، از نوع PE100 با مینیمم مقاومت مورد نیاز   10 Mpa می باشند. به منظور شبیه‌سا‌زی مدل عددی، مدل خاک بر روی محدوده‌ای از سنگ بستر به ارتفاع 5 متر با سرعت موج برشی 1000 متر بر ثانیه در نظر گرفته شده است. طول قسمت متحرک مدل (قسمت اعمال گسلش) برابر با 100 متر و قسمت ثابت آن 100 متر است. ارتفاع کل مدل 20 متر می باشد. همچنین در محل اعمال گسلش به نمونه از المان درزه و جهت مدل‌سازی لوله‌ از المان‌های دارای سختی خمشی که در برنامه به عنوان Plate شناخته می‌شود، استفاده شده است . مشخصات خاک و لوله های شبیه سازی شده در جداول 1 و 2 آمده است. شکل 2 هندسه و شرایط مرزی مدل گسلش معکوس قائم با عمق دفن 1 متر را نشان می دهد. 

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید
نتیجه گیری
در تحقیق حاضر جهت بررسی اثرات قطر بر رفتار لوله‌های پلی اتیلن تحت اثر گسلش معکوس اقدام به مطالعات پارامتری در مقیاس واقعی در نرم‌ افزار المان محدود PLAXIS، گردید. سپس به منظور صحت سنجی، اقدام به مدلسازی عددی گسلش معکوس وارد بر لوله مدفون پلی اتیلن، با استفاده از نرم‌ افزار المان محدودPLAXIS  شده و نتایج حاصل از نرم افزار با نتایج آزمایشگاهی مقایسه گردیده است. انطباق قابل قبول نتایج حاصل از مدلسازی در نرم افزار PLAXISبا نتایج آزمایشگاهی، نشان داد که روش اتخاذ شده می تواند در مقوله مورد بحث، مورد اتکا قرار گیرد. نتایج حاصل از مدلسازی عددی نشان می دهند که با تغییر قطر لوله، نقاطی که در آن ها حداکثر نیروها به وجود می آیند، ثابتند به عبارت دیگر موقعیت حداکثر نیروها به قطر لوله وابسته نیست.  در قطرهای 160 و 110 میلی متر مقادیر نیروها به مقدار نسبتا کمی افزایش می یابند ولی در قطر 200 میلی متر، به شدت افزایش دارند. این مسئله به این دلیل است که با افزایش قطر لوله به 200 میلی متر، سختی خمشی و سختی محوری نسبت به قطرهای 160 و 110 میلی متر، به شدت افزایش می یابند. به طور کلی با افزایش قطر، مقادیر پاسخ های لوله با سرعت بیشتری تغییر می کنند. اساسا بهره گیری از اقطار کوچکتر می تواند به عنوان یک ایده نو جهت کاهش خطرات گسلش سطحی مطرح گردد.  بنابراین در یک جابجایی معین گسل و یک عمق دفن مشخص، برای کاهش خطر گسلش معکوس بر لوله پلی اتیلن، می توان قرار دادن موازی چند لوله با قطر کوچک (کوچکتر از 200) را به عنوان یک ایده نو در شبکه توزیع گاز کشور، مطرح کرد.

مراجع
1.    نوری، س. (1393)، "بررسی اثرات گسلش معکوس بر شریان های حیاتی،" پایان‌نامه کارشناسی ارشد، دانشگاه آزاد اسلامی واحد همدان.

2.    Yasuda, S., Kishino, H., Yoshizaki, K., SUZUKI, N., and ISOYAMA, R. (2004, August). "Countermeasures of buried steel pipes against surface fault rupture", In13th World Conference on Earthquake Engineering. Vancouver, BC, Canada.
3.    American Lifeline Aliance (ALA), (2001), “Seismic Fragility Formulations for Water Systems”, Part 1-Guideline, www.americanlifelinesalliance.org.
4.    ASCE, (1984).  “Guidelines for the Seismic Design of Oil and Gas Pipeline Systems, Committee on Gas and Liquid Fuel Lifelines, Technical Council on Lifeline Earthquake Engineering, American Society of Civil Engineers, Reston,VA.  
5.    Ha, D., Abdoun, T.H., O’Rourke, M.J., Symans, M.D., O’Rourke, T.D., Palmer, M.C., Stewart, H.E. (2008),   “Buried high-density polyethylene pipelines subjected to normal and strike-slip faulting- a centrifuge investigation” Canadian Geotechechnical Journal, vol. 45, no. 12, pp. 1733-1742.
6.    Abdoun T. H., Ha, D., O’Rourke, M. J., Symans, M. D., O’Rourke, T. D., Palmer, M. C., Stewart, H. E. (2009),   “Factors influencing the behavior of buried pipelines sub-jected to earthquake faulting.”, Soil Dynamics and Earthquake Engineering, Vol. 29, pp. 415– 427.  
7.    Li, H. J., Xue, N., Li, X. J., et al (2012). “An in-situ experimental study on buried pipelines with internal pressure subject to a simulated reverse-slip fault movement”, 15th World Conference on Earthquake Engineering, (Sep., 2012).
8.    Rofooei, F. R., Jalali, H. H., Attari, N. K., and Alavi. (2012). "M. Full-Scale Laboratory Testing of Buried Pipelines Subjected to Permanent Ground Displacement Caused by Reverse Faulting". 15th World Conference on Earthquake Engineering (Sep., 2012).
9.    Rofooei, F. R., Jalali, H. H., Attari, N. K., and Kenarangi,  and M, Samadian. (2014). " Parametric Study of Buried Steel and HDPE Gas Pipelines due to Oblique-Reverse Faulting". Department of Civil Engineering, Sharif University of Technology, Tehran, Iran.
10.    PLAXIS, Tutorial_Manual_ 2D-Version 8.6.

11.    موسوی، س.م. (1391)، "تمهیدات مهندسی پی برای ساخت ساختمان ها در پهنه های گسلی شیب لغز فعال" پایان‌نامه دکتری، پژوهشکده ژئوتکنیک پژوهشگاه بین المللی زلزله شناسی و مهندسی زلزله، تهران.

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید
تقدیر و تشکر شرکت مهندسی و توسعه نفت از پارس اتیلن کیش

پارس اتیلن کیش با تولید محصولات با کیفیت جهانی در جهت تامین لوله و اتصالات پلی اتیلن مورد نیاز پروژه‌های ملی که در پیشرفت و عدم وابستگی میهن عزیزمان , نقش مهمی دارند , همیشه پیشگام و انتخاب اول مشاوران و پیمانکاران بوده و در تمام طول همکاری و تعامل خود با مهندسین و مشاورین این پروژه از هیچ‌گونه همکاری مضایقه ننموده است و تمام تمرکز خود را بر تولید لوله و اتصالات پلی اتیلن با کیفیت و با بالاترین استانداردهای روز دنیا قرار داده است تا در سال حمایت از کالای ایرانی , بتواند کالای ایرانی با کیفیت که باعث افتخار کالای ایرانی باشد تولید نماید .

شرکت پارس اتیلن کیش نماد خودباوری , مدیریت جهادی کیفیت محور و مصداق بارز اقتصاد مقاوتی و ایجاد اشتغال و کارآفرینی در صنعت و چرخه تولید کشور است. موفقیت امروز پارس اتیلن کیش, در پرتو لطف خدا , راستگویی و صداقت و عدم تقلب در سیستم، محقق شده است و بواسطه‌ی شایستگی‌های ممتازی چون خلاقیت، ابتکار ، شجاعت مدیران و منابع انسانی پویا بدست آمده است. همچنین معتقد هستیم این پیشرفت و پویایی ، حاصل تلاش و پشتکار خستگی ناپذیر نیروهای همدل و زحمتکش مجموعه پارس اتیلن کیش بوده است.

تقدیرنامه شرکت مهندسی توسعه نفت به جهت تشکر و تقدیر از تولیدات و تامین لوله و اتصالات پلی اتیلن پروژه مشترک نفتی آزادگان جنوبی صادر شده است , بیانگر و نتیجه بیش از 20 سال تجربه موفق و مستمر پارس اتیلن کیش است. تعهد پارس اتیلن کیش به تعالی و ارتقای کیفی منجر به کسب افتخارات و دستاوردهای بسیاری شده است. هرچند رویکرد ما به مقولۀ کیفیت، محدود به اقدام برای اخذ گواهی‌نامه‌های متعدد نیست اما التزام به کیفیت در کسب‌وکار، در تولید محصولات و در ارائه خدمات، پارس اتیلن کیش را در مسیر برخورداری از بالاترین استانداردهای ملی و افتخارات جهانی قرار داده است.

از بدو تأسیس تاکنون، پارس اتیلن کیش موفقیت‌های چشمگیر و دستاوردهای توجه ‌برانگیزی را از آن خود کرده است که نشان از تمایل این شرکت چند وجهی به تعالی و پویایی در انجام امور مختلف و خلق ارزش‌های متنوع دارد. دریافت چندین تقدیر نامه بین المللی و تعالی سازمانی ، تنها بخشی از دستاوردهای ارزشمند پارس اتیلن کیش است.

متن تقدیرنامه شرکت مهندسی توسعه نفت

جناب آقای فاضلی مدیر عامل محترم شرکت پارس اتیلن کیش

توسعه و پیشرفت صنعت نفت مرهون تلاش مدیران دلسوز و انسانهای متعهدی است که در مسیر آبادانی میهن عزیزمان, عزمی راسخ دارند و از هیچ کوششی مضایقه نمی‌نمایند. بی‌شک تعامل سازنده‌ی شرکت پارس اتیلن کیش با شرکت مهندسی توسعه نفت در راستای تحویل لوله و اتصالات پلی اتیلن مورد نیاز میدان نفتی آزادگان جنوبی, که زمینه‌ساز تحقق و دستیابی به اهداف این پروژه ملی در سال حمایت از کالای ایرانی گردیده‌ است, مرهون همکاری بی‌شائبه و تلاش بی‌دریغ شما می‌باشد. از اهتمام و همکاری صورت گرفته کمال تشکر و قدردانی را به عمل آورده و برای جنابعالی از خداوند متعال صحت, سعادت و توفیق روز افزون خواستارم.

تورج دهقانی مدیر عامل

تقدیر و تشکر شرکت مهندسی و توسعه نفت از پارس اتیلن کیش

تقدیر و تشکر شرکت مهندسی و توسعه نفت از پارس اتیلن کیش

برگزاری سمینار آشنایی و کاربرد لوله و اتصالات پلی اتیلن

پارس اتیلن کیش در ادامه رسالت خویش مبنی بر انتشار و بسط دانش تخصصی و توسعه صنعت لوله و اتصالات پلی اتیلن اقدام به برگزاری سمینارهای تخصصی و آموزشی در زمینه کاربرد لوله‌های پلی اتیلن و منهول پلی اتیلن در صنایع می‌نماید.
این سمینارهای یک روزه بنا بر درخواست مجموعه‌های پتروشیمی و آب و فاضلاب در اقصا نقاط کشور برگزار می‌گردد و متخصصان و مدیران پارس اتیلن کیش به ارائه توضیحات فنی و تخصصی پیرامون لوله , اتصالات و منهول پلی اتیلن از مرحله پیش از تولید تا محصول نهایی می‌پردازند , همچنین راهکارهایی در تشخیص اصالت و کیفیت لوله و اتصالات را ارائه می‌دهند.
سیمنارهای تخصصی پارس اتیلن کیش جنبه اقتصادی و بازرگانی ندارند و کل زمان صرف موارد ارائه توضیحات فنی , مهندسی و پاسخ به پرسش‌های مدعوین و حضار میشود. در این سمینار یک روزه که با هدف آشنایی با کاربرد انواع لوله‌های پلی اتیلن ( تک جداره و نسل جدید لوله کاروگیت ) , اتصالات و منهول‌های پلی اتیلن  ، ارائه توانمندی‌ها  و بررسی چالش‌ها و مشکلات تولید‌کنندگان و مصرف کنندگان در این حوزه برگزار می‌شود, کاهش هزینه‌های تعمیر و نگهداشت خطهای انتقال فشار قوی آب و شبکه فاضلاب ، صیانت از دارایی‌های فیزیکی و سرمایه‌های ملی، حذف ترکیدگیها, خرابی‌ها و پیشگیری از نشتی‌ها و افت ناخواسته فشار درسیستم‌های آتشنشانی , شبکه آبرسانی و مخصوصا انتقال و جمع‌آوری فاضلاب و همچنین آبهای سطحی و همچنین بالابردن ضریب اطمینان در این سامانه‌ها مورد بررسی قرار گرفت.
همچنین آشنایی با تکنولوژی‌های جدید تولید لوله‌های پلی اتیلنی دوجداره پلی اتیلن و ماشین آلات تولید لوله پلی اتیلن تکجداره نیز انجام شد.
به شرکت کنندگان در این سمینارها از طرف پارس اتیلن کیش گواهینامه اعطا می‌شود.
با امید به آنکه شاهد ارتقاء دانش فنی و افزایش کیفیت اجرای پروژه‌های آب و فاضلاب و آبرسانی در صنعت و زیربنای کشور باشیم.

 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی
 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی
 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی
 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی
 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی
 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی
 سمینار کاربرد لوله‌های پلی اتیلن در سیستم‌های آتشنشانی

عوامل موثر بر کیفیت پوشش پلی اتیلن خطوط لوله گاز

آنالیز عوامل موثر بر کیفیت پوشش پلی اتیلن سه لایه خطوط لوله گاز فشار قوی منطقه 5 عملیات انتقال گاز ایران

حمیدرضا قضاوتی : مدیر پشتیببانی و عضو هیئت مدیره شرکت جندی شاپور – mghezavatii@jondishapour.com

امین عبادی : دانشجوی کارشناسی ارشد مهندسی مکانیک دانشگاه آزاد اسلامی واحد ارسنجان – aminebadi2020@gmail.com

مقاله آنالیز عوامل موثر بر کیفیت پوشش پلی اتیلن سه لایه خطوط لوله گاز فشار قوی منطقه 5 عملیات انتقال گاز ایران در کنفرانس بین المللی پژوهش در علوم و تکنولوژی در سال 1394 ارائه شده است.
چکیده : نظر به اهمیت و جایگاه خطوط لوله انتقال گاز و حجم وسیعی از آن در کشور، در این تحقیق سعی بر آن است تا علل رویداد یکی از مهمترین مشکلاتی که امروزه در خطوط انتقال گاز وجود دارد بررسی و راه‌کارهایی برای حل آن پیدا شود. پدیده جدایش پوشش سه لایه پلی اتیلن از روی لوله‌های انتقال گاز درون زمین، در نقاط مختلف کشور میتواند منجر به خوردگی لوله‌ها شود. همچنین تداوم این پدیده علاوه بر وارد کردن خسارات اقتصادی کلان و کاهش طول عمر طراحی خطوط لوله سبب بروز خطرات بالقوه جانی و اختلال در سیستم توزیع و قطع جریان گاز در بخش‌هایی از کشور خواهد شد. لذا بوجود آمدن این پدیده و مشکلات ناشی از آن خود گواه بر اهمیت و ضرورت انجام این تحقیق می‌باشد. داشتن اطلاعات مفید و لازم پیرامون کلیه جنبه‌های مرتبط با این تحقیق لازمه حل بهتر این مشکل می‌باشد. لذا مرحله اول این تحقیق بر مبنای انجام مطالعات و به دست آوردن اطلاعات از طریق مشاهدات، کتب، مقالات، گزارشات و منابع معتبر اینترنتی، قرار دارد. مرحله دوم تحقیق مشتمل بر مطالعات آزمایشگاهی انجام شده و تحلیل داده‌های آزمایشگاهی موجود میباشد. در مرحله اول سطح حاصل از جدایش با هدف پی بردن به مکانیزم و علت جدایش از جمله تنش های مکانیکی،تست هیدروستاتیک و عوامل محیطی مورد بررسی قرار گرفت. در ادامه با توجه به مشاهدات صورت پذیرفته در مرحله اول، آزمایش های استاندارد به منظور مطالعه تاثیر تقابل پوشش با محیط اطراف، تغییرات در نهایت تعدادی از متغیرها از جمله , بوجود آمده در ساختار اپوکسی تحت شرایط محیطی و عملیاتی انجام پذیرفت دمای پخت و عوامل محیطی به عنوان عوامل مؤثر شناسایی و اقدامات لازم جهت رفع آن پیشنهاد گردید.

واژگان کلیدی: پوشش ، پلی اتیلن سه لایه ، تنش مکانیکی ، جدایش پوشش, پوشش پلی اتیلن

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

مقدمه
در چند سال اخیر موارد متعددی از جدایش پوشش سه لایه پلی اتیلن از سطح خطوط لوله گاز کارگذاشته شده در نقاط مختلفی از کشور گزارش شده است. این مشکل میتواند در نتیجه هر یک از عوامل موثر ناشی از مراحل مختلف تولید، نصب ، بهره برداری و یا ترکیبی از این عوامل باشد. به طور کلی فرایند احداث خطوط لوله در شرکت ملی گاز ایران مشتمل بر مراحل کلی تولید لوله و اعمال پوشش، احداث و بهره‌برداری به شرح زیر می‌باشد.
•    تولید لوله و پوشش دهی خط لوله در کارخانه
•    انبار کردن لوله های پوشش شده
•    ریسه چینی، جوشکاری و پوشش دهی نقاط اتصال خط لوله در کنار کانال حفاری
•    دفن خط لوله و انجام آزمون‌های هیدرواستاتیک، عدم هوا و نشت‌یابی
•    اعمال سیستم حفاطت کاتدی
•    تزریق گاز و بهره‌برداری از سیستم
•    بازرسی‌های زمانبندی شده
در صورت اجرای غیراصولی و عدم دقت در هر یک از مراحل مذکور امکان آسیب دیدن پوشش وجود دارد.
بررسی مطالعات و حفاریهای انجام شده در شرکت ملی گاز ایران، نشان دهنده این موضوع میباشد که مشکل جدایش در مناطق مختلف جغرافیایی و آب هوایی با ترکیبهای متفاوت خاک روی داده است. نکته دیگر اینکه مشکل جدایش تنها در خطوط لوله مدفون در زیر خاک و بعد از گذشت مدت اندکی از دفن خط لوله در زیر خاک صورت پذیرفته است. هیچ موردی از جدایش پوشش قبل از دفن لوله در زیر خاک طی مراحل مختلف انبارداری و انباشت در کنار کانال حفاری در ایران گزارش و مشاهده نشده است. مورد دیگر اینکه مشکل جدایش در خط لوله‌های با ابعاد مختلف مشاهده شده است.
به منظور بررسی وضعیت پوشش لوله‌های مدفون در زیر زمین در مجتمع تاسیسات تقویت فشار گاز فراشبند، پس از انجام عملیات حفاری در دو نقطه، نمونه‌هایی از پوشش لوله‌ای با قطر " 65 که در سال 7711 در زیر زمین قرار گرفته بود برداشته شد. مطابق شکل شماره 7 پوشش مذکور به راحتی در فصل مشترک لایه Epoxy از روی سطح لوله جدا شد. این مطلب نشان دهنده وقوع پدیده جدایش پوشش در این منطقه میباشد. قابل ذکر است که در برخی نقاط هنوز قسمتی از لایه Epoxy بر روی سطح لوله باقی ماند.

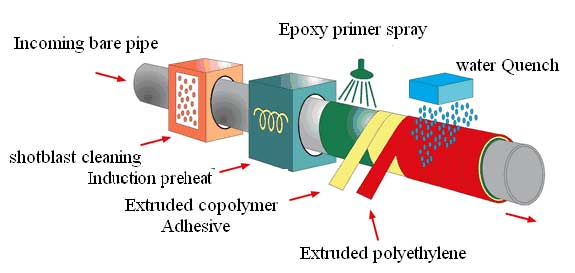
به طور کلی مراحل مختلف اعمال پوشش سه لایه پلی اتیلن به شرح زیر میباشد:
•    پیش گرم لوله تا دمای بالای نقطه شبنم
•    شن یا ماسه زنی سطح لوله
•    اسید شویی سطح لوله به وسیله اسید فسفریک
•    کروماته کردن
•    حرارت دادن لوله تا درجه حرارت پخت اپوکسی
•    اعمال لایه FBE
•    اعمال لایه چسپ ( اکسترود یا اسپری پودر)
•    اعمال لایه پلی الفین ( اکسترود لایه پلیاتیلن (Topcoat) یا اسپری پودر )
•    اعمال فشار توسط غلطک فشار( در حالتی که اکسترود انجام شود)
•    سرد کردن به وسیله آب
•    بازرسی
بسته به شرایط ممکن است برخی مراحل اضافه یا حذف گردند. شماتیک مراحل مختلف اعمال پوشش سه لایه در شکل شماره 2 نشان داده شده است.

پوشش‌های محافظ خوردگی ممکن است که بعد از گذشت مدتی از زمان عملکرد (معمولا در زیر زمین) خود دچار تغییراتی شوند که این تغییرات باعث آسیب رسیدن به پوشش و عدم کارکرد مناسب آنها در جهت جلوگیری از خوردگی شود. از مهمترین و رایجترین این پدیده‌ها میتوان به جدایش و تاول زدن پوشش اشاره کرد.
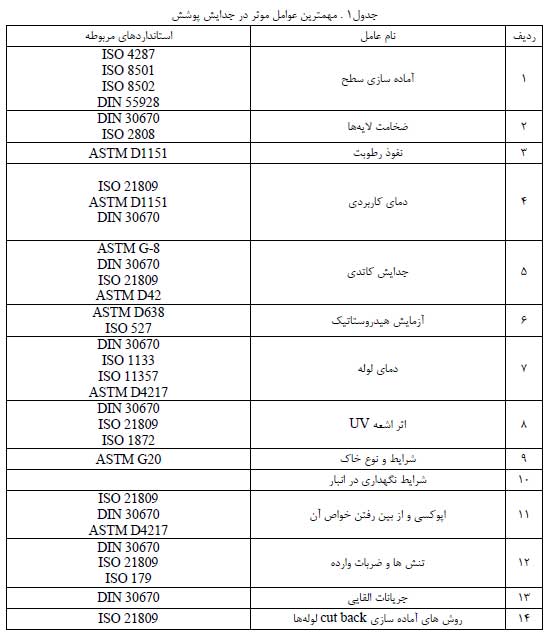
با وجود کاربرد وسیع پوشش‌های سه لایه پلی‌اتیلن در خطوط لوله نفت و گاز پدیدده جددایش بده عنوان یکی از مهم ترین مشکلات عملکردی این نوع پوشش به شمار میآید وگزارشاتی مبنی بر رویداد جدایش در فصل مشترک فولاد و لایده اپوکسدی از کشورهای مختلف از جمله هند، پاکستان، آفریقا، ایران و… موجود میباشد .در ادامه مهمترین عوامل مدؤثر بر ایجاد پدیدده جدایش معرفی میشوند. خلاصه‌ای از مهمترین عوامل مؤثر در پدیده جدایش در جدول شماره 7 آورده شده اسدت.

روش تحقیق
در این مرحله به بررسی تاثیر تعدادی از مهمترین متغیرهایی که بر جدایش پوشش از خطوط لوله تاثیر دارد به صورت آزمایشگاهی پرداخته شده است که به شرح زیر میباشد:
بررسی میکروسکوپی سطح جدایش
منظور بررسی سطح، آنالیز نوع جدایش پوشش از روی زیر لایه فولادی و نیز وجود آلودگی بر روی پوشش، سطح پشت پوششهای جدا شده از روی لوله‌های فولادی در زیر میکروسکوپ الکترونی روبشی مورد مطالعه و بررسی قرار گرفتند. برای این منظور پس از حفاری زمین در منطقه‌ای در نزدیکی ایستگاه تقویت فشار گاز فراشبند، چندین قطعه پوشش سه لایه 7 میلیمتر جهت آنالیز × , پلی‌اتیلن از سطح لوله‌های گاز بریده شد. در ادامه از قطعات جدا شده نمونه‌هایی به ابعاد 7 تهیه شد. در نهایت پس از آماده‌سازی مقدماتی، عکس‌های میکروسکوپی در MES میکروسکوپی توسط میکروسکوپ بزرگنمایی‌های مختلف گرفته شد.
ارزیابی تاثیر دمای پخت
به منظور ارزیابی تاثیر دمای پخت بر کارایی و کیفیت لایه اپوکسی به کار رفته در لایه اول پوشش سه لایه، پوشش تک لایه 697 و 172 ،187 ، اپوکسی با دماهای پخت مختلف تهیه شد. بدین منظور پوشش‌های تک لایه اپوکسی با دمای پخت 657 17 سانتی ×17× درجه سانتیگراد با ضخامت متوسط 112 میکرومتر بر روی دو سطح ورق‌های فولاد کربنی ساده با ابعاد 5.1 متر، اعمال شد.
.
بحث و نتیجه‌گیری
با توجه به بررسی‌‌ها و آزمایشات انجام شده جدایش پوشش سه لایه پلی اتیلن در ناحیه فصل مشترک لایه اپوکسی و سطح لوله صورت پذیرفته است. نتایج حاصل از بررسی‌های میکروسکوپی و همچنین نوع جدایش صورت پذیرفته نشان می‌دهد که تنشهای مکانیکی به طور مستقیم در فرایند جدایش پوشش از سطح فلز نقشی نداشته و عامل اصلی نمی‌باشند و تخریب شیمیایی فصل مشترک پوشش اپوکسی عامل اصلی پدیده جدایش پوشش از روی سطح لوله می‌باشد. نفوذ رطوبت و اکسیژن به درون پوشش در زیر خاک و نیز شرایط حاد قلیایی ایجاد شده در مکان روی دادن واکنش‌های کاتدی از جمله فاکتورهای اصلی در رخداد پدیده جدایش پوشش از سطح لوله میباشند
نتایج حاصل از آنالیز حرارتی لایه اپوکسی پوشش‌های سه لایه مدفون در خاک نشان می‌دهد که میزان پخت بیش از نیمی از نمونهها کمتر از مقدار لازم می‌باشد. پخت ناقص و وجود گروه‌های عاملی آزاد باعث افزایش نفوذپذیری و نیز واکنش‌پذیری لایه اپوکسی در برابر حملات شیمیایی میشود. همچنین نتایج بررسی‌ها حاکی از وجود آلودگیهای اکسیدی در فصل مشترک پوشش زیر لایه میباشد. وجود آلودگی‌های سطحی علاوه بر جلوگیری از برقراری پیوند مناسب بین پوشش زیر لایه، در شرایط نفوذ رطوبت سبب ایجاد محلولهای مهاجم در فصل مشترک پوشش اپوکسی و تشدید مشکل خواهد شد. در مجموع عدم دقت در فرایند اعمال پوشش اپوکسی و نیز آماده سازی نامناسب سطح سبب آسیب پذیری فصل مشترک پوشش زیرلایه  در برابر محیط شیمیایی ایجاد شده در فصل مشترک مذکور در شرایط عملیاتی شده است.
نتایج حاصل از آزمایشهای انجام شده بیانگر بهبود مقاومت لایه اپوکسی در برابر حملات شیمیایی با افزایش درجه حرارت پخت پوشش در محدوده درجه حرارت اعمال لایه اپوکسی می باشد. باید دقت کرد که افزایش بیش از حد دما سبب تخریب حرارتی لایه اپوکسی خواهد شد. همچمین تمیزکاری مناسب سطح فلز و مهمتر از آن ایجاد یک لایه کرمات سبب گسترش یک زیر لایه پایدار و مقاوم در برابر حمله عوامل شیمیایی در زیر پوشش پلیمری خواهد شد.

منابع
[1] L.Niu, Y.F.Cheng, (2008), “Development of Innovative Coating Technology for Pipeline Operation Crossing the Permafrost terrain”, Construction and Building Materials, 22, 417–422.
[2] Colin Argent, David Norman, (2005), “Fitness for Purpose Issues Relating to FBE and Three Layer PE Coatings”, Corrosion Control Cornwall, TR8 5SA England.
[3] آزاد سعدئی، "سیری در پوششهای محافظ خوردگی خط لوله" زمستان 7785 ، شماره 22 ، پوششهای سطحی.
[4] D.Nozahic, L.Leiden, R.Bresser, (2000), “Latest Developments in Three Component Polyethylene Coating Systems for Gas Transmission Pipelines” CORROSION/00, paper no. 00767 (Houston, TX: NACE,2000).
[5] John R Powell, (2007), The International Magazine for Tube and Pipe Industries, Advances in pipeline coating using induction heating.
[6] Chris R. Bates, (2014), "Has the critical art of surface preparation for pipe coating been forgotten?", JPCL, PCE.
[7] R. G. Weather head, 2008, NIGC Pipeline Coating Report.

این مقاله به صورت خلاصه در سایت قرار گرفته است و برای دریافت آن به صورت کامل شامل فرمول‌ها و نتایج به سایت سیویلیکا مراجعه نماید

منو – ستون سمت راست

عناوین پربازدید

تماس با ما
 پارس اتیلن کیش در یک نگاه
 پارس اتیلن کیش نماد خودباوری , توانمندی و کیفیت
 مـامـوریـت و چشـم‌انـداز پــارس اتیــلن کیــش
 فروش و استراتژی های آن در پــارس اتیــلن کیــش
 دلایــل کیــفیت محصـولات پــارس اتیــلن کیــش
 آزمایشگاه کنترل کیفیت
 گارانتی و خدمات پس از فروش
 فراخوان آموزش رایگان جوشکاری
 کیفیت را تجربه کنید
 دلایل استفاده نکردن از لوله و اتصالات بی‌کیفیت
 پروانه استاندارد پارس اتیلن کیش
 انبارش لوله‌های پلی اتیلن
 نگهداری لوله‌ پلی‌اتیلن در برابر اشعه UV
 راهنمای جوش لوله و اتصالات پلی اتیلن
 لوله پلی اتیلن
 اتصالات پلی اتیلن
 لوله لایروبی پلی اتیلن
 لوله پلی اتیلن گاز
 لوله دوجداره کاروگیت
 اتصالات تکجداره پلی اتیلن
 اتصالات دوجداره پلی اتیلن
 اتصالات الکتروفیوژن
 قفس پلی‌اتیلن پرورش‌ ماهی
 سیستم تصفیه فاضلاب خانگی
 منهول پلی اتیلن
 منهول مخابراتی پلی اتیلن
 لوله پلی اتیلن آتشنشانی
 هندبوک لوله پلی اتیلن
 هندبوک لوله دوجداره کاروگیت
 لیست قیمت لوله پلی اتیلن
 قیمت اتصالات پلی اتیلن
 لیست قیمت محصولات پلی اتیلن
 لیست قیمت لوله کاروگیت
 گواهینامه FM Approval پارس اتیلن کیش
 PDMS کاتالوگ پارس اتیلن کیش
 مشخصات فنی خطوط لوله آب و فاضلاب - نشریه 303
 ضوابط و معيارهای فنی آبياری تحت فشار - نشریه 286
 کاربرد لوله پلی اتیلن در سیستم آتش‌نشانی
 کاربرد لوله پلی اتیلن در لایروبی
 کاربرد لوله پلی اتیلن در نیروگاه‌ها
 کاربرد لوله پلی اتیلن در راه‌آهن
 کاربرد لوله پلی اتیلن در معدن
 کــاربـرد لوله پلی اتیلن در فــرودگـاه
 کــاربـرد لوله پلی اتیلن در کشاورزی
 کاربرد لوله پلی اتیلن در انتقال کود و سموم کشاورزی
 کــاربـرد لوله پلی اتیلن در زهکشی
 کاربرد‌ لوله پلی اتیلن در محل‌های دفن زباله
 کاربرد مواد کوتینگ (پـوشـش) در لــولــه‌هـای فـــولادی
 کاربرد لوله پلی اتیلن در کاورینگ کابل و فیبرهای نوری
 کاربرد لوله‌های پلی اتیلن در هوارسانی
 کاربرد لوله پلی اتیلن در کشتی‌ها
 کاربرد لوله پلی اتیلن در گرمایش از کف
 گالری پارس اتیلن
 منهول مماسی پلی اتیلن
 لوله پی وی سی - پلیکا
 لوله زهکش
 لوله پکس PEX
  نوار آبیاری پلی اتیلن
 پوش فیت Pushfit
 دستگاه جوش پلی اتیلن
 کاورینگ کابل - کاندوئیت
 انشعاب فاضلاب شهری
 سپتیک تانک پلی اتیلن
 آدم رو پلی اتیلن
 مخازن پلی اتیلن
 نیوجرسی پلی اتیلنی
 شیر‌ آلات صنعتی
 آبپاش آتشنشانی
 منهول فاضلاب
 دریچه کامپوزیتی منهول
 کاربرد لوله پلی اتیلن در دریا
 قیمت لوله پلی اتیلن
 کاتالوگ محصولات
 خط تولید پلی اتیلن
 گواهینامه و تائیدیه ها
 مواد اولیه
 مواد پلی اتیلن بروج
 پلی اتیلن و محیط زیست
 استاندارد لوله پلی اتیلن
 استانداردهای مرجع
 مقالات تخصصی
 مقالات عمومی
 ورزش و سلامتی
 فاکتور رسمی
 دانستنیهای جزیره‌ کیش
 استخدام در پارس اتیلن کیش
 فرصت های شغلی
 HSE Plan (ایمنی،بهداشت و محیط زیست)
 مطالب مدیریت, کارآفرینی, بازاریابی و تکنولوژی

 شرکت پارس اتیلن کیش هیچ نماینده ای در سطح ایران ندارد و فروش محصولات این شرکت تنها از طریق دفتر مرکزی انجام میپذیرد. :: تمامی حقوق این وب سایت متعلق به شرکت  پارس اتیلن کیش می باشد :: توسعه  و بروزرسانی : پارس اتیلن کیش :: برترین تولید کننده لوله پلی اتیلن ::

:: Sitemap :: RSSFeed ::

ContactUs
|
Scroll Up